by nuovadarimpianti | 25-10-2026 | Approfondimenti Tecnici
Chi progetta o gestisce un impianto con fluidi corrosivi prima o poi deve rispondere a una domanda molto concreta: questo materiale regge questa sostanza, a questa concentrazione, a questa temperatura? Abbiamo raccolto in un’unica tabella di resistenza chimica dei polimeri le sostanze che incontriamo più spesso nelle richieste dei clienti: oltre 40 combinazioni di acidi, basi, ossidanti, sali e solventi, valutate per polipropilene (PP), PVC e PVDF a 20 °C e a 60 °C, con un confronto a temperatura ambiente con PE-HD, PTFE e acciaio inox AISI 316.
La pagina è pensata come strumento di consultazione rapida. Se cercate invece un confronto ragionato tra i tre termoplastici (struttura molecolare, proprietà meccaniche, costi, criteri di scelta), lo trovate nella nostra guida PP vs PVC vs PVDF: quale materiale per pompe e agitatori. Qui ci concentriamo sui dati.
Avvertenza importante. I valori riportati sono indicativi e derivano dalla letteratura tecnica generale e dalle tabelle di compatibilità pubblicate dai produttori di semilavorati. Si riferiscono a sostanze pure in soluzione acquosa, a pressione atmosferica e in assenza di sollecitazioni meccaniche rilevanti. Non sostituiscono una verifica sull’applicazione specifica: prima di scegliere il materiale di una pompa, di un agitatore o di un serbatoio, confrontate sempre i dati con il produttore del materiale e con il costruttore dell’apparecchiatura.
Come leggere la tabella di resistenza chimica dei polimeri
Ogni casella combina tre informazioni: la sostanza, la sua concentrazione e la temperatura del fluido a contatto con il materiale. La classificazione adottata è volutamente semplice:
- A, resistente: il materiale è adatto all’uso continuativo. Possono comparire lievi variazioni di colore o di peso che non compromettono la funzionalità.
- B, resistenza limitata: il materiale subisce un attacco moderato (rigonfiamento, perdita di proprietà meccaniche, ossidazione superficiale). Può essere accettabile per contatti brevi, per componenti non sollecitati o con una durata ridotta, ma richiede una valutazione caso per caso.
- C, non raccomandato: attacco rapido o grave. Il materiale non va utilizzato.
- –, dati insufficienti: non esistono dati generali affidabili, oppure le fonti sono discordanti. Serve un test.
Le concentrazioni sono espresse in percentuale in peso, salvo l’ipoclorito di sodio, indicato in cloro attivo come nelle schede commerciali. La colonna a 60 °C del PVC corrisponde al suo limite termico di esercizio: anche dove la resistenza chimica è buona, a quella temperatura il margine meccanico è ridotto. Per PE-HD, PTFE e AISI 316 riportiamo solo il valore a 20 °C, perché servono come termine di paragone e non come materiali principali di costruzione delle nostre pompe.
Quando le fonti consultate non erano concordi abbiamo scelto il giudizio più prudente. In una tabella di questo tipo, sbagliare per eccesso di cautela costa al massimo un materiale più pregiato; sbagliare per ottimismo può costare un fermo impianto o una perdita di prodotto.
Temperature massime di esercizio dei materiali
Prima ancora della compatibilità chimica conta la temperatura. Un materiale chimicamente adatto ma usato oltre il suo limite termico si deforma, perde rigidità e diventa più sensibile all’attacco del fluido. I valori seguenti sono gli stessi che usiamo nella guida ai materiali termoplastici e si riferiscono a componenti di pompe e agitatori in esercizio continuo.
| Materiale | Temperatura max di esercizio (indicativa) | Note |
|---|
| PP (polipropilene) | 80–90 °C | Limite in funzione del grado e del carico meccanico; fragile sotto 0 °C |
| PVC (cloruro di polivinile) | 60 °C | Oltre i 60 °C perde stabilità dimensionale |
| PVDF (polivinilidene fluoruro) | 100–120 °C | Buona stabilità dimensionale sotto carico anche a caldo |
| PE-HD (polietilene alta densità) | 60–70 °C | Rigidità inferiore al PP; buona tenacità a basse temperature |
| PTFE | fino a ~250 °C | Riferimento di letteratura; impiegato soprattutto per guarnizioni e rivestimenti |
| AISI 316 | non vincolante | Il limite è dato dalla corrosione (cloruri, acidi riducenti), non dalla temperatura |
Per le pompe il limite reale dipende anche dalla costruzione: le pompe orizzontali a tenuta meccanica PMC-1 sono indicate per temperature fino a 80 °C, mentre la pompa a trascinamento magnetico HTM, in PP o PVDF, e la pompa verticale VGA arrivano a 90 °C.
Tabella di resistenza chimica: acidi inorganici
Gli acidi minerali sono il campo in cui i termoplastici danno il meglio rispetto ai metalli. L’acido cloridrico, anche diluito, attacca l’acciaio inox, mentre PP, PVC e PVDF lo tollerano bene. Il discorso cambia con gli acidi ossidanti: l’acido nitrico concentrato e l’acido cromico ossidano le catene idrocarburiche di PP e PE, e in questi casi il PVDF diventa la scelta più sicura.
| Sostanza | Conc. | PP 20 °C | PP 60 °C | PVC 20 °C | PVC 60 °C | PVDF 20 °C | PVDF 60 °C | PE-HD 20 °C | PTFE 20 °C | AISI 316 20 °C |
|---|
| Acido solforico | ≤ 10% | A | A | A | A | A | A | A | A | B |
| Acido solforico | 50% | A | A | A | B | A | A | A | A | C |
| Acido solforico | 96–98% | B | C | B | C | A | A | B | A | B |
| Oleum (acido solforico fumante) | – | C | C | C | C | C | C | C | A | – |
| Acido cloridrico | ≤ 10% | A | A | A | A | A | A | A | A | C |
| Acido cloridrico | 37% | A | B | A | B | A | A | A | A | C |
| Acido nitrico | ≤ 10% | A | B | A | B | A | A | A | A | A |
| Acido nitrico | 40% | B | C | B | C | A | B | B | A | A |
| Acido nitrico | 65% | C | C | C | C | A | B | C | A | A |
| Acido fosforico | 85% | A | A | A | B | A | A | A | A | B |
| Acido fluoridrico | 40% | A | C | C | C | A | A | A | A | C |
| Acido cromico | ≤ 20% | B | C | B | C | A | A | B | A | B |
Alcune note sulla lettura:
- Acido solforico concentrato. Al 96–98% il PP tende a ossidarsi e scurirsi già a temperatura ambiente; il PVDF lo sopporta anche a caldo. L’oleum, che contiene SO3 libero, attacca tutti i termoplastici della tabella.
- Acido cloridrico 37%. PP e PVC resistono, ma l’acido cloridrico concentrato permea lentamente attraverso le pareti. Sulle superfici esterne di serbatoi e tubazioni possono comparire aloni e corrosione delle parti metalliche vicine.
- Acido fluoridrico. Il PE-HD è spesso preferito al PP per le soluzioni diluite, perché è meno soggetto a stress cracking. Il PVC non è consigliato. Per concentrazioni elevate o temperature sopra i 40 °C la scelta è il PVDF.
- Acido cromico. Nei bagni di cromatura a temperatura moderata PP e PVC vengono impiegati, ma la durata dipende molto da concentrazione e temperatura. Abbiamo indicato B a 20 °C e C a 60 °C proprio per questa variabilità.
Acidi organici
Gli acidi organici sono in genere meno aggressivi di quelli minerali, con un’eccezione importante: l’acido acetico glaciale, che fa rigonfiare il PVC e va gestito con PP o PVDF.
| Sostanza | Conc. | PP 20 °C | PP 60 °C | PVC 20 °C | PVC 60 °C | PVDF 20 °C | PVDF 60 °C | PE-HD 20 °C | PTFE 20 °C | AISI 316 20 °C |
|---|
| Acido acetico | 10% | A | A | A | A | A | A | A | A | A |
| Acido acetico glaciale | ≥ 96% | A | B | C | C | A | B | B | A | A |
| Acido formico | 85% | A | B | B | C | A | B | A | A | B |
| Acido citrico | sol. acquosa | A | A | A | A | A | A | A | A | A |
| Acido ossalico | sol. acquosa | A | A | A | A | A | A | A | A | B |
Basi e soluzioni alcaline
Sulle basi forti la gerarchia tra i materiali si rovescia. Il PP e il PE-HD resistono alla soda e alla potassa caustica a tutte le concentrazioni di uso comune, anche a caldo. Il PVDF invece, pur essendo il più resistente con gli acidi, può scolorirsi e criccarsi in presenza di basi concentrate e calde. Nei circuiti di soda caustica concentrata sopra i 50 °C il PP è più affidabile del PVDF.
| Sostanza | Conc. | PP 20 °C | PP 60 °C | PVC 20 °C | PVC 60 °C | PVDF 20 °C | PVDF 60 °C | PE-HD 20 °C | PTFE 20 °C | AISI 316 20 °C |
|---|
| Idrossido di sodio (soda caustica) | 10% | A | A | A | A | A | B | A | A | A |
| Idrossido di sodio (soda caustica) | 50% | A | A | A | B | B | C | A | A | A |
| Idrossido di potassio | 50% | A | A | A | B | B | C | A | A | A |
| Ammoniaca (soluzione acquosa) | 25% | A | A | B | C | A | B | A | A | A |
| Idrossido di calcio (latte di calce) | sospensione | A | A | A | A | A | A | A | A | A |
L’ammoniaca concentrata attacca il PVC; le ammine alifatiche (non presenti in tabella) aggrediscono anche il PVDF e vanno sempre verificate.
Sali, ossidanti e soluzioni di processo
Le soluzioni saline sono raramente un problema per i termoplastici. Lo sono invece per l’AISI 316: cloruri e cloruro ferrico provocano corrosione per vaiolatura (pitting), anche a temperatura ambiente. Per gli ossidanti come ipoclorito, perossido di idrogeno e cloro, la temperatura e la concentrazione decidono tutto.
| Sostanza | Conc. | PP 20 °C | PP 60 °C | PVC 20 °C | PVC 60 °C | PVDF 20 °C | PVDF 60 °C | PE-HD 20 °C | PTFE 20 °C | AISI 316 20 °C |
|---|
| Ipoclorito di sodio | ≤ 5% Cl att. | A | B | A | B | A | A | A | A | C |
| Ipoclorito di sodio | 12–15% Cl att. | B | C | A | B | A | B | B | A | C |
| Perossido di idrogeno | ≤ 30% | B | C | B | C | A | B | A | A | A |
| Perossido di idrogeno | 50% | C | C | C | C | A | B | B | A | A |
| Cloro (gas umido) | – | C | C | B | C | A | A | C | A | C |
| Cloruro ferrico | sol. satura | A | A | A | A | A | A | A | A | C |
| Cloruro di sodio (salamoia) | sol. satura | A | A | A | A | A | A | A | A | B |
| Solfato di rame / di nichel | sol. satura | A | A | A | A | A | A | A | A | A |
| Acqua demineralizzata | – | A | A | A | A | A | A | A | A | A |
- Ipoclorito di sodio. Il PVC è il materiale tradizionale per stoccaggio e dosaggio. Il PP lavora bene con soluzioni diluite e fredde, ma con il prodotto commerciale al 12–15% di cloro attivo si ossida progressivamente, soprattutto se esposto anche alla luce.
- Perossido di idrogeno. Oltre al materiale contano la pulizia e l’assenza di contaminanti metallici, che catalizzano la decomposizione. Oltre il 30% il PVDF è l’unico termoplastico della tabella con un margine adeguato.
Solventi e idrocarburi
Con i solventi organici non vale nessuna regola generale: ogni famiglia chimica va considerata a sé. Il PVDF resiste molto bene agli idrocarburi aromatici e ai clorurati, dove PP, PE e PVC si rigonfiano o si sciolgono, ma viene attaccato dai chetoni (acetone, MEK) e si scioglie nei solventi polari aprotici come DMF e NMP, che invece il PP tollera.
| Sostanza | Conc. | PP 20 °C | PP 60 °C | PVC 20 °C | PVC 60 °C | PVDF 20 °C | PVDF 60 °C | PE-HD 20 °C | PTFE 20 °C | AISI 316 20 °C |
|---|
| Metanolo | 100% | A | A | A | B | A | A | A | A | A |
| Etanolo | 96% | A | A | A | B | A | A | A | A | A |
| Isopropanolo | 100% | A | A | A | B | A | A | A | A | A |
| Acetone | 100% | B | C | C | C | C | C | B | A | A |
| Metiletilchetone (MEK) | 100% | B | C | C | C | C | C | B | A | A |
| Acetato di etile | 100% | B | C | C | C | B | C | B | A | A |
| Toluene / xilene | 100% | C | C | C | C | A | B | C | A | A |
| Diclorometano | 100% | C | C | C | C | B | C | C | A | A |
| Tricloroetilene / percloroetilene | 100% | C | C | C | C | A | B | C | A | A |
| Dimetilformammide (DMF) | 100% | A | B | C | C | C | C | A | A | A |
| Gasolio / oli minerali | – | B | C | A | B | A | A | B | A | A |
Su chetoni ed esteri le tabelle dei produttori non sono uniformi: alcune classificano il PP come resistente all’acetone a 20 °C, altre lo indicano come limitato. Abbiamo scelto B. Il PVC rigido non è adatto a nessuno dei solventi della tabella, alcoli esclusi.
Fattori che modificano la resistenza chimica
Una tabella riassume il comportamento di un materiale in condizioni standard. Nell’impianto reale intervengono altri fattori, che possono trasformare una A in una B, o una B in una C.
Concentrazione
La resistenza non varia sempre in modo lineare con la concentrazione. L’acido solforico diluito è poco aggressivo per il PP, quello al 98% è ossidante. Al contrario, alcune sostanze sono più aggressive diluite che concentrate per certi metalli. Verificate sempre la concentrazione effettiva, comprese le variazioni dovute a evaporazione o a rabbocchi.
Temperatura
Come ordine di grandezza, ogni aumento di 10 °C accelera sensibilmente le reazioni chimiche e la diffusione del fluido nel polimero. Un materiale classificato A a 20 °C può scendere a B o C a 60 °C. Considerate la temperatura massima raggiunta, non quella media: picchi durante il lavaggio, reazioni esotermiche di diluizione (tipica quella dell’acido solforico) e cicli di riscaldamento contano più del valore nominale.
Miscele
La tabella valuta le sostanze una alla volta. Le miscele possono comportarsi in modo molto diverso: l’acido nitrico unito al fluoridrico, l’acido solforico con ossidanti o una soluzione acida contenente tracce di solvente possono attaccare un materiale che resiste ai singoli componenti. Per le miscele serve una valutazione dedicata e, se il processo è critico, una prova di immersione.
Sollecitazioni meccaniche e stress cracking
Un componente sotto carico (una girante in rotazione, un albero, una flangia serrata) è più vulnerabile di un provino a riposo. Il fenomeno dell’Environmental Stress Cracking, cioè la fessurazione sotto l’azione combinata di tensione e fluido, colpisce soprattutto le poliolefine con tensioattivi, alcoli e alcuni ossidanti. Le tensioni residue dei pezzi stampati peggiorano il problema; per questo i componenti critici delle nostre pompe sono ricavati dal pieno, come spiegato nell’approfondimento sulla lavorazione dal massello CNC.
Permeazione
Alcune molecole piccole, come HCl, cloro, bromo e alcuni solventi, attraversano lentamente le pareti dei polimeri senza degradarli in modo visibile. La permeazione non danneggia necessariamente il componente in plastica, ma può corrodere le parti metalliche esterne (bulloneria, telai, motori) o contaminare il fluido. Pareti più spesse e materiali fluorurati la riducono.
Guarnizioni ed elastomeri
La tabella riguarda i materiali strutturali. In una pompa la parte più debole è spesso l’O-ring o la tenuta: un corpo in PVDF con una guarnizione incompatibile perde comunque. Gli elastomeri (FPM, EPDM) e il PTFE vanno scelti con lo stesso criterio, consultando le tabelle specifiche.
Dalla tabella alla scelta di pompe e agitatori
La tabella serve per una prima selezione. Nella pratica la scelta finale tiene conto anche del costo, della disponibilità del semilavorato, delle sollecitazioni e della durata attesa. Qualche indicazione concreta:
- Per acidi e basi diluiti a temperatura moderata il PP copre la maggior parte dei casi. È il materiale di base delle nostre pompe orizzontali e verticali.
- Per l’ipoclorito e le applicazioni fredde, dove serve rigidità, il PVC resta una scelta valida.
- Per acidi concentrati, ossidanti forti, acido fluoridrico e temperature fino a 100–120 °C si passa al PVDF.
- Per gli agitatori, l’albero può essere in acciaio AISI 304-316 oppure in acciaio rivestito in PP, PVC, PVDF o PE-HD. Con fluidi ricchi di cloruri o acidi riducenti il rivestimento termoplastico protegge l’acciaio, come sugli agitatori veloci EVL.
- Per il riscaldamento e il raffreddamento di fluidi aggressivi realizziamo scambiatori di calore in PP, PE, PVDF e PVC, tra le nostre attrezzature speciali.
Se il fluido è un acido, troverete indicazioni sulla configurazione della pompa (tenuta singola, doppia o trascinamento magnetico) nella guida alle pompe per acidi corrosivi. Per i bagni di trattamento superficiale, dove convivono acidi, sali metallici e temperature elevate, è utile anche l’articolo sugli agitatori per l’industria galvanica.
Domande frequenti
Che differenza c’è tra “resistenza limitata” e “non raccomandato”?
Con resistenza limitata (B) il materiale subisce un attacco moderato: può gonfiarsi, perdere parte delle proprietà meccaniche o scolorirsi. Può andare bene per contatti occasionali o per componenti poco sollecitati, ma la durata è ridotta e va valutata caso per caso. Non raccomandato (C) indica un attacco rapido o grave: il materiale non va impiegato in quella condizione.
Il PVDF è sempre la scelta più sicura?
No. Il PVDF è il più resistente con acidi forti, ossidanti, idrocarburi aromatici e clorurati, ma resiste meno del PP alle basi forti concentrate e calde e viene attaccato da chetoni, ammine e solventi come DMF e NMP. Inoltre costa diverse volte più del PP. Va scelto quando serve davvero.
Posso usare la tabella per una miscela di sostanze?
Solo come primo orientamento. Le miscele possono essere più aggressive dei singoli componenti, ad esempio acido nitrico con acido fluoridrico o acidi in presenza di ossidanti. Per una miscela serve una valutazione specifica e, nei processi critici, una prova di immersione nelle condizioni reali.
Perché l’acciaio AISI 316 risulta peggiore della plastica con alcuni acidi?
L’AISI 316 è passivato da uno strato di ossido che resiste bene agli ambienti ossidanti, come l’acido nitrico, ma viene distrutto dagli acidi riducenti (cloridrico, solforico diluito) e dai cloruri, che provocano pitting. In queste condizioni PP, PVC e PVDF sono più durevoli e costano meno di leghe speciali.
Come si verifica la compatibilità per un’applicazione specifica?
Servono composizione e concentrazione del fluido, temperatura minima e massima, eventuali solidi in sospensione, tipo di servizio (continuo o discontinuo) e componenti coinvolti. Con questi dati si confrontano le tabelle dei produttori dei materiali e, se il caso è dubbio, si esegue un test di immersione. Il nostro ufficio tecnico può fare questa verifica insieme a voi.
Verificate il materiale prima di ordinare
Una tabella di resistenza chimica riduce rapidamente il campo delle opzioni, ma la risposta definitiva arriva solo considerando l’applicazione reale: fluido, concentrazione, temperatura, sollecitazioni e tipo di macchina. Nuova Darimpianti progetta e costruisce a Flero (Brescia) pompe e agitatori in PP, PVC, PE-HD e PVDF lavorati dal massello, con alberi in acciaio inox o rivestiti, e da decenni affianca i clienti nella scelta del materiale più adatto.
Avete un fluido da movimentare e non siete sicuri del materiale? Contattate il nostro ufficio tecnico indicando sostanza, concentrazione e temperatura: vi aiuteremo a verificare la compatibilità e a scegliere la pompa o l’agitatore adatti.
by nuovadarimpianti | 14-07-2026 | Approfondimenti Tecnici
Nel mondo delle pompe e degli agitatori in materiale termoplastico destinati ad ambienti corrosivi esistono due approcci produttivi fondamentalmente diversi: lo stampaggio a iniezione e la lavorazione dal massello su centri di lavoro CNC. La maggior parte dei costruttori sceglie lo stampaggio perché è più economico e più rapido quando si producono grandi volumi. I corpi pompa, le giranti e gli alberi escono da uno stampo in pochi secondi, pronti per l’assemblaggio.
Nuova Darimpianti ha scelto la direzione opposta. Ogni singolo componente delle pompe e degli agitatori prodotti nello stabilimento di Flero, in provincia di Brescia, viene ricavato da blocchi pieni di materiale termoplastico — polipropilene (PP), PVC e PVDF — mediante fresatura e tornitura su centri di lavoro CNC a 3 e 5 assi. Non si tratta di una scelta di marketing: è una decisione tecnica con conseguenze misurabili sulla resistenza meccanica, sulla durata in servizio, sulla precisione dimensionale e sull’affidabilità complessiva del prodotto.
Questa scelta produttiva si applica all’intera gamma: le pompe centrifughe orizzontali serie PMC-1 e serie PMC-2, le pompe a trascinamento magnetico serie HTM, le pompe verticali serie VSK, VGA, VL, EVFA-N, e tutti gli agitatori — veloci (serie EV, EVK, EVL, KVL), lenti (serie EVR, EVRK, EVRL, KVRL) e laterali (LVO, LRO). In questo articolo analizziamo perché la lavorazione dal massello CNC produce componenti superiori e quali vantaggi concreti offre a chi opera in ambienti chimici aggressivi.
Stampaggio a iniezione vs lavorazione dal massello: le differenze fondamentali
Per comprendere perché i due metodi producono risultati profondamente diversi occorre esaminare cosa accade al materiale durante ciascun processo. La differenza non è solo di forma o di precisione: riguarda la struttura stessa del polimero a livello molecolare.
Il processo di stampaggio a iniezione
Nello stampaggio a iniezione il materiale termoplastico viene fuso e iniettato ad alta pressione all’interno di uno stampo metallico. Il polimero fuso fluisce attraverso canali di alimentazione (gate), riempie la cavità dello stampo e si solidifica per raffreddamento a contatto con le pareti metalliche. Il ciclo è rapido — da 30 secondi a pochi minuti — e il pezzo esce con la forma definitiva. Questo processo, efficiente per la produzione in serie, introduce però nel pezzo una serie di problemi strutturali:
- Tensioni interne residue. Le pareti esterne si solidificano per prime a contatto con lo stampo freddo, mentre il nucleo resta fuso più a lungo. Questa solidificazione differenziale genera tensioni che restano “congelate” nel pezzo finito — invisibili, ma critiche in presenza di agenti chimici aggressivi.
- Orientazione molecolare anisotropa. Il polimero fuso orienta le catene molecolari nella direzione del flusso. Il pezzo finito non è isotropo: le proprietà meccaniche e la resistenza chimica variano a seconda della direzione.
- Linee di giunzione e segni di iniezione. Dove i fronti di flusso si ricongiungono si formano linee di giunzione (weld line) con adesione molecolare inferiore. Il punto di iniezione (gate mark) è un’altra zona di discontinuità. Entrambi sono punti deboli dal punto di vista meccanico e chimico.
- Porosità e micro-vuoti. Il ritiro volumetrico durante il raffreddamento può generare micro-vuoti interni, specialmente nelle sezioni più spesse, riducendo la resistenza meccanica e creando vie di penetrazione per le sostanze chimiche.
- Tolleranze dimensionali tipicamente nell’ordine di ±0,3-0,5 mm, limitate dal ritiro del materiale e dalla precisione dello stampo.
Il processo di lavorazione dal massello CNC
La lavorazione dal massello CNC parte da un materiale radicalmente diverso: blocchi, lastre o barre di materiale termoplastico estruso o pressato, forniti da produttori specializzati europei (Simona, Ensinger, Rochling). Questi semilavorati vengono prodotti mediante estrusione in condizioni controllate e sottoposti a trattamenti di distensione. Il materiale risultante è omogeneo, isotropo e privo di tensioni interne significative.
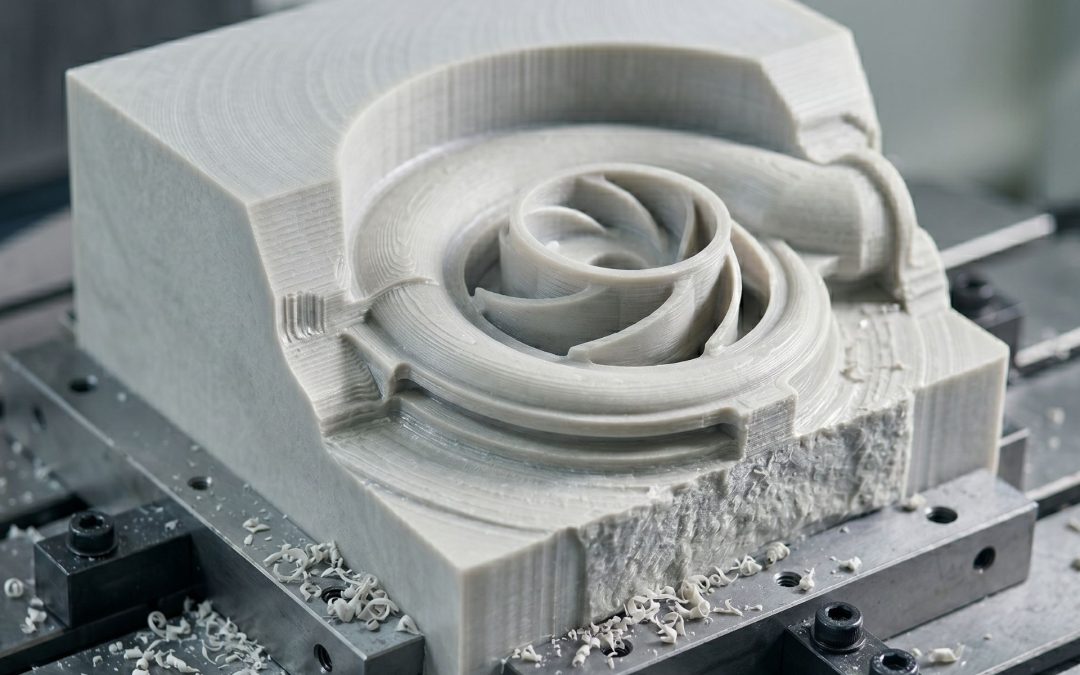
Il blocco viene fissato sul centro di lavoro CNC e ogni superficie, cavità e profilo viene ricavato per asportazione di truciolo. Il centro di lavoro segue un programma numerico che definisce ogni movimento con precisione micrometrica. Il risultato è un componente con tolleranze di ±0,05-0,1 mm — da cinque a dieci volte più precise rispetto allo stampaggio a iniezione.
Il punto fondamentale è che la lavorazione meccanica non modifica la struttura del materiale. Non c’è fusione, non c’è flusso orientato, non ci sono linee di giunzione. Il pezzo finito conserva intatte le proprietà del blocco di partenza: isotopia, assenza di tensioni interne, omogeneità strutturale su tutta la sezione.
Vantaggi tecnici misurabili della lavorazione dal massello
La superiorità della lavorazione dal massello CNC non è un’affermazione generica: si manifesta in vantaggi specifici e misurabili che hanno un impatto diretto sulle prestazioni e sulla durata dei componenti in ambienti corrosivi.
Assenza di tensioni interne e resistenza allo stress cracking ambientale
Il cedimento per stress cracking ambientale (Environmental Stress Cracking, ESC) è la prima causa di guasto dei componenti termoplastici esposti a sostanze chimiche aggressive. L’ESC si verifica quando un materiale sottoposto a tensioni meccaniche — anche modeste — viene simultaneamente esposto a un agente chimico che ne accelera la fessurazione. Le tensioni residue dello stampaggio a iniezione forniscono esattamente quel carico meccanico costante che innesca il processo.
In un corpo pompa stampato in polipropilene esposto a un acido a temperatura variabile — come nelle vasche galvaniche riscaldate e raffreddate ciclicamente — le tensioni residue si sommano alle tensioni termiche generate dai cicli di temperatura. Il risultato è la formazione progressiva di micro-fessure che si propagano fino al cedimento del componente.
I componenti lavorati dal massello CNC, partendo da blocchi estrusi e distesi, non presentano tensioni interne significative. In assenza del carico meccanico che innesca l’ESC, la resistenza chimica del materiale si esprime appieno. Il risultato pratico è una durata in servizio drasticamente superiore. Per chi opera con pompe per acidi corrosivi, questa differenza è determinante.
Precisione dimensionale e rendimento idraulico
La geometria della girante — angoli delle pale, profilo del canale, giochi tra girante e cassa spirale — determina direttamente il rendimento idraulico della pompa. Tolleranze più strette si traducono in un rendimento più elevato. Per approfondire il rapporto tra geometria e prestazioni, si veda la guida al dimensionamento pompe centrifughe.
Con tolleranze di ±0,05-0,1 mm ottenibili dalla lavorazione CNC, la girante riproduce fedelmente il profilo idraulico progettato. Le conseguenze sono concrete: la prevalenza e la portata reali corrispondono alle curve di catalogo, il consumo energetico si riduce a parità di prestazioni, e le vibrazioni diminuiscono grazie alla migliore equilibratura della girante — con effetti positivi sulla durata di cuscinetti, tenute e accoppiamenti.
Resistenza chimica omogenea su tutta la superficie
Un componente stampato presenta inevitabilmente zone con proprietà diverse: punto di iniezione, linee di giunzione, aree con orientazione molecolare sfavorevole, zone con micro-porosità. Ciascuna ha una resistenza chimica inferiore rispetto al materiale in condizioni ideali.
In un componente lavorato dal massello CNC non esistono queste discontinuità. La resistenza chimica pubblicata nelle tabelle di compatibilità dei materiali termoplastici — PP, PVC e PVDF — si applica uniformemente a tutta la superficie. Questa uniformità è particolarmente importante per il PVDF: un componente stampato con difetti strutturali può cedere dove il PVDF “dovrebbe” resistere, vanificando l’investimento nel materiale più costoso della gamma.
Flessibilità progettuale e componenti su misura
Lo stampaggio a iniezione richiede uno stampo metallico il cui costo può raggiungere decine di migliaia di euro, ammortizzabile solo su grandi volumi. Modificare il progetto significa rifare lo stampo.
Con la lavorazione dal massello CNC il “costo dello stampo” non esiste. Se un impianto richiede un corpo pompa con attacchi non standard, una girante speciale o un agitatore fuori catalogo, il componente viene semplicemente programmato e lavorato. I prototipi si realizzano rapidamente, le modifiche progettuali si implementano senza costi di riattrezzaggio, e le piccole serie diventano economicamente accessibili. Per le applicazioni industriali, dove i volumi sono tipicamente bassi e le esigenze spesso specifiche dell’impianto, questa flessibilità è un vantaggio operativo fondamentale.
L’impatto sulla durata delle pompe in ambienti corrosivi
I vantaggi tecnici della lavorazione dal massello si traducono in una differenza concreta nella durata in servizio delle pompe impiegate in ambienti chimici aggressivi.
Corpo pompa: stress cracking vs integrità strutturale. Un corpo pompa stampato in polipropilene, impiegato in servizio ciclico con acidi a temperatura variabile — come nell’industria galvanica — può sviluppare fessure da stress cracking dopo 12-18 mesi. Un corpo pompa in PP lavorato dal massello CNC, nelle medesime condizioni, offre una durata tipica di 3-5 anni o superiore, perché l’assenza di tensioni interne elimina il fattore scatenante dell’ESC.
Sedi di tenuta: precisione e affidabilità. Le sedi di tenuta lavorate al CNC garantiscono la geometria e la finitura superficiale necessarie per un funzionamento affidabile — minore frequenza di perdite, maggiore durata delle tenute e riduzione dei fermi impianto. Questo vale sia per le tenute meccaniche delle pompe orizzontali PMC-1 e PMC-2, sia per le tenute a labbro delle pompe verticali.
Giranti: equilibratura e durata dei cuscinetti. Una girante CNC presenta uno squilibrio residuo minimo. La riduzione delle vibrazioni prolunga significativamente la vita di cuscinetti, tenute e accoppiamenti, poiché la durata dei cuscinetti segue una relazione esponenziale con il carico applicato.
Costo totale di proprietà. Il prezzo di acquisto è superiore del 20-40% rispetto a una pompa con componenti stampati. Tuttavia, una pompa che dura tre-quattro volte di più, riduce i fermi impianto, consuma meno energia e richiede meno manutenzione sulle tenute risulta significativamente meno costosa nel ciclo di vita complessivo. Per chi gestisce impianti dove un fermo non programmato costa migliaia di euro all’ora, il calcolo è chiaro.
L’impatto sugli agitatori
Le stesse considerazioni si applicano agli agitatori industriali per ambienti corrosivi, con specificità legate alla geometria e alle condizioni operative. Per un quadro completo si veda la guida agli agitatori per galvanica.
Pale della girante: uniformità di spessore e angolo. Un agitatore con pale stampate presenta variazioni di spessore dovute al ritiro differenziale e deformazioni da tensioni interne. Le pale lavorate dal massello CNC riproducono la geometria progettata con fedeltà millimetrica, garantendo prestazioni di miscelazione costanti e prevedibili — essenziale quando il processo richiede distribuzione uniforme di temperatura o concentrazione.
Albero: rettilineità e concentricità. Gli agitatori a stelo lungo — serie EVL, EVRL, KVL — presentano alberi di diversi metri. Un albero anche leggermente eccentrico genera vibrazioni che si amplificano con la lunghezza, compromettendo tenute, cuscinetti e struttura di supporto. La tornitura CNC garantisce la rettilineità necessaria anche sugli alberi più lunghi.
Mozzo e sede della chiavetta. La precisione della sede della chiavetta e del foro del mozzo determina la qualità della trasmissione di coppia. Un accoppiamento impreciso genera gioco, fretting e concentrazione di tensioni che possono portare alla rottura del mozzo. La lavorazione CNC produce le tolleranze necessarie per un accoppiamento ottimale.
Resistenza chimica nella zona dei fumi. Le zone esposte a fumi e spruzzi sopra il livello del liquido subiscono un attacco particolarmente aggressivo: le sostanze chimiche condensano e si concentrano per evaporazione. I componenti lavorati dal massello, con superfici integre e prive di difetti, resistono significativamente meglio in queste condizioni critiche.
Il processo produttivo Nuova Darimpianti
Il ciclo produttivo che trasforma un blocco di materiale termoplastico in un componente finito segue un processo rigoroso e tracciabile.
Materia prima certificata. I blocchi di PP, PVC e PVDF provengono da fornitori europei qualificati. Ogni lotto è accompagnato da un certificato di conformità che attesta composizione, proprietà meccaniche e idoneità all’impiego chimico. La scelta del grado specifico del materiale è parte integrante della progettazione: non tutti i gradi di polipropilene o PVDF sono equivalenti in termini di resistenza chimica e lavorabilità.
Centri di lavoro CNC a 3 e 5 assi. Lo stabilimento di Flero dispone di centri di lavoro CNC che consentono la lavorazione di geometrie complesse in un unico piazzamento, riducendo gli errori di riposizionamento. I programmi vengono generati via software CAM a partire dai modelli 3D.
Controllo qualità dimensionale. Ogni componente viene verificato dimensionalmente al termine della lavorazione. Le dimensioni critiche — sedi di tenuta, diametri di accoppiamento, profili idraulici — vengono misurate e confrontate con le tolleranze di progetto. I componenti fuori tolleranza vengono scartati.
Assemblaggio e collaudo. Ogni pompa e ogni agitatore viene assemblato e collaudato prima della spedizione. Le pompe sono sottoposte a prove che verificano portata, prevalenza, assorbimento e assenza di perdite. Gli agitatori vengono controllati per vibrazioni e runout dell’albero.
Tracciabilità. Tutti i modelli della gamma — pompe PMC-1, PMC-2, HTM, VSK, VGA, VL, EVFA-N e tutti gli agitatori delle serie EV, EVK, EVL, KVL, EVR, EVRK, EVRL, KVRL, LVO e LRO — sono accompagnati da documentazione che consente di risalire al lotto di materiale e alle verifiche effettuate.
Domande frequenti
Qual è la differenza tra una pompa stampata e una lavorata dal massello?
Una pompa stampata a iniezione è prodotta iniettando plastica fusa in uno stampo metallico: il processo è rapido ma introduce tensioni interne residue, orientazione molecolare anisotropa, linee di giunzione e possibili micro-porosità. Una pompa lavorata dal massello CNC è ricavata da un blocco pieno di termoplastico estruso, privo di tensioni interne. Il risultato è un componente strutturalmente omogeneo, dimensionalmente più preciso (tolleranze ±0,05-0,1 mm contro ±0,3-0,5 mm) e significativamente più resistente allo stress cracking ambientale.
La lavorazione dal massello costa di più?
Il costo di acquisto iniziale è superiore del 20-40%. Tuttavia, il costo totale di proprietà nel ciclo di vita è inferiore: la durata è da tre a cinque volte maggiore, i fermi impianto sono meno frequenti, il rendimento idraulico superiore riduce il consumo energetico e le tenute durano di più. Per le applicazioni in ambienti corrosivi, dove un fermo non programmato ha un costo elevato, l’investimento iniziale si ripaga ampiamente.
Quali materiali lavora Nuova Darimpianti?
Nuova Darimpianti lavora tre famiglie di materiali termoplastici: polipropilene (PP), con eccellente resistenza ad acidi e alcali fino a 80-90 °C; cloruro di polivinile (PVC), indicato per acidi minerali a temperatura ambiente e applicazioni che richiedono rigidità strutturale; polivinilidenfluoruro (PVDF), resistente a quasi tutti i prodotti chimici fino a 120-130 °C, la scelta obbligata per i servizi più aggressivi.
Quanto dura una pompa lavorata dal massello rispetto a una stampata?
In condizioni operative tipiche con cicli termici in ambienti corrosivi, un corpo pompa in PP lavorato dal massello CNC offre una durata di 3-5 anni o superiore, mentre un corpo stampato può sviluppare stress cracking dopo 12-18 mesi. Il fattore determinante è l’assenza di tensioni interne, che elimina la causa principale dello stress cracking ambientale. In servizi meno gravosi la differenza può essere meno marcata, ma il componente lavorato dal massello resta strutturalmente superiore.
Nuova Darimpianti può realizzare pezzi su misura?
Questa è una delle applicazioni in cui la lavorazione dal massello CNC offre il vantaggio più evidente. Non essendo necessario alcuno stampo, Nuova Darimpianti può realizzare componenti su misura — corpi pompa con attacchi speciali, giranti con geometrie non standard, agitatori fuori catalogo — modificando il programma CNC. Il costo aggiuntivo è limitato alla programmazione e al tempo macchina. I tempi di consegna sono comparabili ai prodotti standard.
La scelta tecnicamente corretta per il servizio chimico
La lavorazione dal massello CNC non è un lusso e non è un vezzo produttivo. È la risposta tecnicamente corretta alla domanda: come si produce un componente in materiale termoplastico destinato a funzionare in modo affidabile in un ambiente chimico aggressivo per anni?
Lo stampaggio a iniezione è un processo eccellente per molte applicazioni — ma non per componenti critici esposti a corrosione chimica, cicli termici e sollecitazioni meccaniche continue. Le tensioni interne, l’anisotropia, le linee di giunzione e le micro-porosità che lo stampaggio introduce nel pezzo sono incompatibili con le esigenze di affidabilità e durata del servizio chimico industriale.
Nuova Darimpianti ha costruito l’intera propria gamma — pompe e agitatori, dal modello più piccolo al più grande — su questa convinzione tecnica. Il risultato sono prodotti che durano di più, funzionano meglio e costano meno nel ciclo di vita complessivo.
Se operate in ambienti corrosivi e cercate pompe e agitatori progettati per durare, contattate Nuova Darimpianti. Il nostro ufficio tecnico di Flero (Brescia) è a disposizione per analizzare le vostre esigenze, consigliare i materiali più adatti e fornire soluzioni su misura — con la garanzia che ogni componente sarà lavorato dal massello su centri CNC, perché è l’unico modo in cui sappiamo costruire.
Contattaci per una consulenza tecnica