Due agitatori con lo stesso motore e lo stesso albero possono dare risultati opposti nella stessa vasca. Quello che cambia è la girante. Le giranti per agitatori industriali decidono come si muove il fluido, quanto taglio (shear) ricevono gocce, bolle e agglomerati e quanta energia diventa miscelazione utile invece di calore e vortice.
In questa guida passiamo in rassegna le giranti che montiamo in Nuova Darimpianti sugli agitatori per ambienti corrosivi: elica marina, girante cowless, turbina Rushton, emulsionatrice, pale mobili, pale inclinate, alto flusso, ancora e raschiante. Per ciascuna vediamo flusso, viscosità, usi e limiti. Per il percorso completo di selezione dell’agitatore (obiettivo di processo, Reynolds, motore) partite dalla guida come scegliere un agitatore industriale; qui restiamo sulla girante.
Flusso assiale, radiale e tangenziale
Ogni girante spinge il fluido in una direzione prevalente, e da questa dipende il lavoro che sa fare bene.
Flusso assiale
Le giranti assiali spingono il liquido parallelamente all’albero, di solito verso il fondo. Il getto risale lungo le pareti e torna alla girante, formando un unico anello di ricircolo che coinvolge tutto il volume. È il flusso più efficiente per omogeneizzare, tenere in sospensione i solidi e uniformare la temperatura con poca potenza. Elica marina, pale inclinate (flusso misto, prevalentemente assiale) e alto flusso appartengono a questa famiglia.
Flusso radiale
Le giranti radiali scaricano il fluido verso le pareti, creando due anelli sopra e sotto la girante. Pompano meno liquido per kW ma concentrano molto taglio vicino alle pale: serve per disperdere polveri e pigmenti, rompere agglomerati, emulsionare o frammentare un gas. Girante cowless, Rushton ed emulsionatrice sono radiali.
Flusso tangenziale
Ancora e raschiante ruotano lentamente con un diametro quasi pari a quello della vasca e trascinano il fluido in rotazione, agendo di continuo sulla parete. Servono quando il prodotto è così viscoso che una girante piccola muoverebbe solo una “caverna” di liquido intorno a sé.
Nelle vasche cilindriche senza deflettori le giranti veloci tendono a far ruotare tutto il liquido e a formare un vortice centrale: i rimedi classici sono deflettori, montaggio eccentrico o inclinato e agitatori laterali. L’ancora, al contrario, lavora senza deflettori.
Le giranti per agitatori industriali una per una
Le velocità indicate sono quelle riportate nelle schede prodotto delle nostre serie. I campi di viscosità sono orientativi e vanno verificati sul fluido reale.
Elica marina tripala
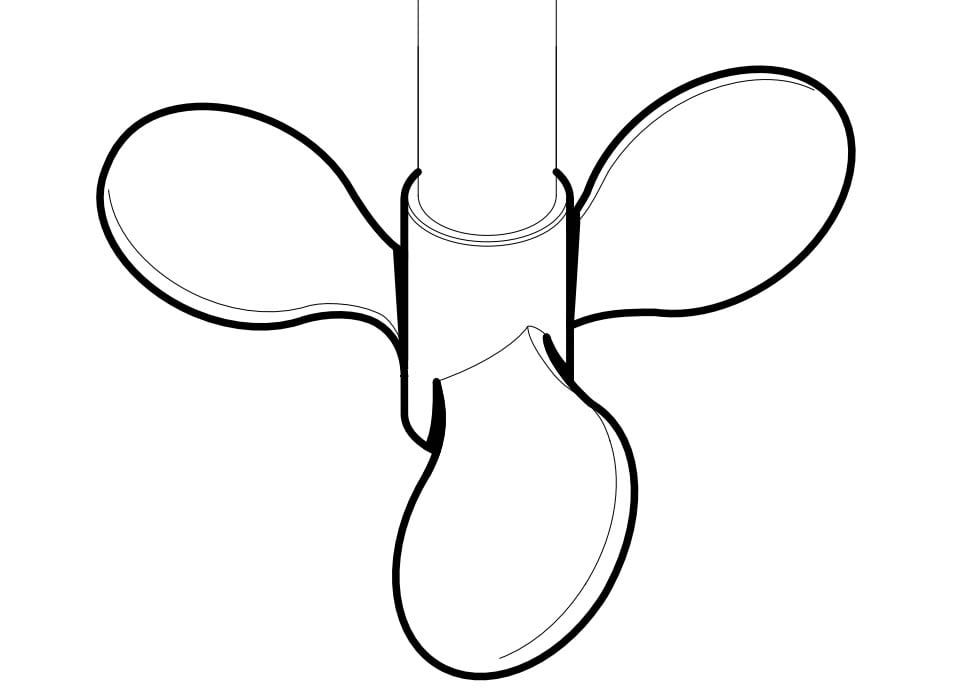
La girante più diffusa sugli agitatori veloci: tre pale elicoidali che spingono il liquido verso il fondo con un flusso assiale pulito e poca potenza. Lavora tra 500 e 1.500 rpm ed è la girante standard delle serie EV ed EVK.
Viscosità: bassa, fino a circa 2.000-3.000 cP.
Usi tipici: diluizione e neutralizzazione di acidi e basi, preparazione di soluzioni, trattamento acque.
Punti di forza: molta portata per kW, poche vibrazioni.
Limiti: poco taglio; con fluidi viscosi il flusso si spegne vicino alla girante.
Girante cowless (disco dentato)
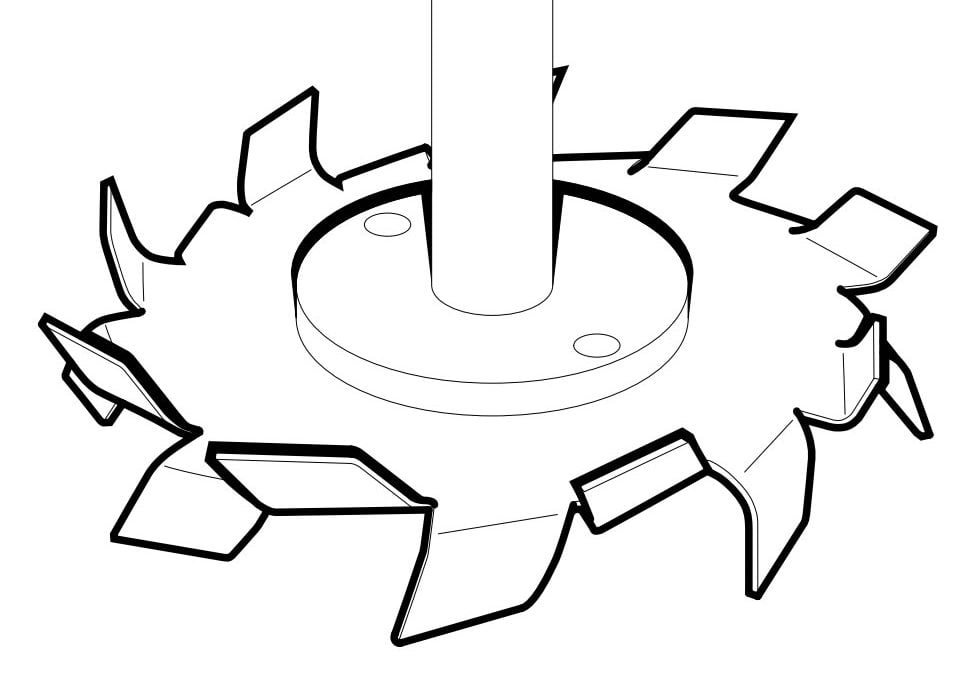
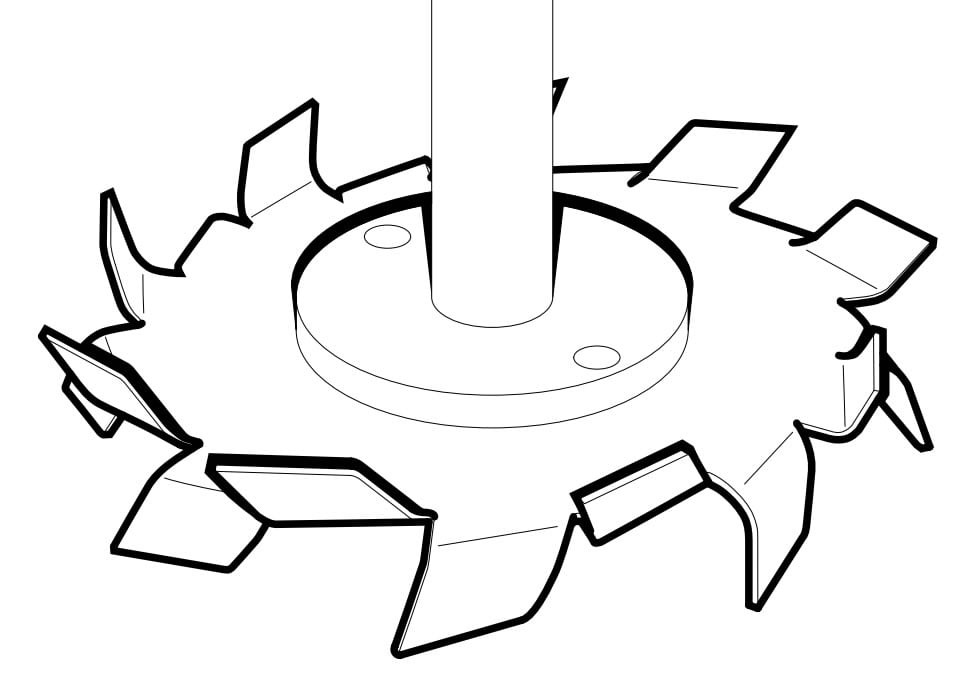
La girante cowless, detta anche Cowles o disco dentato, è un disco con denti piegati alternativamente verso l’alto e verso il basso. Ad alta velocità crea una zona di taglio molto intensa sul bordo, mentre il prodotto viene richiamato dall’alto e dal basso e proiettato verso le pareti. Copre il campo più ampio della gamma: da 300 a 3.000 rpm. Nei dispersori conta soprattutto la velocità periferica del disco, più degli rpm (vedi il dimensionamento più avanti).
Viscosità: da fluida fino a paste di qualche decina di migliaia di cP, finché il prodotto torna verso il disco.
Usi tipici: dispersione di pigmenti e cariche in vernici e inchiostri, dissoluzione rapida di polveri, rottura di agglomerati.
Punti di forza: taglio molto alto con una geometria semplice e facile da pulire.
Limiti: pompa poco, quindi in vasche grandi va affiancata a una girante di circolazione; assorbe molta potenza alle alte velocità.
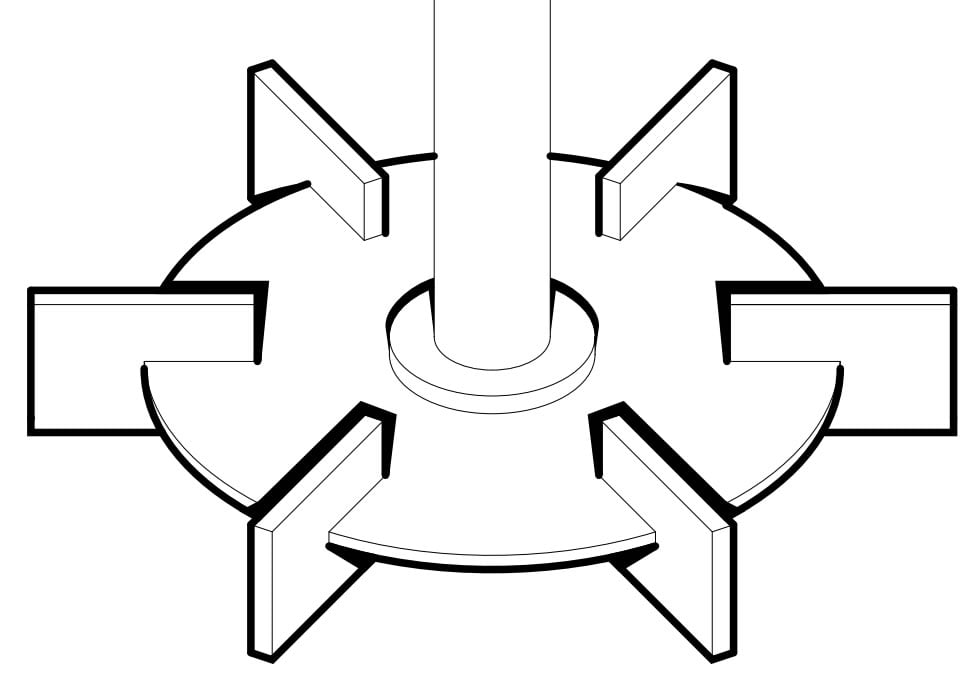
Turbina a pale diritte (Rushton)
Sei pale piane verticali montate su un disco. Il disco impedisce al gas immesso dal basso di risalire lungo l’albero e lo costringe a passare tra le pale, dove viene frammentato. Lavora tra 300 e 1.400 rpm.
Viscosità: bassa e media, sotto i 5.000 cP circa.
Usi tipici: dispersione gas-liquido, reazioni con forte trasferimento di materia.
Punti di forza: turbolenza locale elevata, comportamento ben documentato.
Limiti: numero di potenza alto; richiede deflettori; poco efficiente se serve solo omogeneizzare.
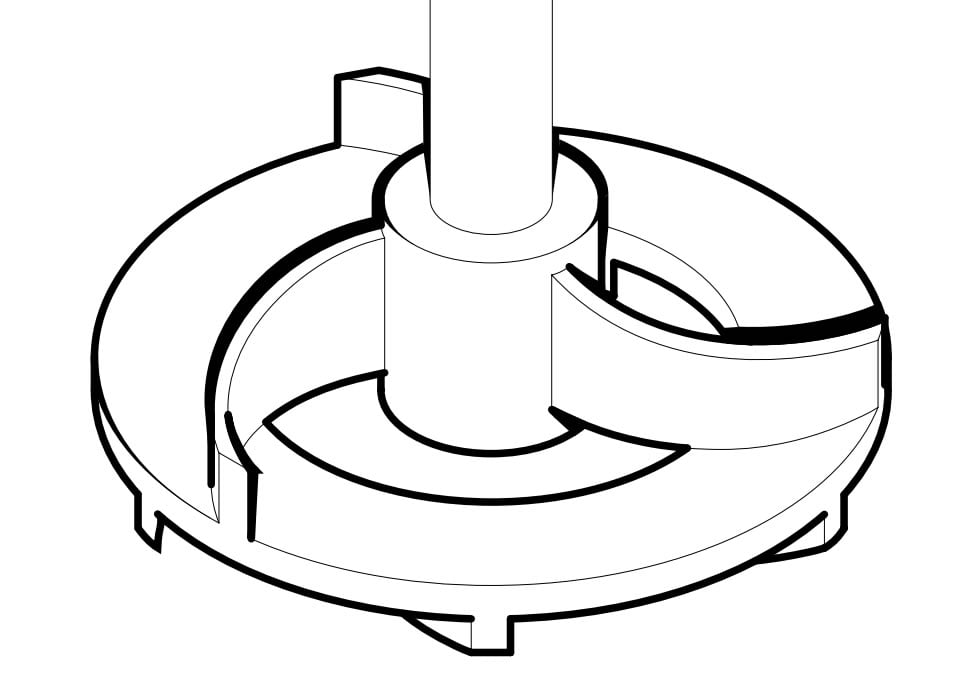
Girante emulsionatrice
Palette curve racchiuse in una corona dentata: il liquido entra al centro, viene accelerato ed esce attraverso la corona, dove subisce un taglio intenso e ripetuto. Lavora tra 500 e 2.000 rpm.
Viscosità: bassa e media.
Usi tipici: emulsioni di fasi non miscibili, dispersioni fini e stabili.
Punti di forza: gocce più piccole e uniformi rispetto a una girante aperta.
Limiti: circolazione modesta; più sensibile ai solidi grossolani.
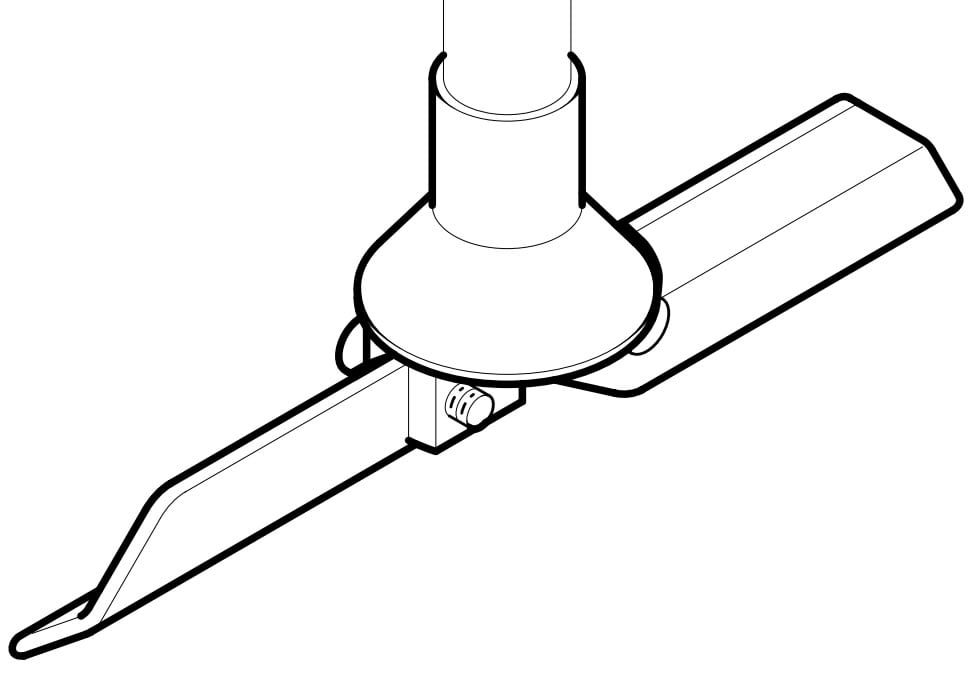
Agitatori a pale mobili
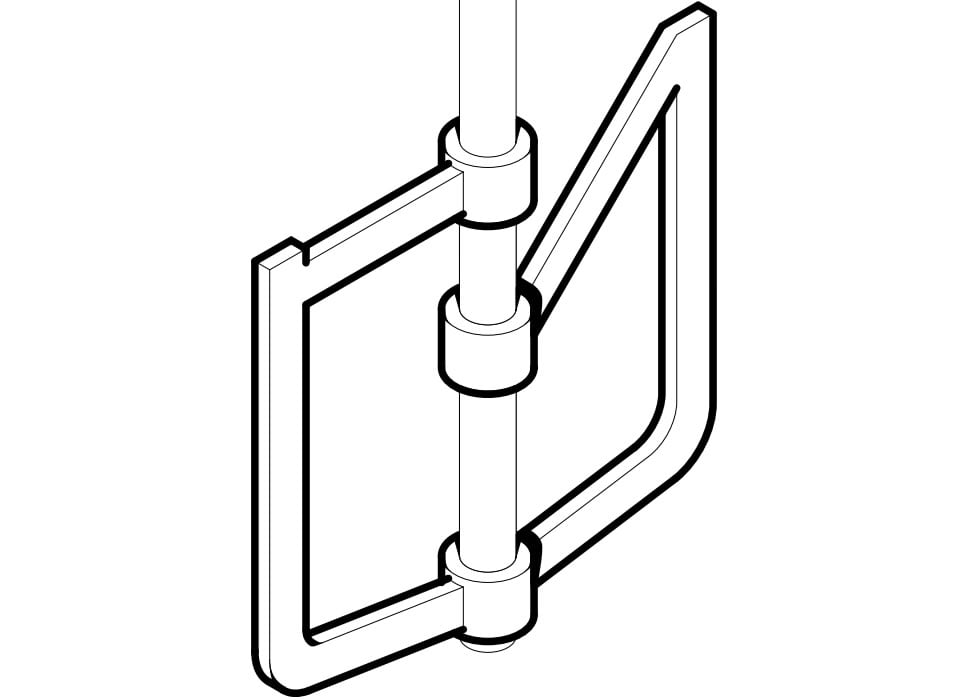
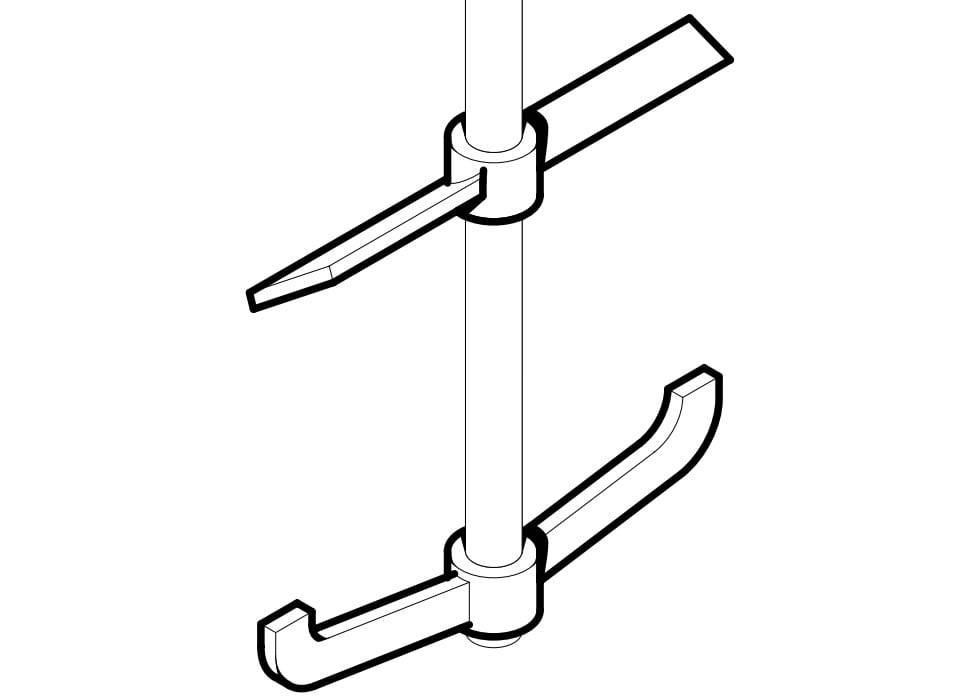
Gli agitatori a pale mobili servono a miscelare in contenitori con apertura piccola, come cisternette IBC e fusti. Le pale sono incernierate al mozzo: nella configurazione tipica, a macchina ferma pendono lungo l’albero e passano dal bocchello, in rotazione si aprono e lavorano a pieno diametro. In scheda la girante a pale mobili compare sulla gamma veloce (300-1.500 rpm) e, in versione quadripala, sulla gamma lenta (fino a 400 rpm).
Viscosità: bassa e media.
Usi tipici: rimescolamento di additivi e reagenti in IBC, risospensione di sedimenti.
Punti di forza: diametro di lavoro maggiore dell’apertura; un agitatore può servire più cisternette.
Limiti: la cerniera va controllata con fluidi carichi di solidi o cristallizzanti.
Turbina a pale inclinate e girante modulare
Quattro pale piane inclinate, di solito a 45°, producono un flusso misto con prevalenza assiale. È la girante di riferimento degli agitatori lenti: turbina e modulare a pale inclinate lavorano tra 10 e 380 rpm. La quadripala è disponibile anche a pale diritte quando serve più azione radiale.
Viscosità: fino a circa 10.000 cP.
Usi tipici: flocculazione, neutralizzazione, preparazione di polielettrolita, bagni galvanici.
Punti di forza: versatile; più giranti sullo stesso albero nelle vasche alte.
Limiti: a parità di portata assorbe più potenza di un alto flusso.
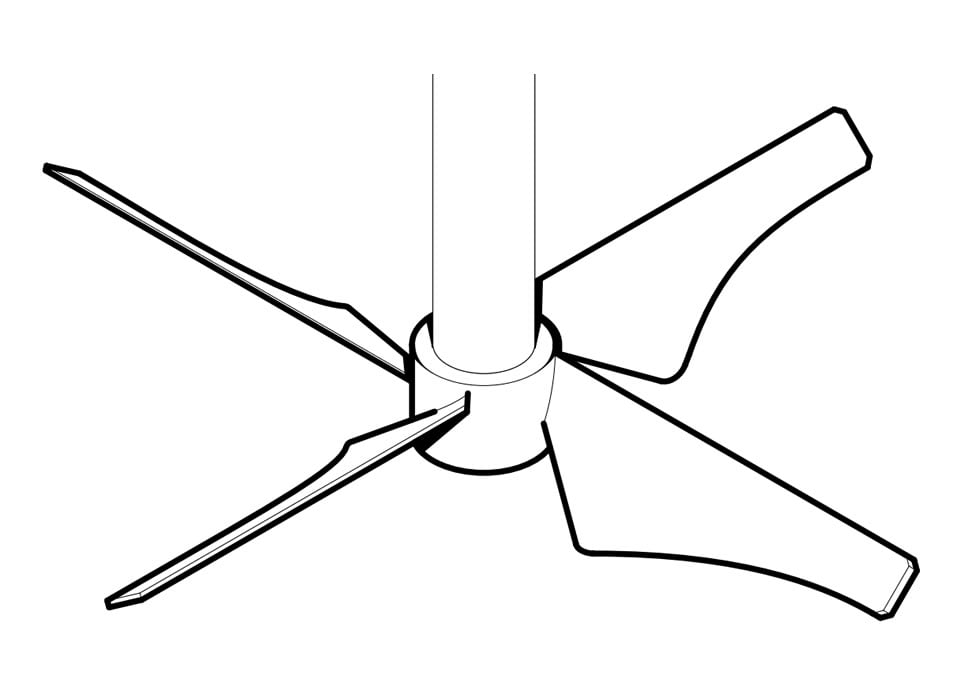
Quadripala ad alto flusso
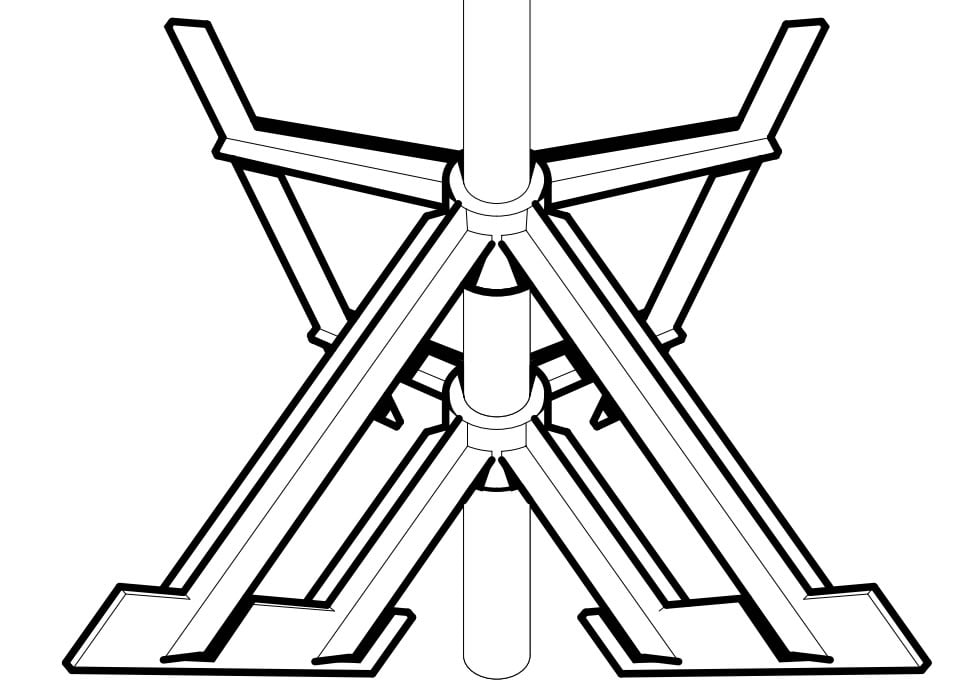
Pale sagomate, larghe alla radice e assottigliate in punta, pensate per muovere il massimo volume con il minimo taglio. Lavora tra 10 e 380 rpm sulle serie EVRK, EVRL, KVRL e sul laterale LRO.
Viscosità: bassa, meglio sotto 1.000 cP circa.
Usi tipici: grandi vasche, sospensione di solidi, flocculazione dove i fiocchi non vanno rotti.
Punti di forza: numero di potenza basso, quindi motoriduttori più piccoli.
Limiti: perde efficacia quando la viscosità sale; inadatta a dispersioni.
Girante ad ancora: profilo ad ancora e ancora con pala
L’ancora segue il profilo della vasca a breve distanza da parete e fondo, ruota piano (5-56 rpm in scheda) e muove l’intera massa per trascinamento. La variante con pala aggiunge un braccio superiore che migliora il rimescolamento verticale, il punto debole dell’ancora semplice.
Viscosità: alta, da 5.000 a oltre 50.000 cP.
Usi tipici: resine, gel, fanghi densi, vasche con camicia di riscaldamento o raffreddamento.
Punti di forza: muove tutto il volume; migliora lo scambio termico a parete.
Limiti: scarso scambio verticale senza pale aggiuntive; coppia elevata.
Girante raschiante
La raschiante porta all’estremo il concetto dell’ancora: bracci e pattini lavorano quasi a contatto con fondo e pareti e asportano il prodotto che tende ad attaccarsi, sedimentare o cristallizzare. La progettiamo su misura in base a vasca e prodotto.
Viscosità: alta, o prodotti che formano depositi.
Usi tipici: prodotti che incrostano, fanghi che si compattano, vasche riscaldate a parete.
Punti di forza: pareti e fondo puliti, scambio termico costante.
Limiti: usura dei pattini; potenza e coppia di spunto elevate.
Tabella comparativa delle giranti
Girante
Flusso
Viscosità indicativa
Velocità (schede Nuova Darimpianti)
Applicazioni tipiche
Elica marina tripala
Assiale
Fino a 2.000-3.000 cP
500-1.500 rpm
Diluizione, neutralizzazione, trattamento acque
Cowless (disco dentato)
Radiale, taglio molto alto
Da fluida a paste
300-3.000 rpm
Dispersione pigmenti, dissoluzione polveri
Turbina Rushton
Radiale
Sotto 5.000 cP
300-1.400 rpm
Dispersione gas, reazioni
Emulsionatrice
Radiale, taglio alto
Bassa-media
500-2.000 rpm
Emulsioni, dispersioni fini
Pale mobili
Misto
Bassa-media
300-1.500 rpm (veloce); fino a 400 rpm (lenta)
IBC, fusti, aperture ridotte
Pale inclinate / modulare
Misto, prevalente assiale
Fino a circa 10.000 cP
10-380 rpm
Flocculazione, polielettrolita, galvanica
Quadripala ad alto flusso
Assiale
Sotto 1.000 cP circa
10-380 rpm
Grandi vasche, sospensione solidi
Ancora (profilo / con pala)
Tangenziale
5.000 a oltre 50.000 cP
5-56 rpm
Resine, gel, vasche incamiciate
Raschiante
Tangenziale con raschiatura
Alta o con depositi
Su progetto
Prodotti che incrostano o sedimentano
Dimensionamento di base: D/T, velocità periferica e numero di potenza
Il rapporto D/T
D è il diametro della girante, T quello della vasca. Valori orientativi: 0,2-0,35 per l’elica marina, 0,25-0,4 per cowless e Rushton, 0,3-0,5 per pale inclinate e alto flusso, 0,9-0,98 per ancora e raschiante. Un D/T troppo piccolo lascia zone morte; troppo grande, su una girante veloce, fa salire la potenza in modo sproporzionato.
La velocità periferica
È la velocità dell’estremità della pala:
v = π · D · N / 60
con v in m/s, D in metri e N in rpm. Una girante cowless da 150 mm a 3.000 rpm arriva a circa 23,6 m/s, un valore tipico dei dispersori; un’ancora da 1,5 m a 20 rpm a circa 1,6 m/s. È l’indicatore più diretto del taglio e il parametro da controllare sulle giranti in termoplastico, che ammettono velocità periferiche inferiori all’acciaio.
Numero di potenza e potenza assorbita
In regime turbolento, con vasca dotata di deflettori:
P = Np · ρ · N³ · D⁵
con P in watt, ρ in kg/m³, N in giri al secondo e D in metri. Np dipende dalla geometria: circa 0,3-0,5 per elica marina e alto flusso, 1,2-1,5 per la quadripala a 45°, circa 5 per la Rushton.
Esempio: elica da 0,2 m a 900 rpm (15 giri/s) in acqua, Np = 0,35: P = 0,35 × 1.000 × 15³ × 0,2⁵ ≈ 380 W. Una Rushton dello stesso diametro alla stessa velocità supera i 5 kW. Raddoppiare la velocità moltiplica la potenza per 8, raddoppiare il diametro per 32, e la potenza cresce con la densità: in acido solforico concentrato (circa 1.840 kg/m³) lo stesso agitatore assorbe quasi il doppio che in acqua. Il motore si sceglie poi con un margine su questo valore. In regime laminare la formula non vale più in questa forma: ancore e raschianti si dimensionano sulla coppia. Il legame tra viscosità e regime di flusso è trattato nella guida agitatori veloci vs lenti.
Materiali delle giranti per servizio corrosivo
Il materiale si sceglie sul prodotto peggiore che la girante vedrà, alla temperatura più alta. Sulle nostre serie veloci le giranti sono in acciaio AISI 304-316 oppure in PP, PVC o PVDF; sulle serie lente anche in PE-HD, e sulla KVRL possono essere rivestite in ebanite.
PP: acidi e basi diluiti, bagni galvanici, trattamento acque, fino a 80-90°C.
PVC: rigido ed economico, ma limitato a 60°C.
PVDF: acidi concentrati, ossidanti forti, fino a 100-120°C.
AISI 304-316: con fluidi compatibili, per le velocità periferiche più alte.
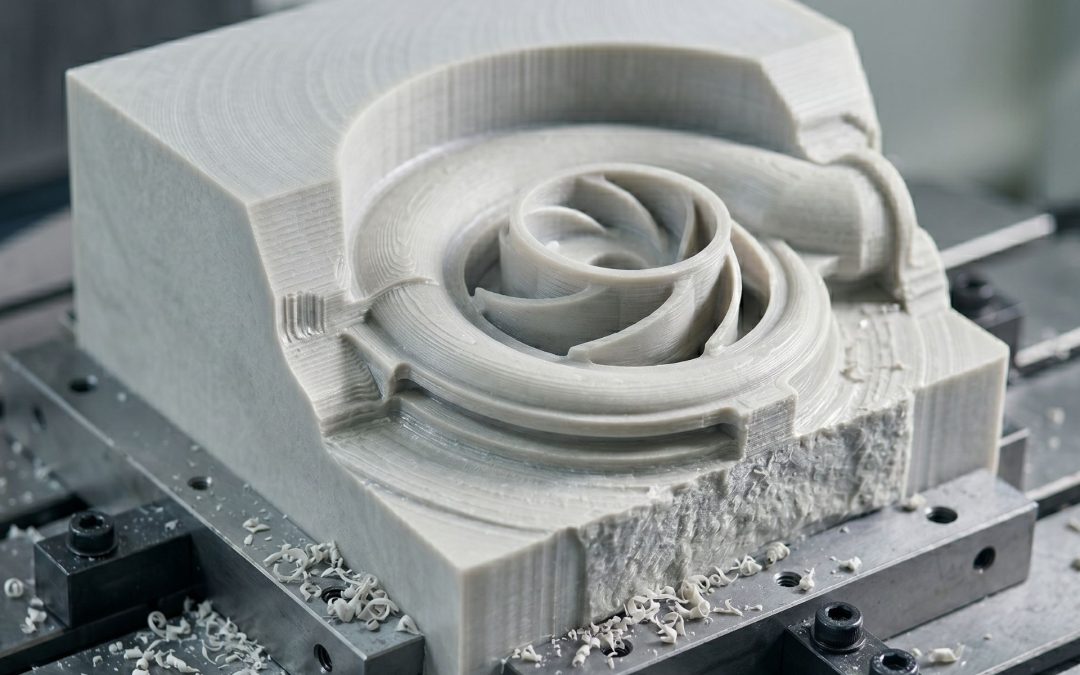
Le giranti in termoplastico sono lavorate dal pieno su centri CNC, senza tensioni residue da stampaggio e con un buon equilibrio dinamico. Per il confronto chimico vedi PP vs PVC vs PVDF: quale materiale per pompe e agitatori.
Quale girante su quale agitatore
Agitatori veloci. Su EV/EV-G ed EVK la girante di serie è l’elica tripala marina. La serie EVL, con lanterna a singolo o doppio cuscinetto, e la KVL accettano anche turbina a pale diritte, emulsionatrice e girante cowless: sono le macchine da preferire quando la girante assorbe più potenza o lavora ad alta velocità periferica.
Agitatori lenti. La serie EVR, con albero calettato direttamente al riduttore, monta la quadripala a pale inclinate o diritte; EVRK ed EVRL aggiungono l’alto flusso e una lanterna per medio e alto carico. La KVRL, per carichi importanti, può montare da 2 a 4 giranti bipala o quadripala sullo stesso albero, la soluzione per vasche alte o a livello variabile.
Agitatori laterali. Il laterale veloce LVO monta elica, turbina a pale diritte, emulsionatrice o cowless; il lento LRO la quadripala a pale inclinate, diritte o ad alto flusso. Il montaggio laterale è utile nelle vasche grandi e aiuta a evitare il vortice centrale.
Domande frequenti
Qual è la differenza tra girante cowless e turbina Rushton?
Entrambe hanno flusso radiale. La girante cowless concentra un taglio molto intenso sul bordo del disco ed è pensata per disperdere polveri e pigmenti ad alta velocità periferica. La Rushton ha pale piane su un disco, produce una turbolenza più distribuita ed è la scelta classica per disperdere un gas nel liquido.
Cosa sono gli agitatori a pale mobili?
Sono agitatori con pale incernierate al mozzo, che si richiudono per passare da un’apertura stretta e si aprono in rotazione. Servono soprattutto per miscelare cisternette IBC e fusti, dove una girante rigida del diametro necessario non entrerebbe dal bocchello.
Che girante usare per un fluido molto viscoso?
Oltre i 5.000-10.000 cP le giranti piccole e veloci muovono solo il liquido che hanno intorno. Servono l’ancora, eventualmente con pala superiore, o la raschiante se il prodotto si attacca alle pareti. Lavorano lentamente, l’ancora da 5 a 56 rpm, con riduttori dimensionati sulla coppia.
Posso montare più giranti sullo stesso albero?
Sì, è normale nelle vasche alte. Sulla serie KVRL si montano da 2 a 4 giranti bipala o quadripala. Nei processi di dispersione si combina spesso una girante di taglio, come la cowless, con una assiale di circolazione, da valutare caso per caso.
Girante in plastica o in acciaio?
Dipende da fluido e velocità periferica. Con acidi, basi e ossidanti PP, PVC e PVDF evitano la corrosione; con fluidi compatibili e velocità periferiche molto alte l’acciaio AISI 304-316 offre più margine meccanico. Spesso la soluzione è un albero in acciaio rivestito con girante in termoplastico lavorata dal pieno.
Conclusione: partire dal flusso che serve
La scelta tra le giranti per agitatori industriali parte da una domanda: che cosa deve succedere nella vasca? Per la circolazione si guarda alle assiali (elica marina, pale inclinate, alto flusso), per il taglio alle radiali (girante cowless, Rushton, emulsionatrice), per prodotti densi o che sporcano le pareti ad ancora e raschiante. Poi si verificano D/T, velocità periferica e potenza, e si sceglie il materiale sul fluido più aggressivo.
Dovete scegliere la girante per un nuovo agitatore o sostituirne una che non rende? L’ufficio tecnico di Nuova Darimpianti, a Flero (Brescia), progetta e costruisce dal 1970 agitatori e giranti in PP, PVC, PVDF e acciaio inox per fluidi corrosivi, anche su misura. Inviateci fluido, viscosità, volume e geometria della vasca: contattateci per una consulenza tecnica senza impegno.
Chi progetta o gestisce un impianto con fluidi corrosivi prima o poi deve rispondere a una domanda molto concreta: questo materiale regge questa sostanza, a questa concentrazione, a questa temperatura? Abbiamo raccolto in un’unica tabella di resistenza chimica dei polimeri le sostanze che incontriamo più spesso nelle richieste dei clienti: oltre 40 combinazioni di acidi, basi, ossidanti, sali e solventi, valutate per polipropilene (PP), PVC e PVDF a 20 °C e a 60 °C, con un confronto a temperatura ambiente con PE-HD, PTFE e acciaio inox AISI 316.
La pagina è pensata come strumento di consultazione rapida. Se cercate invece un confronto ragionato tra i tre termoplastici (struttura molecolare, proprietà meccaniche, costi, criteri di scelta), lo trovate nella nostra guida PP vs PVC vs PVDF: quale materiale per pompe e agitatori. Qui ci concentriamo sui dati.
Avvertenza importante. I valori riportati sono indicativi e derivano dalla letteratura tecnica generale e dalle tabelle di compatibilità pubblicate dai produttori di semilavorati. Si riferiscono a sostanze pure in soluzione acquosa, a pressione atmosferica e in assenza di sollecitazioni meccaniche rilevanti. Non sostituiscono una verifica sull’applicazione specifica: prima di scegliere il materiale di una pompa, di un agitatore o di un serbatoio, confrontate sempre i dati con il produttore del materiale e con il costruttore dell’apparecchiatura.
Come leggere la tabella di resistenza chimica dei polimeri
Ogni casella combina tre informazioni: la sostanza, la sua concentrazione e la temperatura del fluido a contatto con il materiale. La classificazione adottata è volutamente semplice:
A, resistente: il materiale è adatto all’uso continuativo. Possono comparire lievi variazioni di colore o di peso che non compromettono la funzionalità.
B, resistenza limitata: il materiale subisce un attacco moderato (rigonfiamento, perdita di proprietà meccaniche, ossidazione superficiale). Può essere accettabile per contatti brevi, per componenti non sollecitati o con una durata ridotta, ma richiede una valutazione caso per caso.
C, non raccomandato: attacco rapido o grave. Il materiale non va utilizzato.
–, dati insufficienti: non esistono dati generali affidabili, oppure le fonti sono discordanti. Serve un test.
Le concentrazioni sono espresse in percentuale in peso, salvo l’ipoclorito di sodio, indicato in cloro attivo come nelle schede commerciali. La colonna a 60 °C del PVC corrisponde al suo limite termico di esercizio: anche dove la resistenza chimica è buona, a quella temperatura il margine meccanico è ridotto. Per PE-HD, PTFE e AISI 316 riportiamo solo il valore a 20 °C, perché servono come termine di paragone e non come materiali principali di costruzione delle nostre pompe.
Quando le fonti consultate non erano concordi abbiamo scelto il giudizio più prudente. In una tabella di questo tipo, sbagliare per eccesso di cautela costa al massimo un materiale più pregiato; sbagliare per ottimismo può costare un fermo impianto o una perdita di prodotto.
Temperature massime di esercizio dei materiali
Prima ancora della compatibilità chimica conta la temperatura. Un materiale chimicamente adatto ma usato oltre il suo limite termico si deforma, perde rigidità e diventa più sensibile all’attacco del fluido. I valori seguenti sono gli stessi che usiamo nella guida ai materiali termoplastici e si riferiscono a componenti di pompe e agitatori in esercizio continuo.
Materiale
Temperatura max di esercizio (indicativa)
Note
PP (polipropilene)
80–90 °C
Limite in funzione del grado e del carico meccanico; fragile sotto 0 °C
PVC (cloruro di polivinile)
60 °C
Oltre i 60 °C perde stabilità dimensionale
PVDF (polivinilidene fluoruro)
100–120 °C
Buona stabilità dimensionale sotto carico anche a caldo
PE-HD (polietilene alta densità)
60–70 °C
Rigidità inferiore al PP; buona tenacità a basse temperature
PTFE
fino a ~250 °C
Riferimento di letteratura; impiegato soprattutto per guarnizioni e rivestimenti
AISI 316
non vincolante
Il limite è dato dalla corrosione (cloruri, acidi riducenti), non dalla temperatura
Per le pompe il limite reale dipende anche dalla costruzione: le pompe orizzontali a tenuta meccanica PMC-1 sono indicate per temperature fino a 80 °C, mentre la pompa a trascinamento magnetico HTM, in PP o PVDF, e la pompa verticale VGA arrivano a 90 °C.
Tabella di resistenza chimica: acidi inorganici
Gli acidi minerali sono il campo in cui i termoplastici danno il meglio rispetto ai metalli. L’acido cloridrico, anche diluito, attacca l’acciaio inox, mentre PP, PVC e PVDF lo tollerano bene. Il discorso cambia con gli acidi ossidanti: l’acido nitrico concentrato e l’acido cromico ossidano le catene idrocarburiche di PP e PE, e in questi casi il PVDF diventa la scelta più sicura.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Acido solforico
≤ 10%
A
A
A
A
A
A
A
A
B
Acido solforico
50%
A
A
A
B
A
A
A
A
C
Acido solforico
96–98%
B
C
B
C
A
A
B
A
B
Oleum (acido solforico fumante)
–
C
C
C
C
C
C
C
A
–
Acido cloridrico
≤ 10%
A
A
A
A
A
A
A
A
C
Acido cloridrico
37%
A
B
A
B
A
A
A
A
C
Acido nitrico
≤ 10%
A
B
A
B
A
A
A
A
A
Acido nitrico
40%
B
C
B
C
A
B
B
A
A
Acido nitrico
65%
C
C
C
C
A
B
C
A
A
Acido fosforico
85%
A
A
A
B
A
A
A
A
B
Acido fluoridrico
40%
A
C
C
C
A
A
A
A
C
Acido cromico
≤ 20%
B
C
B
C
A
A
B
A
B
Alcune note sulla lettura:
Acido solforico concentrato. Al 96–98% il PP tende a ossidarsi e scurirsi già a temperatura ambiente; il PVDF lo sopporta anche a caldo. L’oleum, che contiene SO3 libero, attacca tutti i termoplastici della tabella.
Acido cloridrico 37%. PP e PVC resistono, ma l’acido cloridrico concentrato permea lentamente attraverso le pareti. Sulle superfici esterne di serbatoi e tubazioni possono comparire aloni e corrosione delle parti metalliche vicine.
Acido fluoridrico. Il PE-HD è spesso preferito al PP per le soluzioni diluite, perché è meno soggetto a stress cracking. Il PVC non è consigliato. Per concentrazioni elevate o temperature sopra i 40 °C la scelta è il PVDF.
Acido cromico. Nei bagni di cromatura a temperatura moderata PP e PVC vengono impiegati, ma la durata dipende molto da concentrazione e temperatura. Abbiamo indicato B a 20 °C e C a 60 °C proprio per questa variabilità.
Acidi organici
Gli acidi organici sono in genere meno aggressivi di quelli minerali, con un’eccezione importante: l’acido acetico glaciale, che fa rigonfiare il PVC e va gestito con PP o PVDF.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Acido acetico
10%
A
A
A
A
A
A
A
A
A
Acido acetico glaciale
≥ 96%
A
B
C
C
A
B
B
A
A
Acido formico
85%
A
B
B
C
A
B
A
A
B
Acido citrico
sol. acquosa
A
A
A
A
A
A
A
A
A
Acido ossalico
sol. acquosa
A
A
A
A
A
A
A
A
B
Basi e soluzioni alcaline
Sulle basi forti la gerarchia tra i materiali si rovescia. Il PP e il PE-HD resistono alla soda e alla potassa caustica a tutte le concentrazioni di uso comune, anche a caldo. Il PVDF invece, pur essendo il più resistente con gli acidi, può scolorirsi e criccarsi in presenza di basi concentrate e calde. Nei circuiti di soda caustica concentrata sopra i 50 °C il PP è più affidabile del PVDF.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Idrossido di sodio (soda caustica)
10%
A
A
A
A
A
B
A
A
A
Idrossido di sodio (soda caustica)
50%
A
A
A
B
B
C
A
A
A
Idrossido di potassio
50%
A
A
A
B
B
C
A
A
A
Ammoniaca (soluzione acquosa)
25%
A
A
B
C
A
B
A
A
A
Idrossido di calcio (latte di calce)
sospensione
A
A
A
A
A
A
A
A
A
L’ammoniaca concentrata attacca il PVC; le ammine alifatiche (non presenti in tabella) aggrediscono anche il PVDF e vanno sempre verificate.
Sali, ossidanti e soluzioni di processo
Le soluzioni saline sono raramente un problema per i termoplastici. Lo sono invece per l’AISI 316: cloruri e cloruro ferrico provocano corrosione per vaiolatura (pitting), anche a temperatura ambiente. Per gli ossidanti come ipoclorito, perossido di idrogeno e cloro, la temperatura e la concentrazione decidono tutto.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Ipoclorito di sodio
≤ 5% Cl att.
A
B
A
B
A
A
A
A
C
Ipoclorito di sodio
12–15% Cl att.
B
C
A
B
A
B
B
A
C
Perossido di idrogeno
≤ 30%
B
C
B
C
A
B
A
A
A
Perossido di idrogeno
50%
C
C
C
C
A
B
B
A
A
Cloro (gas umido)
–
C
C
B
C
A
A
C
A
C
Cloruro ferrico
sol. satura
A
A
A
A
A
A
A
A
C
Cloruro di sodio (salamoia)
sol. satura
A
A
A
A
A
A
A
A
B
Solfato di rame / di nichel
sol. satura
A
A
A
A
A
A
A
A
A
Acqua demineralizzata
–
A
A
A
A
A
A
A
A
A
Ipoclorito di sodio. Il PVC è il materiale tradizionale per stoccaggio e dosaggio. Il PP lavora bene con soluzioni diluite e fredde, ma con il prodotto commerciale al 12–15% di cloro attivo si ossida progressivamente, soprattutto se esposto anche alla luce.
Perossido di idrogeno. Oltre al materiale contano la pulizia e l’assenza di contaminanti metallici, che catalizzano la decomposizione. Oltre il 30% il PVDF è l’unico termoplastico della tabella con un margine adeguato.
Solventi e idrocarburi
Con i solventi organici non vale nessuna regola generale: ogni famiglia chimica va considerata a sé. Il PVDF resiste molto bene agli idrocarburi aromatici e ai clorurati, dove PP, PE e PVC si rigonfiano o si sciolgono, ma viene attaccato dai chetoni (acetone, MEK) e si scioglie nei solventi polari aprotici come DMF e NMP, che invece il PP tollera.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Metanolo
100%
A
A
A
B
A
A
A
A
A
Etanolo
96%
A
A
A
B
A
A
A
A
A
Isopropanolo
100%
A
A
A
B
A
A
A
A
A
Acetone
100%
B
C
C
C
C
C
B
A
A
Metiletilchetone (MEK)
100%
B
C
C
C
C
C
B
A
A
Acetato di etile
100%
B
C
C
C
B
C
B
A
A
Toluene / xilene
100%
C
C
C
C
A
B
C
A
A
Diclorometano
100%
C
C
C
C
B
C
C
A
A
Tricloroetilene / percloroetilene
100%
C
C
C
C
A
B
C
A
A
Dimetilformammide (DMF)
100%
A
B
C
C
C
C
A
A
A
Gasolio / oli minerali
–
B
C
A
B
A
A
B
A
A
Su chetoni ed esteri le tabelle dei produttori non sono uniformi: alcune classificano il PP come resistente all’acetone a 20 °C, altre lo indicano come limitato. Abbiamo scelto B. Il PVC rigido non è adatto a nessuno dei solventi della tabella, alcoli esclusi.
Fattori che modificano la resistenza chimica
Una tabella riassume il comportamento di un materiale in condizioni standard. Nell’impianto reale intervengono altri fattori, che possono trasformare una A in una B, o una B in una C.
Concentrazione
La resistenza non varia sempre in modo lineare con la concentrazione. L’acido solforico diluito è poco aggressivo per il PP, quello al 98% è ossidante. Al contrario, alcune sostanze sono più aggressive diluite che concentrate per certi metalli. Verificate sempre la concentrazione effettiva, comprese le variazioni dovute a evaporazione o a rabbocchi.
Temperatura
Come ordine di grandezza, ogni aumento di 10 °C accelera sensibilmente le reazioni chimiche e la diffusione del fluido nel polimero. Un materiale classificato A a 20 °C può scendere a B o C a 60 °C. Considerate la temperatura massima raggiunta, non quella media: picchi durante il lavaggio, reazioni esotermiche di diluizione (tipica quella dell’acido solforico) e cicli di riscaldamento contano più del valore nominale.
Miscele
La tabella valuta le sostanze una alla volta. Le miscele possono comportarsi in modo molto diverso: l’acido nitrico unito al fluoridrico, l’acido solforico con ossidanti o una soluzione acida contenente tracce di solvente possono attaccare un materiale che resiste ai singoli componenti. Per le miscele serve una valutazione dedicata e, se il processo è critico, una prova di immersione.
Sollecitazioni meccaniche e stress cracking
Un componente sotto carico (una girante in rotazione, un albero, una flangia serrata) è più vulnerabile di un provino a riposo. Il fenomeno dell’Environmental Stress Cracking, cioè la fessurazione sotto l’azione combinata di tensione e fluido, colpisce soprattutto le poliolefine con tensioattivi, alcoli e alcuni ossidanti. Le tensioni residue dei pezzi stampati peggiorano il problema; per questo i componenti critici delle nostre pompe sono ricavati dal pieno, come spiegato nell’approfondimento sulla lavorazione dal massello CNC.
Permeazione
Alcune molecole piccole, come HCl, cloro, bromo e alcuni solventi, attraversano lentamente le pareti dei polimeri senza degradarli in modo visibile. La permeazione non danneggia necessariamente il componente in plastica, ma può corrodere le parti metalliche esterne (bulloneria, telai, motori) o contaminare il fluido. Pareti più spesse e materiali fluorurati la riducono.
Guarnizioni ed elastomeri
La tabella riguarda i materiali strutturali. In una pompa la parte più debole è spesso l’O-ring o la tenuta: un corpo in PVDF con una guarnizione incompatibile perde comunque. Gli elastomeri (FPM, EPDM) e il PTFE vanno scelti con lo stesso criterio, consultando le tabelle specifiche.
Dalla tabella alla scelta di pompe e agitatori
La tabella serve per una prima selezione. Nella pratica la scelta finale tiene conto anche del costo, della disponibilità del semilavorato, delle sollecitazioni e della durata attesa. Qualche indicazione concreta:
Per acidi e basi diluiti a temperatura moderata il PP copre la maggior parte dei casi. È il materiale di base delle nostre pompe orizzontali e verticali.
Per l’ipoclorito e le applicazioni fredde, dove serve rigidità, il PVC resta una scelta valida.
Per acidi concentrati, ossidanti forti, acido fluoridrico e temperature fino a 100–120 °C si passa al PVDF.
Per gli agitatori, l’albero può essere in acciaio AISI 304-316 oppure in acciaio rivestito in PP, PVC, PVDF o PE-HD. Con fluidi ricchi di cloruri o acidi riducenti il rivestimento termoplastico protegge l’acciaio, come sugli agitatori veloci EVL.
Per il riscaldamento e il raffreddamento di fluidi aggressivi realizziamo scambiatori di calore in PP, PE, PVDF e PVC, tra le nostre attrezzature speciali.
Se il fluido è un acido, troverete indicazioni sulla configurazione della pompa (tenuta singola, doppia o trascinamento magnetico) nella guida alle pompe per acidi corrosivi. Per i bagni di trattamento superficiale, dove convivono acidi, sali metallici e temperature elevate, è utile anche l’articolo sugli agitatori per l’industria galvanica.
Domande frequenti
Che differenza c’è tra “resistenza limitata” e “non raccomandato”?
Con resistenza limitata (B) il materiale subisce un attacco moderato: può gonfiarsi, perdere parte delle proprietà meccaniche o scolorirsi. Può andare bene per contatti occasionali o per componenti poco sollecitati, ma la durata è ridotta e va valutata caso per caso. Non raccomandato (C) indica un attacco rapido o grave: il materiale non va impiegato in quella condizione.
Il PVDF è sempre la scelta più sicura?
No. Il PVDF è il più resistente con acidi forti, ossidanti, idrocarburi aromatici e clorurati, ma resiste meno del PP alle basi forti concentrate e calde e viene attaccato da chetoni, ammine e solventi come DMF e NMP. Inoltre costa diverse volte più del PP. Va scelto quando serve davvero.
Posso usare la tabella per una miscela di sostanze?
Solo come primo orientamento. Le miscele possono essere più aggressive dei singoli componenti, ad esempio acido nitrico con acido fluoridrico o acidi in presenza di ossidanti. Per una miscela serve una valutazione specifica e, nei processi critici, una prova di immersione nelle condizioni reali.
Perché l’acciaio AISI 316 risulta peggiore della plastica con alcuni acidi?
L’AISI 316 è passivato da uno strato di ossido che resiste bene agli ambienti ossidanti, come l’acido nitrico, ma viene distrutto dagli acidi riducenti (cloridrico, solforico diluito) e dai cloruri, che provocano pitting. In queste condizioni PP, PVC e PVDF sono più durevoli e costano meno di leghe speciali.
Come si verifica la compatibilità per un’applicazione specifica?
Servono composizione e concentrazione del fluido, temperatura minima e massima, eventuali solidi in sospensione, tipo di servizio (continuo o discontinuo) e componenti coinvolti. Con questi dati si confrontano le tabelle dei produttori dei materiali e, se il caso è dubbio, si esegue un test di immersione. Il nostro ufficio tecnico può fare questa verifica insieme a voi.
Verificate il materiale prima di ordinare
Una tabella di resistenza chimica riduce rapidamente il campo delle opzioni, ma la risposta definitiva arriva solo considerando l’applicazione reale: fluido, concentrazione, temperatura, sollecitazioni e tipo di macchina. Nuova Darimpianti progetta e costruisce a Flero (Brescia) pompe e agitatori in PP, PVC, PE-HD e PVDF lavorati dal massello, con alberi in acciaio inox o rivestiti, e da decenni affianca i clienti nella scelta del materiale più adatto.
Avete un fluido da movimentare e non siete sicuri del materiale? Contattate il nostro ufficio tecnico indicando sostanza, concentrazione e temperatura: vi aiuteremo a verificare la compatibilità e a scegliere la pompa o l’agitatore adatti.
In un impianto chimico, galvanico o di trattamento acque, acidi e basi devono essere estratti dai serbatoi di stoccaggio, trasferiti alle vasche di processo e dosati nella quantità corretta, giorno dopo giorno, senza perdite. I sistemi di prelievo per fluidi corrosivi sono l’insieme di pompe, serbatoi, tubazioni, valvole e strumentazione che svolge questo lavoro. Se il sistema è progettato male, i problemi arrivano presto: guarnizioni che cedono, pompe che cavitano, pavimenti corrosi e operatori esposti a vapori acidi.
Questa guida è pensata per progettisti, responsabili di impianto e uffici acquisti: vedremo componenti, materiali, sicurezza e dati di dimensionamento, e come Nuova Darimpianti, a Flero (Brescia), costruisce questi sistemi su misura, dal singolo componente allo skid completo.
Cosa sono i sistemi di prelievo per fluidi corrosivi
Con “prelievo” si intende l’estrazione del liquido da un serbatoio, una vasca o un fusto per inviarlo a un’utenza. Il “dosaggio” è l’immissione controllata di una quantità definita di prodotto chimico in un processo: per esempio acido solforico per correggere il pH, soda caustica per neutralizzare, cloruro ferrico o polielettrolita per la flocculazione.
Nella pratica le due funzioni convivono quasi sempre. Un sistema tipico comprende il serbatoio di stoccaggio, una pompa di prelievo verso un serbatoio giornaliero o una vasca di preparazione con agitatore, la pompa dosatrice verso il punto di utilizzo, valvole e strumentazione, il quadro di comando, il bacino di contenimento e, dove serve, l’abbattimento dei vapori.
Rispetto a un normale circuito idraulico cambia il fluido: un acido concentrato attacca i metalli, rigonfia gli elastomeri sbagliati e rende pericolosa anche la più piccola perdita. Ogni componente bagnato deve essere compatibile con il prodotto e i punti di possibile perdita vanno ridotti al minimo.
I componenti di un sistema di prelievo e dosaggio
Prelievo dal serbatoio con pompe verticali
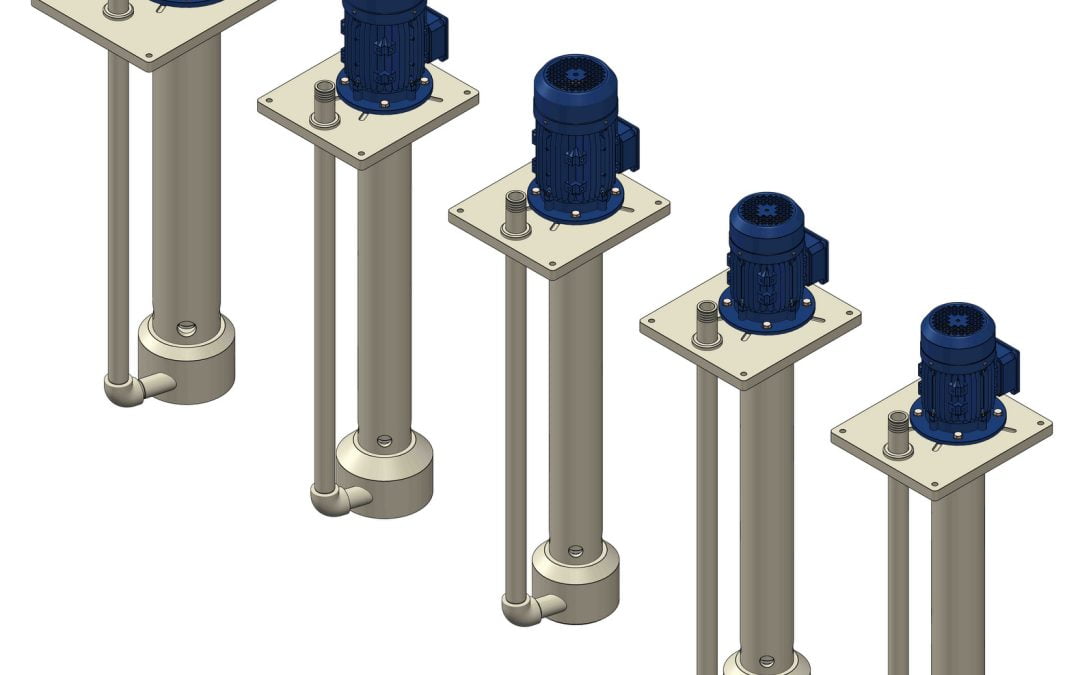
Per estrarre il liquido da una vasca o da un serbatoio aperto, la soluzione più diffusa è la pompa centrifuga verticale ad immersione. Il corpo pompa lavora immerso nel liquido, il motore resta sopra il bordo della vasca e la pompa è sempre sotto battente: non serve adescamento e la linea di aspirazione praticamente non esiste. Si eliminano così le perdite di carico in aspirazione, una delle cause più frequenti di cavitazione, e diverse flange e raccordi.
La gamma Nuova Darimpianti comprende diverse pompe verticali realizzate interamente in materiale termoplastico, con nessuna parte metallica a contatto con il liquido pompato:
la pompa verticale VSK, costruita in PP, PVC o PE, con albero motore a sbalzo senza connessioni e senza sistema di guida dell’albero: una costruzione semplice, pensata per una manutenzione molto facile;
la pompa verticale VGA, in PP, PVC o PVDF, con guida terminale dell’albero in boccola ceramica e temperature fino a 90 °C;
la pompa verticale VL/VLK, con supporto meccanico a lanterna e cuscinetto, giunto elastico tra motore e pompa e boccola ceramica di guida; oltre i 2000 mm di lunghezza adotta una doppia guida ceramica, ed è quindi la scelta per vasche profonde.
Le pompe verticali della gamma sono indicate anche per liquidi con solidi o mediamente abrasivi, una condizione frequente nelle vasche di neutralizzazione e nei bagni galvanici esausti.
Quando bisogna movimentare grandi quantità di liquido corrosivo a bassa prevalenza, per esempio nel ricircolo di una torre di lavaggio o in un travaso di grande volume, si può valutare la pompa verticale esterna flussata EVFA-N. È costruita in polipropilene, lavora con motore a bassa velocità (1450 giri/min) adatto al servizio continuo, e le tenute meccaniche lavate con acqua pulita restano integre anche con liquidi particolarmente aggressivi. Esiste anche in versione a tenuta singola senza lavaggio esterno.
Travaso e ricircolo con pompe centrifughe orizzontali
Quando la pompa deve stare fuori dal serbatoio, per esempio per alimentare più utenze da un unico stoccaggio o per prelevare da serbatoi chiusi sotto battente, si usano pompe centrifughe orizzontali. Qui la scelta chiave riguarda la tenuta sull’albero.
La pompa a trascinamento magnetico HTM, in PP o PVDF per temperature fino a 90 °C, non ha tenuta meccanica: il moto passa dal motore alla girante attraverso un accoppiamento magnetico con un separatore stagno. È la soluzione più indicata quando il fluido è pericoloso e non è accettabile alcuna perdita. Per approfondire vantaggi e limiti, si veda la nostra guida alle pompe a trascinamento magnetico.
Le serie PMC-1 e PMC-2 adottano invece la tenuta meccanica, singola o doppia flussata; la PMC-2 è una costruzione monoblocco per grosse portate. La doppia tenuta flussata aggiunge una barriera tra il fluido di processo e l’ambiente.
Dosaggio e controllo della portata
Il dosaggio di precisione è affidato di norma a pompe dosatrici volumetriche (a membrana o a pistone), che erogano una quantità definita per ogni ciclo e si regolano agendo su corsa o frequenza. Per portate maggiori e meno critiche si può dosare anche con una pompa centrifuga comandata da inverter, chiudendo l’anello di regolazione con un misuratore di portata o con la misura di processo, per esempio il pH.
Qualunque sia la tecnologia, nel dosaggio di acidi contano tre aspetti: la compatibilità chimica della testata e delle valvole di ritegno, la stabilità della portata alle diverse pressioni di contropressione, e la presenza di una valvola di sicurezza sulla mandata. La scelta della pompa dosatrice si fa progetto per progetto, in base al prodotto, alla portata e al punto di iniezione.
Serbatoi, vasche e preparazione della soluzione
Il serbatoio è il cuore del sistema e spesso il componente più voluminoso. Nuova Darimpianti produce vasche in polipropilene rinforzate con strutture in acciaio, anche di grande capacità, adatte al contenimento di sostanze liquide molto corrosive.
Quando il reagente va diluito, disciolto o mantenuto omogeneo, nella vasca di preparazione si installa un agitatore. Gli agitatori per ambienti corrosivi Nuova Darimpianti sono usati, tra l’altro, nella preparazione di polielettrolita, nella flocculazione, nella neutralizzazione e negli impianti chimico-fisici per il trattamento delle acque e il dosaggio di prodotti chimici.
Valvole, tubazioni e strumentazione
Un sistema affidabile richiede, come minimo:
valvole di intercettazione a monte e a valle di ogni pompa, per isolarla in manutenzione;
valvole di ritegno e, nei circuiti di dosaggio, valvole di contropressione e di sicurezza;
misure di livello con allarme di minimo (contro la marcia a secco) e di massimo (contro i traboccamenti);
manometri con separatore, perché il liquido aggressivo non entri nello strumento;
tubazioni in materiale termoplastico compatibile, ben supportate e con compensazione delle dilatazioni termiche.
Materiali: come sceglierli in base al fluido
La compatibilità chimica è il primo filtro di qualsiasi scelta. I tre termoplastici più usati nei sistemi di dosaggio per liquidi corrosivi sono polipropilene (PP), PVC e PVDF, ciascuno con un proprio campo di impiego. La tabella riassume le indicazioni generali più comuni; per la verifica definitiva vanno sempre considerate concentrazione, temperatura e presenza di impurezze o ossidanti.
Fluido
Materiali generalmente indicati
Note di progetto
Acido cloridrico
PP, PVC, PVDF
Sviluppa vapori: curare tenute vapori e sfiati del serbatoio
Acido solforico diluito
PP, PVC
Alle alte concentrazioni valutare il PVDF
Acido solforico concentrato
PVDF
Forte sviluppo di calore nella diluizione: progettare con attenzione la miscelazione
Soda caustica (idrossido di sodio)
PP
Il PVDF non è sempre adatto con basi forti a caldo: verificare caso per caso
Ipoclorito di sodio
PVC, PVDF
Ossidante: controllare la compatibilità degli elastomeri
Cloruro ferrico, polielettroliti
PP, PVC
Tipici del trattamento acque; attenzione alle cristallizzazioni
Acido nitrico
PVDF
Forte ossidante: le poliolefine hanno limiti marcati alle alte concentrazioni
Contano anche le temperature di esercizio dichiarate per le singole pompe: per esempio fino a 80 °C per la VSK in PP, PVC o PE e fino a 90 °C per la HTM in PP o PVDF. Il confronto completo tra i materiali è nella nostra guida PP, PVC o PVDF: quale materiale per pompe e agitatori.
Non vanno dimenticati gli elastomeri di O-ring e guarnizioni. In linea generale FPM è adatto a molti acidi, EPDM alle basi e PTFE è la scelta più universale quando il fluido cambia o la compatibilità è incerta.
Sicurezza: contenere le perdite prima che avvengano
In un impianto che movimenta acidi conviene pensare alla sicurezza fin dalla prima bozza del progetto, perché correggerla a impianto finito costa molto di più. I principi sono pochi e chiari.
Ridurre i punti di perdita. Ogni flangia, raccordo o tenuta è un possibile punto di fuga. Le pompe verticali ad immersione eliminano la linea di aspirazione, mentre le pompe a trascinamento magnetico eliminano la tenuta meccanica. Dove la tenuta resta, la doppia tenuta flussata offre un secondo livello di protezione.
Contenere ciò che può fuoriuscire. Serbatoi e pompe vanno installati in un bacino di contenimento dimensionato sul volume del serbatoio più grande, realizzato in un materiale compatibile o rivestito. Per lo stoccaggio di prodotti particolarmente pericolosi si ricorre a serbatoi a doppia parete con controllo dell’intercapedine. I limiti precisi dipendono dalle normative locali e dalla classificazione delle sostanze.
Proteggere le pompe. Allarmi di minimo livello, protezione contro il funzionamento a secco e valvole di sicurezza sulla mandata dei circuiti volumetrici evitano i guasti più gravi. Una pompa che si danneggia per marcia a secco è spesso la prima causa di una perdita.
Gestire i vapori. Acido cloridrico, acido nitrico e molti bagni galvanici sviluppano vapori corrosivi e tossici. Sfiati dei serbatoi e cappe di aspirazione vanno convogliati a un sistema di abbattimento. Nuova Darimpianti realizza torri di abbattimento a letto statico o a letto flottante, dalla progettazione all’installazione.
Dimensionamento: i dati da raccogliere
Prima di chiedere un’offerta conviene raccogliere i dati che servono a dimensionare correttamente il sistema:
Fluido e concentrazione, con la scheda di sicurezza, l’eventuale presenza di solidi o cristalli e la viscosità.
Temperatura minima, normale e massima di esercizio.
Portata di prelievo o travaso, e per il dosaggio il campo di regolazione richiesto (minimo e massimo).
Prevalenza: dislivelli, lunghezza e diametro delle tubazioni, pressione al punto di iniezione. Il metodo di calcolo è spiegato nella guida al calcolo di prevalenza e portata.
Geometria del serbatoio: profondità della vasca, livello minimo di prelievo, tipo di bocchelli. Da qui dipende la lunghezza di immersione della pompa verticale.
Servizio: continuo o intermittente, numero di avviamenti, necessità di una pompa di riserva.
Ambiente di installazione: interno o esterno, area classificata, spazio disponibile, alimentazione elettrica.
Attenzione a non sovradimensionare “per sicurezza”: nel travaso la pompa lavora lontano dal punto di massimo rendimento, con più vibrazioni e usura; nel dosaggio resta regolata al minimo, dove la precisione è più bassa.
Applicazioni tipiche
Settore
Funzione del sistema
Componenti ricorrenti
Trattamento acque
Correzione del pH, flocculazione, neutralizzazione
Vasche di preparazione con agitatore, dosaggio di acidi, basi e polielettrolita
Galvanica e trattamenti superficiali
Rabbocco e ricircolo dei bagni, travaso verso la depurazione
Pompe verticali ad immersione, pompe magnetiche, filtri
Industria chimica
Stoccaggio e trasferimento di reagenti, alimentazione dei reattori
Serbatoi in PP, pompe orizzontali con tenuta doppia o magnetiche
Depurazione dell’aria
Ricircolo della soluzione di lavaggio nelle torri di abbattimento
Pompe ad alta portata e bassa prevalenza, dosaggio del reagente
Come Nuova Darimpianti realizza sistemi su misura
Oltre alla fornitura dei singoli componenti, Nuova Darimpianti progetta e costruisce impianti completi per il trattamento di prodotti chimici e di acqua, montati su skid. Gli skid sono progettati sulle specifiche del cliente, con telaio in acciaio inox, in ferro verniciato o rivestito in materiale plastico, e sono completi di pompe, serbatoi, vasche, agitatori, filtri, scambiatori e impiantistica; il quadro elettrico è disponibile su richiesta. Lo skid arriva in cantiere già assemblato e riduce il lavoro di installazione.
L’ufficio tecnico interno segue il progetto dalle specifiche alla costruzione, anche per impianti di veicolazione e pompaggio di prodotti aggressivi e pericolosi. Il parco macchine, con centri di lavoro a 3 e 5 assi, torni e fresatrici, permette di ricavare dal pieno pompe, agitatori e particolari a disegno.
Completano l’offerta le altre attrezzature speciali: scambiatori di calore in PP, PE, PVDF e PVC, gruppi filtro, disoleatori e torri di abbattimento. Dopo l’installazione, l’officina interna esegue la manutenzione ordinaria e straordinaria su pompe, agitatori e componenti forniti.
Domande frequenti
Che differenza c’è tra un sistema di prelievo e un sistema di dosaggio?
Il sistema di prelievo estrae il fluido da un serbatoio, una vasca o un fusto e lo trasferisce a un’altra utenza: conta soprattutto la portata. Il sistema di dosaggio immette nel processo una quantità controllata di prodotto: conta la precisione. Nella maggior parte degli impianti le due funzioni sono collegate, per esempio con una pompa di travaso che alimenta un serbatoio giornaliero da cui pesca la pompa dosatrice.
Quando conviene una pompa verticale per il prelievo da serbatoio?
Quando si preleva da una vasca o da un serbatoio aperto dall’alto. La pompa verticale lavora con il corpo immerso, non richiede adescamento e non ha linea di aspirazione, quindi riduce il rischio di cavitazione e i punti di perdita. Modelli come VSK, VGA e VL si scelgono in base alla profondità della vasca, al fluido e alla temperatura.
Quale materiale scegliere per il dosaggio di acido solforico?
Dipende dalla concentrazione e dalla temperatura. Per soluzioni diluite si usano comunemente PP e PVC, mentre per l’acido concentrato il PVDF è in genere la scelta più sicura. Gli elastomeri vanno verificati con la stessa attenzione dei materiali del corpo pompa.
Come si evitano le perdite in un sistema di trasferimento di acidi?
Riducendo i punti di perdita (pompe verticali, pompe a trascinamento magnetico, doppia tenuta flussata), installando serbatoi e pompe in un bacino di contenimento, proteggendo le pompe dal funzionamento a secco con allarmi di livello e prevedendo valvole di isolamento per la manutenzione in sicurezza.
Nuova Darimpianti fornisce sistemi completi o solo componenti?
Entrambi. L’azienda fornisce pompe, agitatori, vasche e altri componenti singoli, ma progetta e costruisce anche impianti completi su skid per il trattamento di prodotti chimici e di acqua, con quadro elettrico su richiesta.
Conclusione: un sistema progettato intorno al fluido
Un sistema di prelievo e dosaggio per fluidi corrosivi funziona bene quando ogni scelta parte dal fluido: materiali bagnati, tipo di pompa e di tenuta, contenimento e gestione dei vapori. Affidare pompe, serbatoi, agitatori e skid a un unico interlocutore riduce le interfacce da coordinare.
State progettando o rinnovando un sistema di prelievo o dosaggio per acidi e basi? L’ufficio tecnico di Nuova Darimpianti, a Flero (Brescia), può aiutarvi a scegliere pompe e materiali e a progettare l’impianto completo. Contattateci per una consulenza tecnica senza impegno.
Anche una pompa centrifuga correttamente dimensionata e installata, prima o poi, manifesta segnali di malfunzionamento. In un impianto chimico o galvanico, dove i fluidi di processo sono acidi solforici, cloridrici, soluzioni di soda caustica o miscele altamente aggressive, la rapidità con cui si identifica un problema fa la differenza tra un fermo macchina programmato di poche ore e un’emergenza con rischi per la sicurezza del personale e danni ambientali.
Una piccola perdita d’acqua è un inconveniente. Una piccola perdita di acido solforico concentrato è un pericolo immediato. Per questa ragione, chi opera con pompe per acidi corrosivi deve possedere competenze diagnostiche solide e applicare protocolli di monitoraggio sistematici.
Questa guida alla diagnostica guasti pompe centrifughe analizza i quattro problemi più frequenti riscontrati nel servizio con fluidi chimicamente aggressivi — cavitazione, vibrazioni eccessive, perdite dalle tenute meccaniche e calo di portata — fornendo per ciascuno i sintomi da riconoscere, le cause probabili e le azioni correttive da intraprendere. L’obiettivo è offrire a tecnici di manutenzione, responsabili di impianto e progettisti uno strumento pratico per prevenire guasti catastrofici e prolungare la vita utile delle apparecchiature.
Cavitazione: il nemico silenzioso
La cavitazione è il fenomeno più insidioso nelle pompe centrifughe. Si verifica quando la pressione locale del fluido scende al di sotto della tensione di vapore, causando la formazione di bolle che implodono violentemente a contatto con le superfici della girante. In pompe destinate al servizio con fluidi corrosivi, la cavitazione accelera drasticamente i processi di erosione chimica, riducendo la vita utile dei componenti in modo esponenziale.
Sintomi della cavitazione
Il primo segnale è quasi sempre acustico: un rumore caratteristico, simile a ghiaia o sassolini che scorrono all’interno del corpo pompa. Questo suono è inconfondibile una volta riconosciuto e rappresenta il segnale più immediato di cavitazione in atto.
A livello strumentale, si osservano oscillazioni nella pressione di mandata e nella portata erogata. Il manometro di mandata presenta fluttuazioni irregolari, e il processo a valle riceve una portata discontinua, con conseguenze sulla qualità del trattamento chimico.
L’ispezione visiva della girante rivela danni localizzati, prevalentemente sulle pale all’ingresso. In pompe metalliche si osserva un aspetto spugnoso e butterato. Nelle pompe in materiali termoplastici, la cavitazione produce effetti specifici: nel polipropilene (PP) si nota un caratteristico sbiancamento della superficie, mentre nel PVDF si manifesta come un’irruvidimento progressivo che compromette la resistenza chimica del materiale.
Cause principali della cavitazione
La causa più comune è un NPSH disponibile (NPSH_a) insufficiente rispetto all’NPSH richiesto dalla pompa (NPSH_r). Questo si verifica quando la linea di aspirazione è troppo lunga, presenta troppe curve e raccordi, oppure il livello del liquido nel serbatoio di aspirazione è troppo basso. Per approfondire il corretto dimensionamento delle pompe e il calcolo dell’NPSH, consultare l’Articolo 7 della nostra serie.
Una temperatura del fluido superiore a quella di progetto aumenta la tensione di vapore, riducendo il margine di NPSH. Questo è particolarmente critico nei bagni galvanici riscaldati e nei processi di decapaggio a caldo.
Un filtro di aspirazione parzialmente intasato introduce perdite di carico aggiuntive non previste, riducendo l’NPSH_a. Infine, il funzionamento a portate molto superiori al punto di massimo rendimento (BEP) provoca cavitazione da ricircolo in aspirazione.
Azioni correttive contro la cavitazione
La prima verifica da effettuare è il confronto tra NPSH_a e NPSH_r. La regola pratica prevede un margine minimo: NPSH_a > NPSH_r + 0,5 m. Se il margine è insufficiente, occorre intervenire sulla linea di aspirazione.
Controllare e pulire il filtro di aspirazione è l’azione più semplice e spesso risolutiva. Ridurre le perdite di carico nella tubazione di aspirazione — utilizzando un diametro maggiore, eliminando curve superflue e riducendo la lunghezza — migliora sensibilmente il margine di NPSH.
Se il fluido arriva a temperature superiori al previsto, valutare l’installazione di uno scambiatore di calore o modificare la sequenza di processo per ridurre la temperatura.
In molti casi, la soluzione più efficace è eliminare completamente la linea di aspirazione adottando una pompa verticale ad immersione come la serie VSK, che aspira direttamente dal serbatoio annullando le perdite di carico in aspirazione.
Vibrazioni eccessive
Le vibrazioni nelle pompe centrifughe non sono solo un fastidio: sono un indicatore di problemi meccanici o idraulici che, se trascurati, portano a guasti catastrofici. In pompe per servizio chimico, dove i componenti a contatto con il fluido sono realizzati in materiali termoplastici, le vibrazioni rappresentano un rischio aggiuntivo perché possono causare il cedimento di giunzioni, flange e raccordi in plastica.
Sintomi delle vibrazioni eccessive
Il segnale più evidente è la vibrazione percepibile al tatto e all’udito: il basamento della pompa trema, le tubazioni collegare vibrano e i raccordi producono rumori metallici o plastici. Se non si interviene, le conseguenze progrediscono rapidamente.
I cuscinetti cedono prematuramente: la loro durata nominale si riduce drasticamente quando le vibrazioni superano i livelli ammissibili. Le tenute meccaniche subiscono danni alle facce di tenuta, con perdite che iniziano come gocciolamento intermittente e peggiorano progressivamente. Nei casi più gravi, le vibrazioni possono causare la rottura dell’albero per fatica, un evento catastrofico che comporta il rilascio incontrollato del fluido di processo.
Cause principali delle vibrazioni
Lo squilibrio della girante è una delle cause più frequenti. Nelle pompe per fluidi corrosivi, l’erosione chimica e la cavitazione asportano materiale in modo non uniforme, alterando il bilanciamento. Le giranti ottenute per stampaggio presentano tolleranze dimensionali meno precise, aggravando il problema. Al contrario, le giranti ricavate mediante lavorazione dal massello CNC offrono un bilanciamento iniziale superiore e mantengono la simmetria più a lungo anche in condizioni di usura.
Il disallineamento tra pompa e motore è un’altra causa comune, spesso sottovalutata. Anche pochi decimi di millimetro di disassamento o angolatura provocano vibrazioni significative. Le sollecitazioni trasmesse dalle tubazioni al corpo pompa — per dilatazione termica, supporti inadeguati o errori di montaggio — generano tensioni che si manifestano come vibrazioni.
Il funzionamento lontano dal BEP produce instabilità idraulica: a portate molto basse si verificano ricircoli interni, mentre a portate eccessive aumentano le turbolenze all’ingresso della girante. L’usura dei cuscinetti e l’ingresso d’aria nel circuito di aspirazione sono ulteriori cause da non trascurare.
Azioni correttive contro le vibrazioni
Verificare l’allineamento pompa-motore con comparatore a quadrante o, preferibilmente, con allineatore laser. Le tolleranze massime ammissibili dipendono dalla velocità di rotazione, ma come regola generale non superare 0,05 mm di disassamento radiale e 0,05 mm/100 mm di angolatura.
Ispezionare la girante alla ricerca di segni di erosione o cavitazione. Se il danneggiamento è significativo, sostituire la girante. Le giranti CNC di Nuova Darimpianti garantiscono tolleranze più strette e un bilanciamento migliore rispetto ai componenti stampati, mantenendo le vibrazioni ai minimi anche dopo periodi prolungati di servizio.
Verificare che le tubazioni siano correttamente supportate e che siano previsti giunti di dilatazione per compensare le escursioni termiche, particolarmente importanti con tubazioni in PP o PVC che hanno coefficienti di dilatazione elevati.
Controllare il punto di funzionamento rispetto alla curva caratteristica della pompa: il funzionamento deve restare nell’intervallo BEP ±15%. Sostituire i cuscinetti secondo le scadenze programmate e verificare l’assenza di ingressi d’aria sul lato aspirazione, controllando guarnizioni, raccordi e pressacavi.
Perdite dalle tenute meccaniche
Le tenute meccaniche sono il componente più critico nelle pompe centrifughe per servizio chimico. Il loro compito è impedire la fuoriuscita di fluidi che possono essere tossici, corrosivi, infiammabili o una combinazione di questi. Una perdita dalla tenuta in un impianto chimico non è mai un problema trascurabile.
Sintomi delle perdite dalle tenute
Il sintomo più evidente è il gocciolamento visibile nella zona della tenuta. Nei casi iniziali si tratta di una leggera trasudazione; se non si interviene, la perdita aumenta fino a diventare un flusso continuo.
Per fluidi pericolosi, i rilevatori di gas ambientali possono dare allarme prima che la perdita sia visibile a occhio nudo. Vapori o fumi in prossimità della tenuta sono un segnale di allarme critico.
Macchie di corrosione sull’esterno del corpo pompa, al di sotto della zona della tenuta, indicano una perdita cronica anche di piccola entità. Con la serie PMC-2 a doppia tenuta, un calo del livello o della pressione nel circuito del fluido di barriera è un indicatore precoce di deterioramento della tenuta interna.
Cause principali delle perdite
L’usura delle facce di tenuta è un processo naturale, ma viene accelerato dalla presenza di particelle abrasive nel fluido, dal funzionamento a secco (anche momentaneo) e dalle vibrazioni. Ogni irregolarità sulle facce di tenuta — graffi, scheggiature, deformazioni — compromette la capacità di sigillatura.
L’attacco chimico agli elastomeri è una causa insidiosa: gli O-ring e le guarnizioni secondarie possono gonfiarsi, indurirsi o dissolversi se il materiale non è compatibile con il fluido di processo. Shock termici dovuti a brusche variazioni di temperatura causano deformazioni differenziali tra le facce di tenuta.
La deflessione dell’albero, causata dal funzionamento lontano dal BEP, sottopone le facce di tenuta a carichi radiali non previsti. Infine, un montaggio non corretto della tenuta durante gli interventi di manutenzione è una causa sorprendentemente frequente di perdite premature.
Azioni correttive contro le perdite dalle tenute
Verificare la compatibilità degli elastomeri con il fluido di processo è il primo passo. Le linee guida generali prevedono: FPM (Viton) per acidi minerali e organici, EPDM per basi e soluzioni alcaline, PTFE come materiale universale quando la compatibilità chimica è incerta o il fluido varia frequentemente.
Per le pompe a doppia tenuta come la serie PMC-2, controllare il sistema di lavaggio della tenuta: livello del fluido di barriera, pressione (deve essere superiore alla pressione nella camera di tenuta), portata di circolazione e temperatura.
Verificare che la pompa funzioni in prossimità del BEP per minimizzare la deflessione dell’albero. Assicurarsi che la procedura di installazione della tenuta sia seguita scrupolosamente: rispetto della quota di compressione, pulizia delle superfici, centraggio corretto.
Tenuta singola, doppia tenuta o trascinamento magnetico
La scelta della configurazione di tenuta è una decisione progettuale fondamentale nel servizio con fluidi corrosivi:
La serie PMC-1 con tenuta meccanica singola è adeguata per fluidi non pericolosi o a bassa pericolosità, dove una piccola perdita non rappresenta un rischio significativo. È la soluzione più economica e di più semplice manutenzione.
La serie PMC-2 con doppia tenuta meccanica e fluido di barriera è indicata per fluidi pericolosi, tossici o infiammabili. La tenuta esterna funge da barriera di sicurezza: anche in caso di cedimento della tenuta interna, il fluido di processo non viene rilasciato nell’ambiente.
La serie HTM a trascinamento magnetico elimina completamente la tenuta meccanica: la trasmissione della coppia dal motore alla girante avviene attraverso magneti permanenti, senza contatto fisico e senza alcuna possibilità di perdita. È la soluzione definitiva quando le perdite sono croniche, il fluido è estremamente pericoloso o i costi di manutenzione delle tenute sono insostenibili.
Calo di portata e prevalenza
Un calo graduale delle prestazioni è normale nell’arco della vita di una pompa, ma un calo improvviso o superiore al 10-15% rispetto ai valori nominali indica un problema che richiede intervento.
Sintomi del calo di prestazioni
Il processo a valle non riceve la portata richiesta: le vasche non si riempiono nei tempi previsti, i sistemi di dosaggio vanno in allarme, i tempi di ciclo si allungano. La pressione di mandata rilevata al manometro è inferiore al valore di progetto.
Nei casi estremi, la pompa gira ma non pompa: il motore assorbe corrente, la girante ruota, ma la portata è nulla o trascurabile. Questa condizione è particolarmente pericolosa perché l’energia viene dissipata come calore nel fluido, con rischio di surriscaldamento e danneggiamento dei componenti in materiale termoplastico.
Cause principali del calo di prestazioni
L’usura della girante per erosione chimica o cavitazione è la causa più frequente nel servizio con fluidi aggressivi. L’asportazione di materiale dalle pale riduce la capacità della girante di trasferire energia al fluido. Nelle pompe con anello di usura, l’aumento del gioco tra girante e anello causa un ricircolo interno che riduce la portata utile.
Un’ostruzione parziale nella linea di aspirazione o di mandata limita la portata. L’ingresso d’aria dal lato aspirazione — attraverso guarnizioni difettose, raccordi non perfettamente serrati o un livello del liquido troppo basso nel serbatoio — riduce l’efficienza della pompa.
Una riduzione della velocità di rotazione, causata dallo slittamento della cinghia di trasmissione o da un malfunzionamento dell’inverter (VFD), si traduce direttamente in un calo di portata e prevalenza. Infine, un aumento della resistenza del circuito — valvole parzialmente chiuse, incrostazioni nelle tubazioni, filtri intasati — sposta il punto di funzionamento verso portate inferiori.
Azioni correttive per il calo di prestazioni
Ispezionare la girante e, se presenta usura significativa, sostituirla. I componenti ricavati da massello CNC di Nuova Darimpianti, grazie all’assenza di porosità e alle tolleranze dimensionali ristrette, resistono meglio all’erosione chimica e mantengono le prestazioni più a lungo.
Controllare il gioco dell’anello di usura e sostituirlo se il gioco supera i valori ammissibili indicati dal costruttore. Verificare che tutte le valvole nel circuito siano completamente aperte e che filtri e strainer non siano intasati.
Verificare l’assenza di ingressi d’aria sul lato aspirazione: un test semplice consiste nel chiudere la valvola di mandata e osservare se la pressione si mantiene stabile o cala, indicando una perdita dal lato aspirazione.
Confrontare le prestazioni attuali della pompa con la curva caratteristica originale: se la deviazione è superiore al 10-15%, è necessario un intervento di revisione.
Programma di manutenzione preventiva
La diagnostica guasti pompe centrifughe è tanto più efficace quanto più è sistematica. Un programma di manutenzione preventiva strutturato consente di intercettare i problemi nelle fasi iniziali, quando le azioni correttive sono semplici ed economiche, anziché intervenire in emergenza a guasto avvenuto.
Controlli giornalieri: ispezione visiva per verificare l’assenza di perdite, ascolto per identificare rumori anomali (cavitazione, cuscinetti, vibrazioni), verifica della temperatura dei cuscinetti al tatto o con termometro a infrarossi, lettura dei parametri operativi (pressione mandata, corrente assorbita dal motore).
Controlli settimanali: verifica del sistema di lavaggio tenuta (livello e pressione del fluido di barriera nella PMC-2), confronto dei parametri operativi con i valori di progetto, ispezione del filtro di aspirazione.
Controlli mensili: misurazione delle vibrazioni con strumentazione portatile e registrazione dei valori per analisi di tendenza (trending), verifica dell’allineamento pompa-motore, controllo del serraggio dei bulloni di ancoraggio e delle flange.
Controlli trimestrali/semestrali: ispezione della girante e delle superfici a contatto con il fluido, verifica del gioco dell’anello di usura, controllo dello stato delle tenute meccaniche, analisi dell’olio dei cuscinetti (se applicabile).
Revisione annuale: smontaggio completo, ispezione di tutti i componenti bagnati, sostituzione delle tenute meccaniche e dei cuscinetti, verifica delle quote dimensionali critiche (giochi, ovalizzazioni, planarità delle facce di tenuta), riassemblaggio con verifica dell’allineamento e prova funzionale.
I componenti lavorati dal massello CNC, come quelli prodotti da Nuova Darimpianti con lavorazione dal pieno, presentano una struttura del materiale più omogenea e priva delle tensioni residue tipiche dello stampaggio. Questo si traduce in intervalli di manutenzione più lunghi e una maggiore prevedibilità dell’usura, facilitando la pianificazione degli interventi.
Domande frequenti
Come riconosco la cavitazione in una pompa centrifuga?
Il segnale più caratteristico è un rumore simile a ghiaia o sassolini all’interno del corpo pompa, accompagnato da oscillazioni della pressione di mandata e della portata. L’ispezione della girante rivela butterature e erosione sulle pale di ingresso. Nelle pompe in PP, si osserva uno sbiancamento della superficie; nel PVDF, un irruvidimento progressivo. Alla prima comparsa di questi sintomi, verificare il margine di NPSH e le condizioni della linea di aspirazione.
Ogni quanto devo sostituire la tenuta meccanica?
La vita utile di una tenuta meccanica varia enormemente in funzione del fluido, delle condizioni operative e della manutenzione. In servizio chimico tipico, una tenuta ben dimensionata e correttamente installata può durare da 12 a 24 mesi. Tuttavia, la sostituzione dovrebbe essere basata sulle condizioni effettive (gocciolamento, aumento del consumo di fluido di barriera) piuttosto che su un calendario fisso. Il programma di revisione annuale include comunque la sostituzione preventiva delle tenute.
Le vibrazioni possono danneggiare le tubazioni in PP?
Sì, le vibrazioni eccessive trasmesse dalla pompa alle tubazioni in PP possono causare danni significativi. Il polipropilene ha una resistenza a fatica inferiore rispetto ai metalli, e le sollecitazioni cicliche prodotte dalle vibrazioni possono portare a cricche nelle zone di concentrazione delle tensioni, in particolare nelle saldature, nei raccordi filettati e nelle variazioni di sezione. È fondamentale installare giunti antivibranti tra la pompa e le tubazioni e assicurare un supporto adeguato della tubazione per evitare vibrazioni risonanti.
Quando conviene passare da una pompa con tenuta a una a trascinamento magnetico?
Il passaggio alla serie HTM a trascinamento magnetico è consigliato quando si verificano perdite ricorrenti dalla tenuta nonostante la corretta manutenzione, quando il fluido è altamente tossico o cancerogeno e non è tollerabile alcuna emissione, quando il costo della manutenzione delle tenute (ricambi, manodopera, fermo impianto) supera il maggior costo iniziale della pompa magnetica, oppure quando le normative ambientali o di sicurezza impongono il criterio di “zero emissioni”. La serie HTM elimina la tenuta meccanica sostituendola con un accoppiamento magnetico che garantisce l’assenza totale di perdite.
I componenti CNC durano più a lungo di quelli stampati in caso di cavitazione?
Sì, i componenti ricavati da lavorazione dal massello CNC presentano una struttura del materiale più densa e omogenea rispetto a quelli ottenuti per stampaggio a iniezione o rotazionale. Lo stampaggio introduce microporosità, tensioni residue e orientamento non uniforme delle catene polimeriche, creando punti deboli dove la cavitazione aggredisce preferenzialmente il materiale. Il pieno CNC, partendo da lastre o barre estruse di qualità controllata, offre proprietà meccaniche più uniformi e una resistenza all’erosione da cavitazione significativamente superiore, traducendosi in una vita utile più lunga della girante e degli altri componenti idraulici.
Conclusione: prevenire è meglio che riparare
La diagnostica guasti pompe centrifughe in servizio con fluidi corrosivi richiede un approccio sistematico e una conoscenza approfondita dei meccanismi di guasto. Cavitazione, vibrazioni, perdite dalle tenute e calo di prestazioni sono problemi interconnessi: la cavitazione genera vibrazioni, le vibrazioni danneggiano le tenute, le tenute deteriorate causano perdite, e l’usura della girante riduce le prestazioni complessive.
Investire in componenti di qualità superiore — come le pompe e i ricambi lavorati dal massello CNC di Nuova Darimpianti — e applicare un programma di manutenzione preventiva strutturato riduce la frequenza e la gravità dei guasti, garantendo continuità operativa e sicurezza.
Avete problemi con le vostre pompe per fluidi corrosivi? I tecnici di Nuova Darimpianti, con sede a Flero (Brescia), sono a disposizione per analizzare le vostre condizioni operative, diagnosticare le cause dei malfunzionamenti e proporre la soluzione più adatta — dalla sostituzione dei componenti usurati alla fornitura di pompe con configurazione ottimizzata per la vostra applicazione. Contattateci per una consulenza tecnica senza impegno.
Nel mondo delle pompe e degli agitatori in materiale termoplastico destinati ad ambienti corrosivi esistono due approcci produttivi fondamentalmente diversi: lo stampaggio a iniezione e la lavorazione dal massello su centri di lavoro CNC. La maggior parte dei costruttori sceglie lo stampaggio perché è più economico e più rapido quando si producono grandi volumi. I corpi pompa, le giranti e gli alberi escono da uno stampo in pochi secondi, pronti per l’assemblaggio.
Nuova Darimpianti ha scelto la direzione opposta. Ogni singolo componente delle pompe e degli agitatori prodotti nello stabilimento di Flero, in provincia di Brescia, viene ricavato da blocchi pieni di materiale termoplastico — polipropilene (PP), PVC e PVDF — mediante fresatura e tornitura su centri di lavoro CNC a 3 e 5 assi. Non si tratta di una scelta di marketing: è una decisione tecnica con conseguenze misurabili sulla resistenza meccanica, sulla durata in servizio, sulla precisione dimensionale e sull’affidabilità complessiva del prodotto.
Questa scelta produttiva si applica all’intera gamma: le pompe centrifughe orizzontali serie PMC-1 e serie PMC-2, le pompe a trascinamento magnetico serie HTM, le pompe verticali serie VSK, VGA, VL, EVFA-N, e tutti gli agitatori — veloci (serie EV, EVK, EVL, KVL), lenti (serie EVR, EVRK, EVRL, KVRL) e laterali (LVO, LRO). In questo articolo analizziamo perché la lavorazione dal massello CNC produce componenti superiori e quali vantaggi concreti offre a chi opera in ambienti chimici aggressivi.
Stampaggio a iniezione vs lavorazione dal massello: le differenze fondamentali
Per comprendere perché i due metodi producono risultati profondamente diversi occorre esaminare cosa accade al materiale durante ciascun processo. La differenza non è solo di forma o di precisione: riguarda la struttura stessa del polimero a livello molecolare.
Il processo di stampaggio a iniezione
Nello stampaggio a iniezione il materiale termoplastico viene fuso e iniettato ad alta pressione all’interno di uno stampo metallico. Il polimero fuso fluisce attraverso canali di alimentazione (gate), riempie la cavità dello stampo e si solidifica per raffreddamento a contatto con le pareti metalliche. Il ciclo è rapido — da 30 secondi a pochi minuti — e il pezzo esce con la forma definitiva. Questo processo, efficiente per la produzione in serie, introduce però nel pezzo una serie di problemi strutturali:
Tensioni interne residue. Le pareti esterne si solidificano per prime a contatto con lo stampo freddo, mentre il nucleo resta fuso più a lungo. Questa solidificazione differenziale genera tensioni che restano “congelate” nel pezzo finito — invisibili, ma critiche in presenza di agenti chimici aggressivi.
Orientazione molecolare anisotropa. Il polimero fuso orienta le catene molecolari nella direzione del flusso. Il pezzo finito non è isotropo: le proprietà meccaniche e la resistenza chimica variano a seconda della direzione.
Linee di giunzione e segni di iniezione. Dove i fronti di flusso si ricongiungono si formano linee di giunzione (weld line) con adesione molecolare inferiore. Il punto di iniezione (gate mark) è un’altra zona di discontinuità. Entrambi sono punti deboli dal punto di vista meccanico e chimico.
Porosità e micro-vuoti. Il ritiro volumetrico durante il raffreddamento può generare micro-vuoti interni, specialmente nelle sezioni più spesse, riducendo la resistenza meccanica e creando vie di penetrazione per le sostanze chimiche.
Tolleranze dimensionali tipicamente nell’ordine di ±0,3-0,5 mm, limitate dal ritiro del materiale e dalla precisione dello stampo.
Il processo di lavorazione dal massello CNC
La lavorazione dal massello CNC parte da un materiale radicalmente diverso: blocchi, lastre o barre di materiale termoplastico estruso o pressato, forniti da produttori specializzati europei (Simona, Ensinger, Rochling). Questi semilavorati vengono prodotti mediante estrusione in condizioni controllate e sottoposti a trattamenti di distensione. Il materiale risultante è omogeneo, isotropo e privo di tensioni interne significative.
Il blocco viene fissato sul centro di lavoro CNC e ogni superficie, cavità e profilo viene ricavato per asportazione di truciolo. Il centro di lavoro segue un programma numerico che definisce ogni movimento con precisione micrometrica. Il risultato è un componente con tolleranze di ±0,05-0,1 mm — da cinque a dieci volte più precise rispetto allo stampaggio a iniezione.
Il punto fondamentale è che la lavorazione meccanica non modifica la struttura del materiale. Non c’è fusione, non c’è flusso orientato, non ci sono linee di giunzione. Il pezzo finito conserva intatte le proprietà del blocco di partenza: isotopia, assenza di tensioni interne, omogeneità strutturale su tutta la sezione.
Vantaggi tecnici misurabili della lavorazione dal massello
La superiorità della lavorazione dal massello CNC non è un’affermazione generica: si manifesta in vantaggi specifici e misurabili che hanno un impatto diretto sulle prestazioni e sulla durata dei componenti in ambienti corrosivi.
Assenza di tensioni interne e resistenza allo stress cracking ambientale
Il cedimento per stress cracking ambientale (Environmental Stress Cracking, ESC) è la prima causa di guasto dei componenti termoplastici esposti a sostanze chimiche aggressive. L’ESC si verifica quando un materiale sottoposto a tensioni meccaniche — anche modeste — viene simultaneamente esposto a un agente chimico che ne accelera la fessurazione. Le tensioni residue dello stampaggio a iniezione forniscono esattamente quel carico meccanico costante che innesca il processo.
In un corpo pompa stampato in polipropilene esposto a un acido a temperatura variabile — come nelle vasche galvaniche riscaldate e raffreddate ciclicamente — le tensioni residue si sommano alle tensioni termiche generate dai cicli di temperatura. Il risultato è la formazione progressiva di micro-fessure che si propagano fino al cedimento del componente.
I componenti lavorati dal massello CNC, partendo da blocchi estrusi e distesi, non presentano tensioni interne significative. In assenza del carico meccanico che innesca l’ESC, la resistenza chimica del materiale si esprime appieno. Il risultato pratico è una durata in servizio drasticamente superiore. Per chi opera con pompe per acidi corrosivi, questa differenza è determinante.
Precisione dimensionale e rendimento idraulico
La geometria della girante — angoli delle pale, profilo del canale, giochi tra girante e cassa spirale — determina direttamente il rendimento idraulico della pompa. Tolleranze più strette si traducono in un rendimento più elevato. Per approfondire il rapporto tra geometria e prestazioni, si veda la guida al dimensionamento pompe centrifughe.
Con tolleranze di ±0,05-0,1 mm ottenibili dalla lavorazione CNC, la girante riproduce fedelmente il profilo idraulico progettato. Le conseguenze sono concrete: la prevalenza e la portata reali corrispondono alle curve di catalogo, il consumo energetico si riduce a parità di prestazioni, e le vibrazioni diminuiscono grazie alla migliore equilibratura della girante — con effetti positivi sulla durata di cuscinetti, tenute e accoppiamenti.
Resistenza chimica omogenea su tutta la superficie
Un componente stampato presenta inevitabilmente zone con proprietà diverse: punto di iniezione, linee di giunzione, aree con orientazione molecolare sfavorevole, zone con micro-porosità. Ciascuna ha una resistenza chimica inferiore rispetto al materiale in condizioni ideali.
In un componente lavorato dal massello CNC non esistono queste discontinuità. La resistenza chimica pubblicata nelle tabelle di compatibilità dei materiali termoplastici — PP, PVC e PVDF — si applica uniformemente a tutta la superficie. Questa uniformità è particolarmente importante per il PVDF: un componente stampato con difetti strutturali può cedere dove il PVDF “dovrebbe” resistere, vanificando l’investimento nel materiale più costoso della gamma.
Flessibilità progettuale e componenti su misura
Lo stampaggio a iniezione richiede uno stampo metallico il cui costo può raggiungere decine di migliaia di euro, ammortizzabile solo su grandi volumi. Modificare il progetto significa rifare lo stampo.
Con la lavorazione dal massello CNC il “costo dello stampo” non esiste. Se un impianto richiede un corpo pompa con attacchi non standard, una girante speciale o un agitatore fuori catalogo, il componente viene semplicemente programmato e lavorato. I prototipi si realizzano rapidamente, le modifiche progettuali si implementano senza costi di riattrezzaggio, e le piccole serie diventano economicamente accessibili. Per le applicazioni industriali, dove i volumi sono tipicamente bassi e le esigenze spesso specifiche dell’impianto, questa flessibilità è un vantaggio operativo fondamentale.
L’impatto sulla durata delle pompe in ambienti corrosivi
I vantaggi tecnici della lavorazione dal massello si traducono in una differenza concreta nella durata in servizio delle pompe impiegate in ambienti chimici aggressivi.
Corpo pompa: stress cracking vs integrità strutturale. Un corpo pompa stampato in polipropilene, impiegato in servizio ciclico con acidi a temperatura variabile — come nell’industria galvanica — può sviluppare fessure da stress cracking dopo 12-18 mesi. Un corpo pompa in PP lavorato dal massello CNC, nelle medesime condizioni, offre una durata tipica di 3-5 anni o superiore, perché l’assenza di tensioni interne elimina il fattore scatenante dell’ESC.
Sedi di tenuta: precisione e affidabilità. Le sedi di tenuta lavorate al CNC garantiscono la geometria e la finitura superficiale necessarie per un funzionamento affidabile — minore frequenza di perdite, maggiore durata delle tenute e riduzione dei fermi impianto. Questo vale sia per le tenute meccaniche delle pompe orizzontali PMC-1 e PMC-2, sia per le tenute a labbro delle pompe verticali.
Giranti: equilibratura e durata dei cuscinetti. Una girante CNC presenta uno squilibrio residuo minimo. La riduzione delle vibrazioni prolunga significativamente la vita di cuscinetti, tenute e accoppiamenti, poiché la durata dei cuscinetti segue una relazione esponenziale con il carico applicato.
Costo totale di proprietà. Il prezzo di acquisto è superiore del 20-40% rispetto a una pompa con componenti stampati. Tuttavia, una pompa che dura tre-quattro volte di più, riduce i fermi impianto, consuma meno energia e richiede meno manutenzione sulle tenute risulta significativamente meno costosa nel ciclo di vita complessivo. Per chi gestisce impianti dove un fermo non programmato costa migliaia di euro all’ora, il calcolo è chiaro.
L’impatto sugli agitatori
Le stesse considerazioni si applicano agli agitatori industriali per ambienti corrosivi, con specificità legate alla geometria e alle condizioni operative. Per un quadro completo si veda la guida agli agitatori per galvanica.
Pale della girante: uniformità di spessore e angolo. Un agitatore con pale stampate presenta variazioni di spessore dovute al ritiro differenziale e deformazioni da tensioni interne. Le pale lavorate dal massello CNC riproducono la geometria progettata con fedeltà millimetrica, garantendo prestazioni di miscelazione costanti e prevedibili — essenziale quando il processo richiede distribuzione uniforme di temperatura o concentrazione.
Albero: rettilineità e concentricità. Gli agitatori a stelo lungo — serie EVL, EVRL, KVL — presentano alberi di diversi metri. Un albero anche leggermente eccentrico genera vibrazioni che si amplificano con la lunghezza, compromettendo tenute, cuscinetti e struttura di supporto. La tornitura CNC garantisce la rettilineità necessaria anche sugli alberi più lunghi.
Mozzo e sede della chiavetta. La precisione della sede della chiavetta e del foro del mozzo determina la qualità della trasmissione di coppia. Un accoppiamento impreciso genera gioco, fretting e concentrazione di tensioni che possono portare alla rottura del mozzo. La lavorazione CNC produce le tolleranze necessarie per un accoppiamento ottimale.
Resistenza chimica nella zona dei fumi. Le zone esposte a fumi e spruzzi sopra il livello del liquido subiscono un attacco particolarmente aggressivo: le sostanze chimiche condensano e si concentrano per evaporazione. I componenti lavorati dal massello, con superfici integre e prive di difetti, resistono significativamente meglio in queste condizioni critiche.
Il processo produttivo Nuova Darimpianti
Il ciclo produttivo che trasforma un blocco di materiale termoplastico in un componente finito segue un processo rigoroso e tracciabile.
Materia prima certificata. I blocchi di PP, PVC e PVDF provengono da fornitori europei qualificati. Ogni lotto è accompagnato da un certificato di conformità che attesta composizione, proprietà meccaniche e idoneità all’impiego chimico. La scelta del grado specifico del materiale è parte integrante della progettazione: non tutti i gradi di polipropilene o PVDF sono equivalenti in termini di resistenza chimica e lavorabilità.
Centri di lavoro CNC a 3 e 5 assi. Lo stabilimento di Flero dispone di centri di lavoro CNC che consentono la lavorazione di geometrie complesse in un unico piazzamento, riducendo gli errori di riposizionamento. I programmi vengono generati via software CAM a partire dai modelli 3D.
Controllo qualità dimensionale. Ogni componente viene verificato dimensionalmente al termine della lavorazione. Le dimensioni critiche — sedi di tenuta, diametri di accoppiamento, profili idraulici — vengono misurate e confrontate con le tolleranze di progetto. I componenti fuori tolleranza vengono scartati.
Assemblaggio e collaudo. Ogni pompa e ogni agitatore viene assemblato e collaudato prima della spedizione. Le pompe sono sottoposte a prove che verificano portata, prevalenza, assorbimento e assenza di perdite. Gli agitatori vengono controllati per vibrazioni e runout dell’albero.
Tracciabilità. Tutti i modelli della gamma — pompe PMC-1, PMC-2, HTM, VSK, VGA, VL, EVFA-N e tutti gli agitatori delle serie EV, EVK, EVL, KVL, EVR, EVRK, EVRL, KVRL, LVO e LRO — sono accompagnati da documentazione che consente di risalire al lotto di materiale e alle verifiche effettuate.
Domande frequenti
Qual è la differenza tra una pompa stampata e una lavorata dal massello?
Una pompa stampata a iniezione è prodotta iniettando plastica fusa in uno stampo metallico: il processo è rapido ma introduce tensioni interne residue, orientazione molecolare anisotropa, linee di giunzione e possibili micro-porosità. Una pompa lavorata dal massello CNC è ricavata da un blocco pieno di termoplastico estruso, privo di tensioni interne. Il risultato è un componente strutturalmente omogeneo, dimensionalmente più preciso (tolleranze ±0,05-0,1 mm contro ±0,3-0,5 mm) e significativamente più resistente allo stress cracking ambientale.
La lavorazione dal massello costa di più?
Il costo di acquisto iniziale è superiore del 20-40%. Tuttavia, il costo totale di proprietà nel ciclo di vita è inferiore: la durata è da tre a cinque volte maggiore, i fermi impianto sono meno frequenti, il rendimento idraulico superiore riduce il consumo energetico e le tenute durano di più. Per le applicazioni in ambienti corrosivi, dove un fermo non programmato ha un costo elevato, l’investimento iniziale si ripaga ampiamente.
Quali materiali lavora Nuova Darimpianti?
Nuova Darimpianti lavora tre famiglie di materiali termoplastici: polipropilene (PP), con eccellente resistenza ad acidi e alcali fino a 80-90 °C; cloruro di polivinile (PVC), indicato per acidi minerali a temperatura ambiente e applicazioni che richiedono rigidità strutturale; polivinilidenfluoruro (PVDF), resistente a quasi tutti i prodotti chimici fino a 120-130 °C, la scelta obbligata per i servizi più aggressivi.
Quanto dura una pompa lavorata dal massello rispetto a una stampata?
In condizioni operative tipiche con cicli termici in ambienti corrosivi, un corpo pompa in PP lavorato dal massello CNC offre una durata di 3-5 anni o superiore, mentre un corpo stampato può sviluppare stress cracking dopo 12-18 mesi. Il fattore determinante è l’assenza di tensioni interne, che elimina la causa principale dello stress cracking ambientale. In servizi meno gravosi la differenza può essere meno marcata, ma il componente lavorato dal massello resta strutturalmente superiore.
Nuova Darimpianti può realizzare pezzi su misura?
Questa è una delle applicazioni in cui la lavorazione dal massello CNC offre il vantaggio più evidente. Non essendo necessario alcuno stampo, Nuova Darimpianti può realizzare componenti su misura — corpi pompa con attacchi speciali, giranti con geometrie non standard, agitatori fuori catalogo — modificando il programma CNC. Il costo aggiuntivo è limitato alla programmazione e al tempo macchina. I tempi di consegna sono comparabili ai prodotti standard.
La scelta tecnicamente corretta per il servizio chimico
La lavorazione dal massello CNC non è un lusso e non è un vezzo produttivo. È la risposta tecnicamente corretta alla domanda: come si produce un componente in materiale termoplastico destinato a funzionare in modo affidabile in un ambiente chimico aggressivo per anni?
Lo stampaggio a iniezione è un processo eccellente per molte applicazioni — ma non per componenti critici esposti a corrosione chimica, cicli termici e sollecitazioni meccaniche continue. Le tensioni interne, l’anisotropia, le linee di giunzione e le micro-porosità che lo stampaggio introduce nel pezzo sono incompatibili con le esigenze di affidabilità e durata del servizio chimico industriale.
Nuova Darimpianti ha costruito l’intera propria gamma — pompe e agitatori, dal modello più piccolo al più grande — su questa convinzione tecnica. Il risultato sono prodotti che durano di più, funzionano meglio e costano meno nel ciclo di vita complessivo.
Se operate in ambienti corrosivi e cercate pompe e agitatori progettati per durare, contattate Nuova Darimpianti. Il nostro ufficio tecnico di Flero (Brescia) è a disposizione per analizzare le vostre esigenze, consigliare i materiali più adatti e fornire soluzioni su misura — con la garanzia che ogni componente sarà lavorato dal massello su centri CNC, perché è l’unico modo in cui sappiamo costruire.