by nuovadarimpianti | 14-07-2026 | Agitatori
La velocità di rotazione di un agitatore industriale non è una preferenza del progettista e non è un parametro che si sceglie “a sensazione”. È una conseguenza diretta della fisica del fluido da miscelare. Un agitatore troppo veloce immerso in un fluido viscoso genera un vortice centrale senza produrre miscelazione reale: l’energia si dissipa in calore e vibrazione anziché in movimento utile del fluido. Un agitatore troppo lento in un fluido a bassa viscosità non riesce a creare la turbolenza necessaria per sospendere solidi, disperdere gas o mantenere una temperatura uniforme nel serbatoio.
Quando il fluido è corrosivo — un acido concentrato, un bagno galvanico, una soluzione caustica — le conseguenze di una scelta sbagliata si moltiplicano: le sollecitazioni meccaniche anomale accelerano la fatica dei materiali, le vibrazioni compromettono le tenute e le zone stagnanti creano gradienti di concentrazione che attaccano selettivamente le pareti del serbatoio. La variabile chiave che determina se serve un agitatore veloce o un agitatore lento è la viscosità del fluido.
Questa guida tecnica confronta in modo sistematico le due categorie di agitatori — veloci e lenti — spiegando i criteri di scelta basati sulla viscosità, sul regime di flusso, sulla geometria della vasca e sulle esigenze specifiche del processo. Tutti i riferimenti di prodotto riguardano la gamma di agitatori in materiale termoplastico (PP, PVC, PVDF) prodotti da Nuova Darimpianti con lavorazione CNC dal pieno.
Viscosità e regime di flusso: la base della scelta
Per scegliere correttamente tra agitatori veloci e lenti occorre comprendere il rapporto tra viscosità del fluido e regime di flusso generato dalla girante. La viscosità dinamica (μ), misurata in millipascal-secondo (mPa·s) o nell’equivalente centipoise (cP), esprime la resistenza interna di un fluido allo scorrimento. Un fluido con viscosità elevata resiste al movimento: per metterlo in moto e mantenerlo in circolazione è necessaria più energia, applicata in modo diverso rispetto a un fluido “sottile”.
Valori di riferimento della viscosità
Per contestualizzare i numeri: l’acqua a 20 °C ha una viscosità di circa 1 cP. Una soluzione di acido solforico al 30% si attesta intorno a 3 cP — quasi come l’acqua. Il glicerolo puro raggiunge circa 1.500 cP, mentre le resine polimeriche e alcuni adesivi industriali superano facilmente i 10.000 cP. In ambito galvanico, i bagni di cromatura hanno viscosità comprese tra 2 e 5 cP, mentre le soluzioni di nickel chimico possono arrivare a 10-15 cP. Nei processi chimici con polimeri disciolti o sospensioni concentrate, si entra nel campo delle centinaia o migliaia di centipoise.
Il numero di Reynolds per agitatori
Il parametro adimensionale che traduce la viscosità in un criterio di scelta operativo è il numero di Reynolds per agitatori, definito come:
Re = ρ × N × D² / μ
dove ρ è la densità del fluido (kg/m³), N è la velocità di rotazione della girante (giri al secondo, rps), D è il diametro della girante (m) e μ è la viscosità dinamica (Pa·s). Questo numero esprime il rapporto tra le forze inerziali e le forze viscose nel fluido.
Tre regimi di flusso
Il numero di Reynolds definisce tre regimi distinti che determinano il tipo di agitatore necessario:
Regime turbolento (Re > 10.000): le forze inerziali dominano. Il fluido si muove in modo caotico e turbolento, con un’intensa miscelazione a livello microscopico. Questo è il campo operativo degli agitatori veloci (300-1.400 rpm). La turbolenza garantisce miscelazione rapida ed efficiente con giranti di piccolo diametro.
Regime di transizione (10 < Re < 10.000): le forze inerziali e viscose si bilanciano. La scelta tra agitatore veloce e lento dipende dal processo specifico: se serve shear elevato, si preferisce un agitatore veloce con girante adeguata; se serve circolazione delicata, si opta per un agitatore lento.
Regime laminare (Re < 10): le forze viscose dominano completamente. Il fluido si muove in strati ordinati e la miscelazione avviene solo per diffusione molecolare, estremamente lenta. Servono agitatori lenti (10-150 rpm) con giranti di prossimità (grande diametro rispetto al serbatoio) che forzano meccanicamente il movimento dell’intero volume.
La soglia pratica di viscosità
Come regola generale per una prima selezione: fluidi con viscosità inferiore a 500 cP richiedono tipicamente un agitatore veloce; tra 500 e 5.000 cP si è in zona di transizione, dove la scelta dipende dal processo; oltre 5.000 cP è necessario un agitatore lento con girante di prossimità. Questi valori sono indicativi — la scelta definitiva deve considerare anche la densità, la geometria del serbatoio e le esigenze specifiche del processo.
Agitatori veloci: quando e perché
Gli agitatori veloci operano in un intervallo di velocità compreso tra 300 e 1.400 rpm. Il principio operativo è la generazione di turbolenza: la girante, ruotando ad alta velocità, proietta il fluido in modo radiale o assiale creando vortici e correnti secondarie che miscelano rapidamente l’intero volume del serbatoio. L’elevata velocità periferica della girante produce anche uno shear (taglio) significativo sulle particelle, le gocce o le bolle presenti nel fluido.
Applicazioni ideali per agitatori veloci
Gli agitatori veloci sono la scelta corretta quando il processo richiede:
Miscelazione di liquidi miscibili: diluizione di acidi, preparazione di soluzioni, blending di prodotti chimici compatibili. La turbolenza garantisce omogeneità in tempi brevi.
Sospensione di solidi: mantenere particelle solide in sospensione in un liquido a bassa viscosità, ad esempio in vasche di sgrassaggio o in serbatoi di stoccaggio con solidi sedimentabili.
Dispersione di gas: incorporare aria o gas di processo in un liquido, come nelle vasche di ossidazione o nei reattori aerati.
Emulsificazione: creare emulsioni stabili di liquidi immiscibili, dove lo shear elevato è necessario per rompere le gocce in dimensioni micrometriche.
Scambio termico: in fluidi a bassa viscosità, la turbolenza aumenta il coefficiente di scambio termico con le pareti del serbatoio o con serpentine di riscaldamento/raffreddamento.
Tipologie di girante per agitatori veloci
La girante è l’elemento che trasforma la rotazione dell’albero in movimento del fluido. Negli agitatori veloci si utilizzano tre tipologie principali:
Elica marina (3 pale): genera un flusso prevalentemente assiale, cioè diretto verso il fondo del serbatoio. È la girante più versatile per la miscelazione generale, il blending e la sospensione di solidi leggeri. Efficiente dal punto di vista energetico, è la scelta standard per la maggior parte delle applicazioni a bassa viscosità.
Disco Cowles (disco dentato): genera uno shear molto elevato nella zona immediatamente circostante il disco, con un flusso radiale intenso. È specificamente progettato per la dispersione di pigmenti, la disintegrazione di agglomerati solidi e le operazioni che richiedono un’intensa azione meccanica localizzata.
Turbina (pale radiali): genera un flusso prevalentemente radiale, con un forte effetto di pompaggio laterale. È particolarmente efficace per la dispersione di gas in liquidi e per i processi che richiedono un’intensa miscelazione nella zona della girante.
La gamma Nuova Darimpianti: agitatori veloci
Nuova Darimpianti produce quattro serie di agitatori veloci in materiale termoplastico, ciascuna progettata per una specifica configurazione di montaggio:
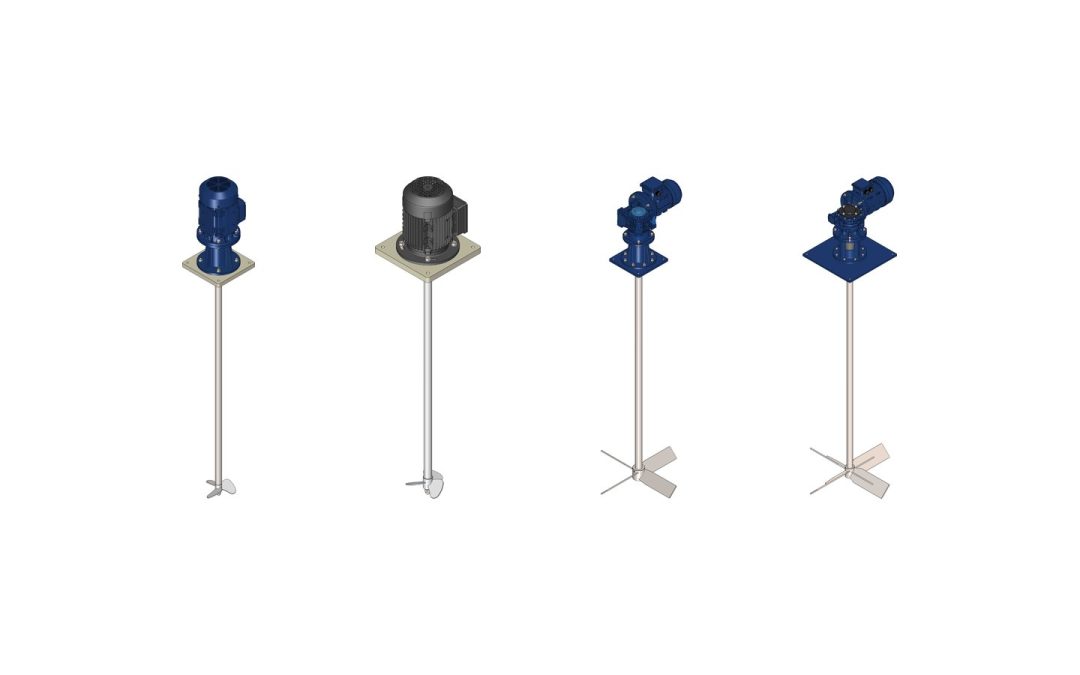
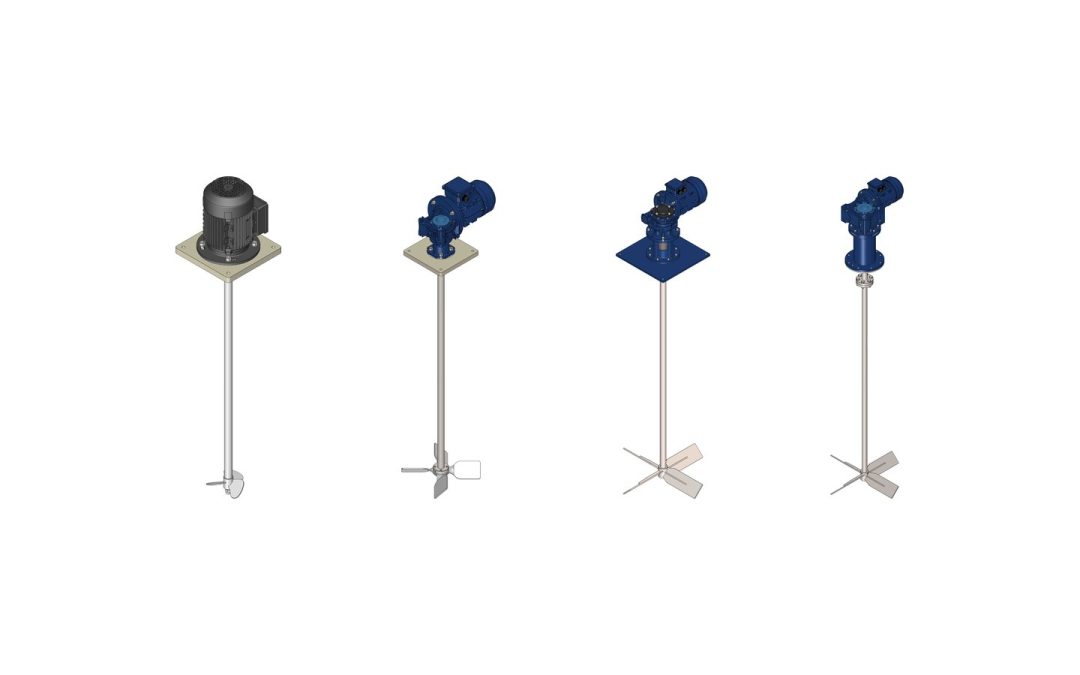
Serie EV: l’agitatore veloce standard con azionamento diretto. Il motore è flangiato direttamente all’albero, senza riduttore; la versione EV-G prevede il collegamento con giunto. È la soluzione più semplice e compatta per vasche di dimensioni piccole e medie con fluidi a bassa viscosità.
Serie EVK: agitatore veloce con lanterna in alluminio e cuscinetto, giunto autoallineante in alluminio 7075 e motore elettrico o pneumatico; monta un’elica marina tripala.
Serie EVL: agitatore veloce con lanterna in alluminio a cuscinetto singolo o doppio e giunto flessibile o in alluminio 7075 (anche in versione EVL-G); può montare elica marina, turbina a pale dritte, emulsionatore o girante cowless.
Serie KVL: agitatore veloce per carichi gravosi, con lanterna in ghisa (singola o doppia) e cuscinetti a contatto obliquo DCS, collegamento con giunto o diretto e solo motore elettrico; monta le stesse giranti della serie EVL.
Applicazioni tipiche in ambienti corrosivi
Negli impianti per fluidi corrosivi, gli agitatori veloci trovano impiego principale nelle vasche di sgrassaggio alcalino, nei serbatoi di risciacquo, nelle operazioni di dissoluzione di prodotti chimici, nella diluizione di acidi e nelle vasche di decapaggio dove è necessario mantenere in sospensione i prodotti di reazione.
Agitatori lenti: quando e perché
Gli agitatori lenti operano in un intervallo di velocità compreso tra 10 e 150 rpm, ottenuto attraverso un riduttore meccanico interposto tra il motore elettrico e l’albero della girante. Il principio operativo è radicalmente diverso da quello degli agitatori veloci: anziché generare turbolenza, l’agitatore lento produce un flusso laminare o di transizione controllato, spostando grandi volumi di fluido a bassa velocità. La girante ha un diametro significativamente più grande rispetto a quella di un agitatore veloce, per compensare con la capacità di pompaggio ciò che manca in velocità periferica.
Applicazioni ideali per agitatori lenti
Gli agitatori lenti sono la scelta corretta quando il processo richiede:
Mantenimento dell’omogeneità senza turbolenza: in molti processi galvanici e chimici, la turbolenza è dannosa perché incorpora aria nel bagno, disturba gli strati di diffusione sulla superficie dei pezzi in trattamento o causa schiuma. L’agitatore lento mantiene il bagno uniforme senza questi effetti collaterali.
Miscelazione delicata di fluidi sensibili allo shear: alcune soluzioni polimeriche, emulsioni e formulazioni biologiche si degradano quando sottoposte a shear elevato. L’agitatore lento garantisce miscelazione senza danneggiare il prodotto.
Miscelazione di fluidi ad alta viscosità: quando la viscosità supera i 1.000-5.000 cP, un agitatore veloce con girante di piccolo diametro crea solo un vortice localizzato attorno all’albero. Il fluido lontano dalla girante rimane immobile. La girante di grande diametro dell’agitatore lento raggiunge meccanicamente l’intero volume.
Uniformità termica: nei serbatoi riscaldati o raffreddati, l’agitatore lento muove il fluido lungo le pareti dove avviene lo scambio termico, mantenendo una distribuzione di temperatura uniforme senza i gradienti localizzati causati dalla turbolenza.
Tipologie di girante per agitatori lenti
Le giranti per agitatori lenti sono progettate per massimizzare la capacità di pompaggio (volume di fluido spostato per giro) e la copertura del volume del serbatoio:
Pale inclinate (pitched blade): girante con pale montate ad angolo rispetto al piano di rotazione (tipicamente 45°), che genera un flusso combinato assiale-radiale. È la girante lenta più versatile, adatta a viscosità medie (500-5.000 cP) e a processi che richiedono un buon ricircolo senza shear eccessivo.
Ancora (anchor): girante di prossimità con profilo che segue la parete interna del serbatoio, con un gioco ridotto (tipicamente 25-50 mm). Raschia lo strato limite sulla parete, particolarmente efficace per serbatoi con camicia di riscaldamento/raffreddamento dove è essenziale impedire la stratificazione termica. Indicata per viscosità elevate (5.000-50.000 cP).
Nastro elicoidale (helical ribbon): la girante per le viscosità più estreme (oltre 50.000 cP). Il nastro elicoidale avvolge l’intero volume del serbatoio, creando un flusso ascendente lungo la parete e discendente al centro (o viceversa). Rapporto D/T molto elevato (0,9-0,95), con movimentazione praticamente meccanica dell’intero contenuto.
La gamma Nuova Darimpianti: agitatori lenti
Nuova Darimpianti produce quattro serie di agitatori lenti in materiale termoplastico, ciascuna con riduttore meccanico integrato:
Serie EVR: l’agitatore lento standard con motoriduttore. La soluzione di riferimento per vasche galvaniche, serbatoi di stoccaggio chimico e applicazioni che richiedono miscelazione delicata a bassa velocità.
Serie EVRK: agitatore lento con riduttore e lanterna in alluminio per carichi medi, dotata di cuscinetto; monta giranti quadripala a pale inclinate, dritte o ad alto flusso. Una soluzione adatta anche ai bagni galvanici dove il fondo della vasca è occupato da telai, rack o sistemi di riscaldamento.
Serie EVRL: agitatore lento con riduttore e lanterna in alluminio per carichi elevati, dotata di cuscinetto; monta le stesse giranti della serie EVRK.
Serie KVRL: agitatore lento per carichi pesanti, con albero flangiato e lanterna in ghisa con cuscinetto; monta da 2 a 4 giranti bipala o quadripala ed è disponibile con rivestimento in ebanite. Abbinato a un inverter, permette di adattare la velocità alle condizioni reali del processo, utile quando la viscosità del fluido varia durante il ciclo produttivo.
Applicazioni tipiche in ambienti corrosivi
Nell’industria galvanica, gli agitatori lenti sono essenziali per i bagni di nichel elettrolitico, cromatura, zincatura e ramatura, dove devono mantenere la concentrazione uniforme senza disturbare il processo elettrochimico. Nello stoccaggio chimico, garantiscono l’omogeneità di soluzioni viscose che tendono a stratificarsi. Nei reattori per polimerizzazione, gestiscono l’aumento progressivo di viscosità durante la reazione. Nelle vasche di cristallizzazione, controllano la distribuzione della temperatura e la crescita dei cristalli.
Il confronto diretto: tabella decisionale
La tabella seguente riassume in modo sintetico le differenze operative tra agitatori veloci e agitatori lenti, fornendo un riferimento rapido per la selezione:
| Parametro | Agitatore veloce | Agitatore lento |
|---|
| Velocità di rotazione | 300 – 1.400 rpm | 10 – 150 rpm |
| Regime di flusso | Turbolento (Re > 10.000) | Laminare o di transizione (Re < 10.000) |
| Viscosità fluido | < 500 cP (ottimale) | > 500 cP (ottimale oltre 5.000 cP) |
| Rapporto D/T (girante/vasca) | 0,2 – 0,4 | 0,5 – 0,8 |
| Tipo di girante | Elica marina, disco Cowles, turbina | Pale inclinate, ancora, nastro elicoidale |
| Flusso generato | Assiale o radiale turbolento | Assiale o tangenziale laminare |
| Shear | Elevato | Basso |
| Capacità di pompaggio | Bassa (compensata dalla turbolenza) | Alta (grandi volumi per giro) |
| Potenza specifica | Bassa per unità di volume | Alta per unità di volume |
| Azionamento | Diretto o con giunto, senza riduttore | Motoriduttore (con riduttore meccanico) |
| Serie Nuova Darimpianti | EV, EVK, EVL, KVL | EVR, EVRK, EVRL, KVRL |
| Applicazioni tipiche | Dissoluzione, risciacquo, sgrassaggio, diluizione acidi | Bagni galvanici, stoccaggio viscoso, cristallizzazione |
La regola d’oro per i casi limite
Quando la viscosità del fluido si colloca nella zona di transizione (500-5.000 cP) e non è chiaro se sia più adatto un agitatore veloce o uno lento, la regola pratica è: scegliere l’agitatore lento. Un agitatore lento dotato di inverter può sempre aumentare la velocità entro il proprio intervallo operativo per intensificare la miscelazione. Un agitatore veloce applicato a un fluido troppo viscoso, al contrario, genera un vortice attorno all’albero senza trasferire energia al fluido lontano dalla girante — spreca potenza, surriscalda il motore e non raggiunge l’obiettivo di processo.
Questa regola è particolarmente rilevante nei processi dove la viscosità varia durante il ciclo: una soluzione polimerica che parte fluida e diventa viscosa durante la reazione, un bagno chimico la cui viscosità cambia con la temperatura, un serbatoio di stoccaggio dove la viscosità aumenta per evaporazione del solvente. In tutti questi casi, l’agitatore lento con velocità variabile offre la flessibilità necessaria.
Quando considerare l’installazione laterale
Per serbatoi lunghi e stretti, cisterne orizzontali e vasche dove il montaggio dall’alto non è praticabile, Nuova Darimpianti produce anche agitatori laterali (side-entry) nelle serie LVO e LRO. Questi agitatori generano un flusso assiale lungo l’asse longitudinale del serbatoio e rappresentano una soluzione efficiente per lo stoccaggio chimico e le vasche di processo con geometrie non convenzionali.
Il ruolo della geometria della vasca
La scelta tra agitatore veloce e lento non dipende solo dalla viscosità del fluido, ma anche dalla geometria del serbatoio in cui opera. Il rapporto tra le dimensioni della girante e quelle della vasca determina l’efficacia della miscelazione tanto quanto la velocità di rotazione.
Il rapporto D/T: diametro girante su diametro vasca
Il rapporto D/T è il parametro geometrico fondamentale. Per gli agitatori veloci, il valore ottimale si colloca tra 0,2 e 0,4: la girante è significativamente più piccola del serbatoio e genera turbolenza che si propaga nell’intero volume grazie all’inerzia del fluido. Per gli agitatori lenti, il rapporto D/T sale a 0,5-0,8 (fino a 0,95 per i nastri elicoidali): la girante deve raggiungere fisicamente le zone periferiche del serbatoio perché il flusso laminare non si propaga come la turbolenza.
Il rapporto H/D: altezza su diametro della vasca
Le vasche alte e strette (H/D > 1,5) richiedono giranti con forte componente di flusso assiale per evitare zone morte nella parte superiore o inferiore. In questi casi, con agitatori veloci si utilizzano eliche marine; con agitatori lenti, pale inclinate o configurazioni a più giranti sullo stesso albero. Per le configurazioni a più giranti, la serie KVRL ne prevede da 2 a 4 sullo stesso albero.
Deflettori (baffles)
I deflettori sono elementi fondamentali per gli agitatori veloci: senza di essi, la rotazione ad alta velocità genera un vortice centrale che riduce drasticamente l’efficacia della miscelazione. I deflettori spezzano il moto rotazionale e convertono l’energia cinetica in miscelazione assiale e radiale. Per gli agitatori lenti, i deflettori sono generalmente non necessari o addirittura controproducenti: nel regime laminare, il flusso è già ordinato e i deflettori creerebbero zone morte dietro di sé.
Configurazioni di montaggio
La configurazione più comune è il montaggio dall’alto (top-entry), con l’agitatore fissato su una piastra o una traversa al di sopra della vasca. Per vasche lunghe e basse, il montaggio laterale (side-entry) con le serie LVO e LRO è più efficiente. In vasche di grandi dimensioni, si possono prevedere installazioni multiple — due o più agitatori che operano in parallelo per coprire l’intero volume.
Materiali e resistenza chimica
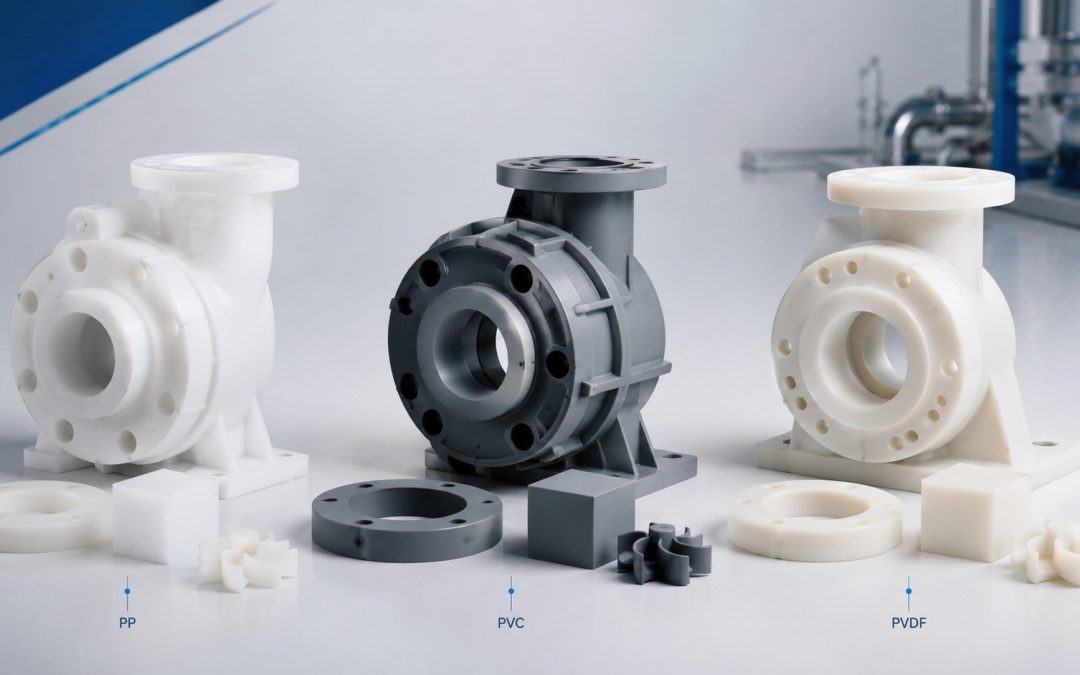
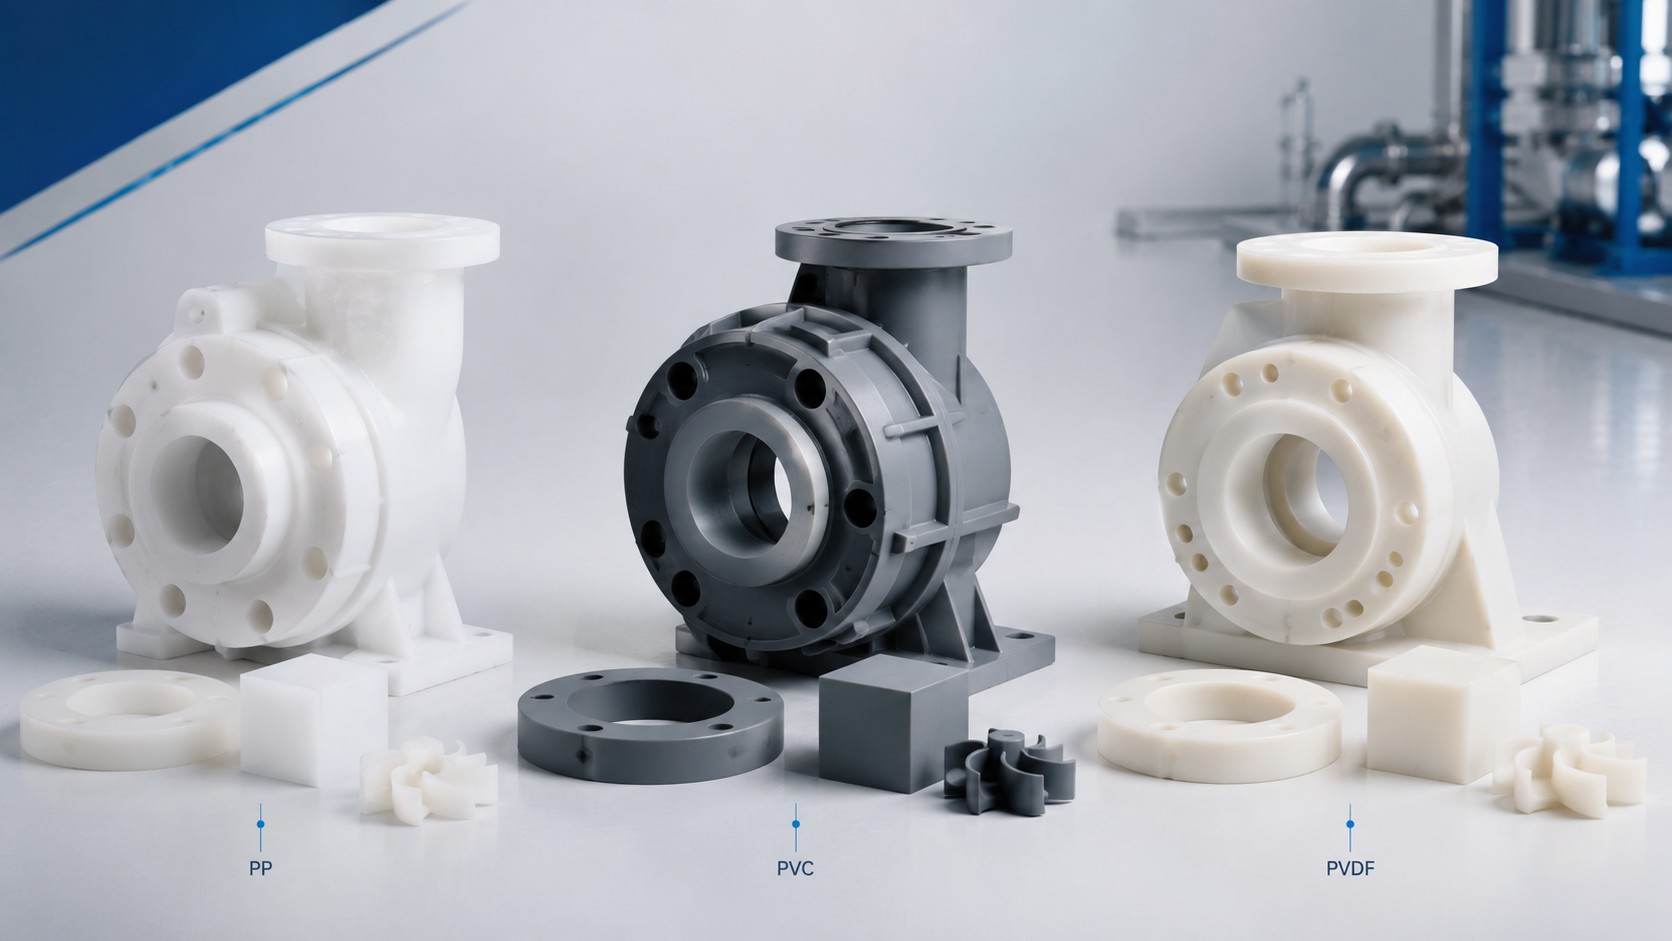
Che si tratti di un agitatore veloce o lento, quando il fluido è corrosivo la scelta del materiale costruttivo è determinante per la durata e l’affidabilità dell’impianto. Nuova Darimpianti produce l’intera gamma di agitatori in tre materiali termoplastici selezionati per la resistenza chimica:
PP (polipropilene): resistente a una vasta gamma di acidi e basi a concentrazioni moderate, con buone proprietà meccaniche fino a 80 °C. Il materiale più utilizzato per applicazioni generali.
PVC (cloruro di polivinile): eccellente resistenza agli acidi minerali e alle soluzioni saline, con un limite termico di circa 60 °C. Particolarmente indicato per l’industria galvanica.
PVDF (fluoruro di polivinilidene): la massima resistenza chimica tra i termoplastici, con tolleranza termica fino a 120 °C. Necessario per acidi concentrati ad alta temperatura, solventi e ambienti particolarmente aggressivi.
Sollecitazioni meccaniche: differenze tra veloce e lento
La scelta del materiale deve tenere conto delle sollecitazioni specifiche di ciascun tipo di agitatore. Negli agitatori veloci, la girante è sottoposta a forze centrifughe elevate e a sollecitazioni da fatica ciclica significative. La resistenza meccanica del materiale — in particolare la resistenza a fatica e la rigidità — è un fattore critico. Un cedimento della girante in un agitatore veloce è improvviso e potenzialmente pericoloso.
Negli agitatori lenti, le sollecitazioni meccaniche sulla girante sono inferiori, ma i tempi di immersione nel fluido corrosivo sono tipicamente più lunghi (bagni galvanici che operano 24/7, serbatoi di stoccaggio a lungo termine). La resistenza chimica nel tempo — la capacità del materiale di mantenere le proprietà meccaniche dopo migliaia di ore di esposizione — diventa il fattore predominante.
Il vantaggio della lavorazione CNC dal pieno
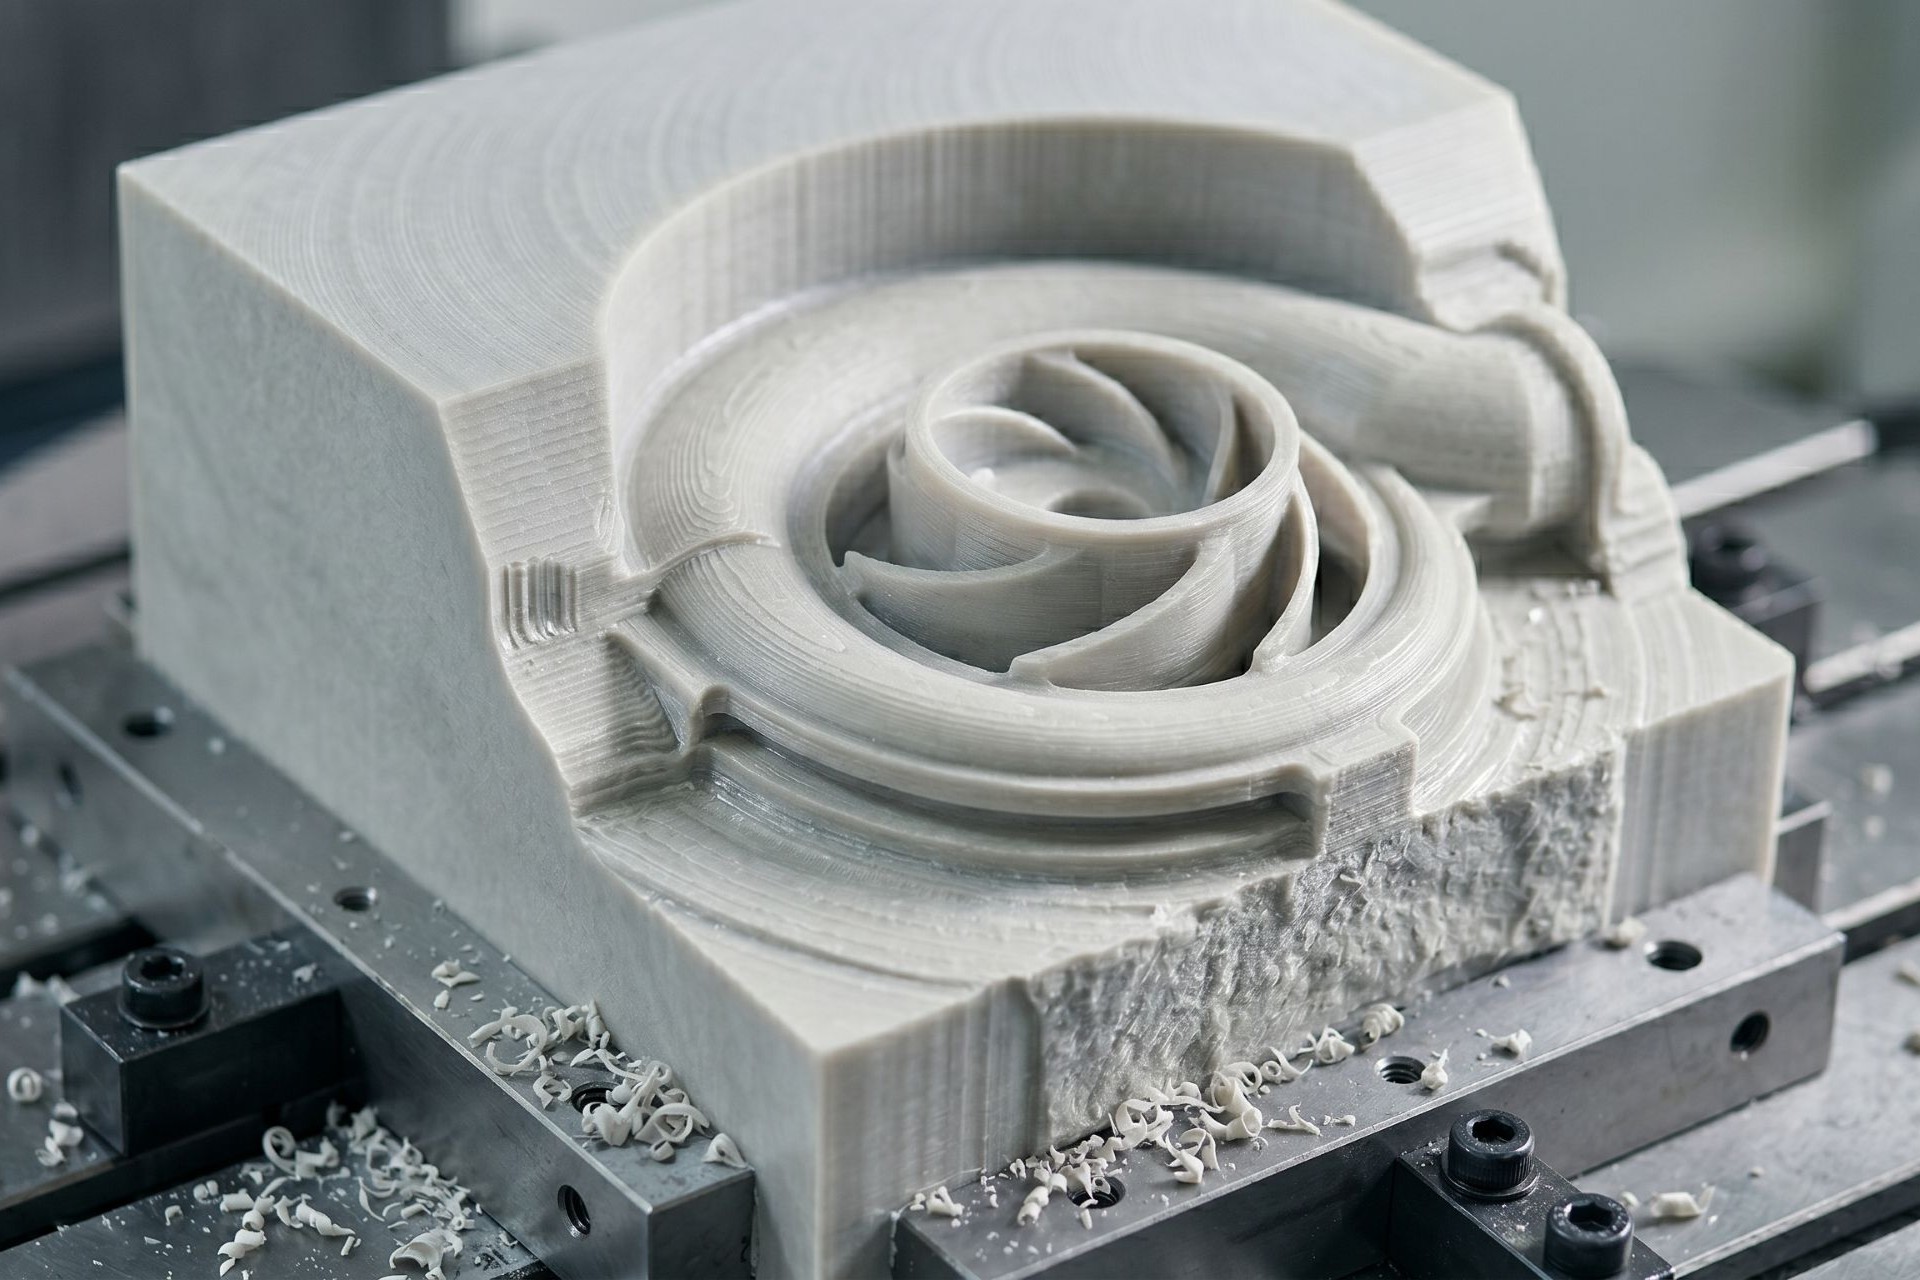
In entrambi i casi, la lavorazione CNC dal pieno (solid-block machining) adottata da Nuova Darimpianti offre un vantaggio decisivo rispetto alle giranti stampate o saldate: l’assenza di giunzioni e linee di saldatura elimina i punti deboli dove il fluido corrosivo potrebbe attaccare preferenzialmente il materiale. La girante è un pezzo unico, con proprietà meccaniche uniformi in tutto il volume. Come illustrato nella guida Come scegliere un agitatore industriale per ambienti corrosivi, questo approccio costruttivo garantisce una durata significativamente superiore rispetto ai componenti assemblati.
Domande frequenti
Quale velocità di agitazione serve per un fluido con viscosità di 100 cP?
Un fluido con viscosità di 100 cP è ancora nel campo di applicazione degli agitatori veloci. Con una girante a elica marina di diametro adeguato al serbatoio (D/T ≈ 0,3) e una velocità di 500-900 rpm, si ottiene un regime turbolento con miscelazione efficiente. Per la gamma Nuova Darimpianti, la serie EV con azionamento diretto è la soluzione più indicata. Se il processo richiede una velocità inferiore, si valuta un inverter oppure un agitatore lento; per carichi più gravosi è indicata la serie KVL con lanterna in ghisa e cuscinetti a contatto obliquo.
Posso usare un agitatore veloce per un bagno di cromatura?
No, è fortemente sconsigliato. I bagni di cromatura operano a viscosità basse (2-5 cP), ma richiedono un agitatore lento per ragioni di processo: la turbolenza generata da un agitatore veloce disturba lo strato di diffusione sulla superficie dei pezzi, causando depositi irregolari, bruciature e scarsa aderenza del rivestimento. Inoltre, l’agitazione turbolenta incorpora aria nel bagno, compromettendo ulteriormente la qualità del deposito. Per i bagni di cromatura e, più in generale, per tutti i processi galvanici, la scelta corretta è un agitatore lento della serie EVR o EVRK con girante a pale inclinate, che garantisce la circolazione uniforme del bagno senza turbolenza.
Come calcolo il numero di Reynolds per un agitatore?
Il numero di Reynolds per un agitatore si calcola con la formula Re = ρ × N × D² / μ, dove ρ è la densità del fluido in kg/m³, N è la velocità di rotazione in giri al secondo (rps, non rpm — dividere gli rpm per 60), D è il diametro della girante in metri e μ è la viscosità dinamica in Pa·s (dividere i cP per 1.000). Esempio: per acqua (ρ = 1.000 kg/m³, μ = 0,001 Pa·s) con una girante da 200 mm (D = 0,2 m) a 600 rpm (N = 10 rps): Re = 1.000 × 10 × 0,04 / 0,001 = 400.000. Il valore è molto superiore a 10.000, confermando il regime turbolento e la scelta di un agitatore veloce.
Qual è la differenza tra girante a elica e girante a pale inclinate?
La girante a elica marina (propeller) è una girante veloce a tre pale con profilo elicoidale, progettata per generare un intenso flusso assiale in regime turbolento. Opera a velocità elevate (300-1.400 rpm) con diametro piccolo rispetto al serbatoio (D/T = 0,2-0,4). La girante a pale inclinate (pitched blade) è una girante lenta con pale piatte montate a 45° rispetto al piano orizzontale, progettata per spostare grandi volumi di fluido a bassa velocità. Opera a 10-150 rpm con diametro grande (D/T = 0,5-0,7). In sintesi: l’elica genera turbolenza in fluidi a bassa viscosità, le pale inclinate generano circolazione in fluidi a media e alta viscosità.
Nuova Darimpianti produce agitatori con velocità variabile?
Sì. La serie KVL (agitatori veloci) lavora senza riduttore, mentre la serie KVRL (agitatori lenti), come tutti gli agitatori lenti, è dotata di riduttore. Inoltre, tutte le serie possono essere abbinate a inverter (variatori di frequenza) per una regolazione continua della velocità in funzione delle esigenze del processo. La combinazione riduttore + inverter è particolarmente vantaggiosa nei processi dove la viscosità cambia durante il ciclo produttivo.
Conclusione: la viscosità guida la scelta, il processo la conferma
La scelta tra agitatori veloci e lenti non è una questione di potenza o di preferenza, ma di corrispondenza tra le caratteristiche del fluido e il regime di flusso necessario al processo. La viscosità è il parametro primario: sotto 500 cP si lavora in regime turbolento con agitatori veloci, sopra 5.000 cP si lavora in regime laminare con agitatori lenti, e nella fascia intermedia la scelta dipende dalle esigenze specifiche dell’applicazione.
Nuova Darimpianti produce entrambe le famiglie — serie EV, EVK, EVL, KVL per l’agitazione veloce e serie EVR, EVRK, EVRL, KVRL per l’agitazione lenta — interamente in materiale termoplastico (PP, PVC, PVDF) lavorato CNC dal pieno, garantendo resistenza chimica e durata meccanica anche negli ambienti più aggressivi.
Per una consulenza tecnica sulla scelta dell’agitatore più adatto al vostro processo, contattate l’ufficio tecnico Nuova Darimpianti. Possiamo analizzare la viscosità del fluido, la geometria della vasca e le esigenze di processo per dimensionare l’agitatore corretto, evitando sovradimensionamenti costosi o sottodimensionamenti rischiosi.
📞 Contattaci | 📧 info@nuovadarimpianti.it
by nuovadarimpianti | 14-07-2026 | Pompe
Il dimensionamento di una pompa centrifuga è il passaggio tecnico più critico nella progettazione di un impianto per fluidi corrosivi. Una pompa sovradimensionata non è semplicemente “più sicura”: consuma energia in eccesso, funziona lontano dal punto di massima efficienza, genera vibrazioni e accelera l’usura delle tenute meccaniche. Una pompa sottodimensionata, al contrario, non riesce a fornire la portata richiesta dal processo, costringe il motore a lavorare in sovraccarico e può innescare fenomeni di cavitazione che danneggiano irreparabilmente la girante.
Quando il fluido pompato è un acido concentrato, una base caustica o un solvente aggressivo, le conseguenze di un dimensionamento errato si amplificano: il cedimento prematuro di una tenuta o la rottura di una girante non significano solo un fermo impianto, ma un potenziale sversamento chimico con rischi per la sicurezza degli operatori e per l’ambiente. Il corretto calcolo della prevalenza e della portata è quindi il primo passo per garantire un funzionamento affidabile, efficiente e sicuro.
Questa guida tecnica illustra le formule, i parametri e i criteri pratici per dimensionare correttamente una pompa centrifuga destinata al trasferimento di fluidi corrosivi, con riferimento specifico alla gamma di pompe in materiale termoplastico prodotte da Nuova Darimpianti.
La portata: il punto di partenza del dimensionamento
La portata volumetrica (Q) rappresenta il volume di fluido che la pompa deve trasferire nell’unità di tempo. Si esprime comunemente in metri cubi all’ora (m³/h) o in litri al minuto (l/min), a seconda delle convenzioni utilizzate nel settore. La portata è il primo dato di progetto da definire perché determina la dimensione della pompa, il diametro delle tubazioni e la potenza del motore.
Come determinare la portata richiesta
La portata necessaria dipende direttamente dalle esigenze del processo. In un impianto di trattamento acque, ad esempio, la portata è dettata dal volume di reagente da dosare per unità di tempo. In un impianto galvanico, è determinata dal ricircolo richiesto per mantenere uniforme la concentrazione del bagno. In un sistema di trasferimento, è funzione del volume da spostare e del tempo disponibile.
La formula base è semplice:
Q = V / t
dove V è il volume da trasferire (in m³ o litri) e t è il tempo disponibile (in ore o minuti).
Processi continui e batch
Nei processi continui, la portata è costante e coincide con il consumo del processo a valle. Nei processi batch (discontinui), la portata deve essere calcolata in base al volume del lotto e al tempo di ciclo. Se ad esempio un serbatoio da 5 m³ deve essere riempito in 30 minuti, la portata richiesta è 10 m³/h.
Margine di sicurezza
È buona pratica aggiungere un margine di sicurezza del 10-15% alla portata calcolata. Questo margine compensa le variazioni di processo, l’invecchiamento delle tubazioni (incrostazioni che riducono la sezione utile) e le tolleranze di misura. Una pompa selezionata per una portata nominale di 10 m³/h dovrebbe essere in grado di erogare almeno 11-11,5 m³/h al punto di lavoro previsto.
La prevalenza: il parametro più frainteso
La prevalenza totale (H) è l’energia che la pompa deve trasferire al fluido, espressa in metri di colonna di liquido (m.c.l.). È il parametro che genera più confusione in fase di dimensionamento, perché viene spesso confuso con la pressione.
Prevalenza e pressione: perché non sono la stessa cosa
La pressione si misura in bar o Pascal ed è influenzata dalla densità del fluido. La prevalenza, invece, è un’espressione di energia specifica indipendente dalla densità: 10 metri di prevalenza corrispondono a circa 1 bar per l’acqua (densità 1.000 kg/m³), ma a circa 1,84 bar per acido solforico al 96% (densità 1.840 kg/m³). Questa distinzione è fondamentale nel dimensionamento di pompe per acidi corrosivi: lo stesso circuito richiede la stessa prevalenza indipendentemente dal fluido, ma la pressione nelle tubazioni e la potenza assorbita dal motore cambiano in modo proporzionale alla densità.
La formula della prevalenza totale
La prevalenza totale richiesta dall’impianto si calcola come:
H_tot = H_geodetica + H_perdite + H_pressione
dove:
H_geodetica è la differenza di quota tra il livello del fluido in aspirazione e il punto di consegna in mandata (in metri). Se il fluido deve salire, H_geodetica è positiva; se il serbatoio di mandata è più basso dell’aspirazione, è negativa.
H_perdite è la somma delle perdite di carico nelle tubazioni, nei raccordi, nelle valvole e negli strumenti di misura (in metri di colonna di liquido).
H_pressione è la prevalenza necessaria per vincere la contropressione al punto di consegna, ad esempio la pressione in un serbatoio pressurizzato o la pressione richiesta da un ugello spruzzatore. Si converte dalla pressione con la formula: H_pressione = P / (ρ × g), dove ρ è la densità del fluido e g è l’accelerazione di gravità (9,81 m/s²).
Esempio pratico
Consideriamo un impianto in cui una pompa deve trasferire acido cloridrico al 30% (densità 1.150 kg/m³) da un serbatoio interrato a un serbatoio sopraelevato:
- Dislivello geodetico: +8 m
- Perdite di carico nella tubazione: 4,5 m.c.l. (calcolate, vedi sezione successiva)
- Pressione al punto di consegna: 0,5 bar → H_pressione = 50.000 / (1.150 × 9,81) = 4,4 m.c.l.
H_tot = 8 + 4,5 + 4,4 = 16,9 m.c.l.
La pompa dovrà fornire almeno 16,9 metri di prevalenza alla portata richiesta.
Le perdite di carico: come calcolarle correttamente
Le perdite di carico rappresentano l’energia dissipata per attrito durante il passaggio del fluido attraverso le tubazioni e i componenti del circuito. Sottovalutarle è l’errore più comune nel dimensionamento e porta alla selezione di una pompa con prevalenza insufficiente.
Perdite di carico distribuite (tratti rettilinei)
Le perdite di carico nei tratti rettilinei di tubazione si calcolano con la formula di Darcy-Weisbach:
H_f = f × (L / D) × (v² / 2g)
dove f è il fattore di attrito (funzione del numero di Reynolds e della rugosità della tubazione), L è la lunghezza del tratto, D è il diametro interno, v è la velocità del fluido e g è l’accelerazione di gravità.
In termini pratici, la velocità del fluido nelle tubazioni di aspirazione dovrebbe essere compresa tra 1 e 1,5 m/s, e nelle tubazioni di mandata tra 1,5 e 3 m/s. Velocità superiori aumentano le perdite di carico in modo quadratico.
Perdite di carico localizzate (raccorderia)
Ogni curva, valvola, riduzione, raccordo a T e strumento inserito nel circuito genera una perdita di carico localizzata. Il metodo più pratico per il calcolo è quello delle lunghezze equivalenti: ogni componente viene assimilato a un tratto rettilineo di tubazione di lunghezza equivalente. Ad esempio, una curva a 90° in un tubo DN 50 equivale a circa 1,5 metri di tubo rettilineo; una valvola a sfera aperta equivale a circa 0,5 metri.
Le perdite localizzate, sommate tra loro e aggiunte alla lunghezza reale della tubazione, danno la lunghezza equivalente totale da inserire nella formula di Darcy-Weisbach.
Il vantaggio delle tubazioni termoplastiche
Un aspetto spesso trascurato è che le tubazioni in materiali termoplastici (PP, PVC, PVDF) presentano una rugosità interna significativamente inferiore rispetto all’acciaio. La rugosità di un tubo in PVC è circa 0,007 mm contro i 0,05 mm dell’acciaio inossidabile e i 0,15 mm dell’acciaio al carbonio. Questo si traduce in un fattore di attrito più basso e in perdite di carico inferiori a parità di diametro e portata — un vantaggio concreto nella progettazione di impianti per fluidi corrosivi.
La selezione del diametro corretto delle tubazioni è cruciale: un diametro troppo piccolo genera perdite elevate e obbliga a scegliere una pompa con prevalenza maggiore e quindi più costosa e più energivora. Un diametro eccessivo comporta costi di installazione più alti senza benefici proporzionali.
La curva caratteristica della pompa
La curva caratteristica è il documento tecnico fondamentale per la selezione di una pompa centrifuga. Rappresenta graficamente il comportamento della pompa al variare della portata.
La curva H-Q
La curva H-Q (prevalenza in funzione della portata) mostra che, all’aumentare della portata erogata, la prevalenza disponibile diminuisce. A portata zero (valvola di mandata chiusa), la prevalenza è massima; alla portata massima, la prevalenza si annulla. La pompa non “decide” dove lavorare: il punto di funzionamento è determinato dall’intersezione tra la curva della pompa e la curva del sistema (che rappresenta la prevalenza richiesta dall’impianto al variare della portata).
Il punto di massimo rendimento (BEP)
Ogni pompa centrifuga ha un punto di massimo rendimento (BEP, Best Efficiency Point) in cui l’energia viene trasferita al fluido con la minima dissipazione. Il punto di funzionamento dell’impianto dovrebbe cadere entro il ±10-15% della portata al BEP. Operare al di fuori di questa fascia comporta:
- Sotto il BEP (portata ridotta): ricircoli interni, aumento di temperatura del fluido, vibrazioni assiali, rischio di cavitazione a basse portate.
- Sopra il BEP (portata eccessiva): sovraccarico del motore, vibrazioni radiali, aumento delle perdite, usura accelerata della girante e delle tenute.
In un impianto per fluidi corrosivi, le vibrazioni accelerano il deterioramento delle guarnizioni e delle tenute meccaniche, aumentando il rischio di perdite. Operare vicino al BEP non è un lusso ingegneristico ma una necessità operativa.
Curve caratteristiche Nuova Darimpianti
Nuova Darimpianti fornisce curve caratteristiche dettagliate per tutti i modelli delle serie PMC-1, PMC-2 e HTM, con dati di prevalenza, portata, potenza assorbita e rendimento per ciascuna dimensione di girante. Queste curve permettono al progettista di verificare che il punto di lavoro richiesto dall’impianto sia compatibile con la pompa selezionata e che ricada entro la fascia di rendimento ottimale.
NPSH: prevenire la cavitazione
La cavitazione è il fenomeno più insidioso nel funzionamento delle pompe centrifughe. Si verifica quando la pressione del fluido all’ingresso della girante scende al di sotto della tensione di vapore del liquido, causando la formazione di bolle di vapore che implodono violentemente, erodendo le superfici metalliche o plastiche della girante.
NPSH disponibile e NPSH richiesto
L’NPSH (Net Positive Suction Head) è il parametro che quantifica il margine di sicurezza rispetto alla cavitazione.
- NPSH_r (richiesto) è un dato della pompa, fornito dal costruttore per ogni combinazione di portata e velocità di rotazione.
- NPSH_a (disponibile) è un dato dell’impianto, calcolato dal progettista.
La condizione per evitare la cavitazione è:
NPSH_a > NPSH_r + 0,5 m (margine minimo di sicurezza)
Formula del NPSH disponibile
NPSH_a = (P_atm – P_v) / (ρ × g) + H_s – H_perdite_asp
dove:
- P_atm è la pressione atmosferica sulla superficie del liquido in aspirazione (101.325 Pa a livello del mare; diminuisce in quota)
- P_v è la tensione di vapore del fluido alla temperatura di pompaggio (aumenta con la temperatura)
- ρ è la densità del fluido
- g è l’accelerazione di gravità (9,81 m/s²)
- H_s è l’altezza del livello del liquido rispetto all’asse della pompa (positiva se il liquido è sopra la pompa, negativa se è sotto)
- H_perdite_asp è la somma delle perdite di carico nella tubazione di aspirazione
Cavitazione e pompe in materiale termoplastico
La cavitazione è particolarmente pericolosa nelle pompe in materiale termoplastico. Mentre l’acciaio inossidabile resiste per un certo tempo all’erosione da cavitazione, il PP e il PVDF si deteriorano più rapidamente sotto l’impatto delle micro-implosioni. Una girante in PP danneggiata dalla cavitazione può perdere materiale in modo asimmetrico, generando squilibri dinamici che danneggiano i cuscinetti e le tenute. La prevenzione della cavitazione non è opzionale: è un requisito progettuale vincolante.
Come aumentare l’NPSH disponibile
Se il calcolo rivela un NPSH_a insufficiente, le strategie correttive includono:
- Alzare il livello del liquido nel serbatoio di aspirazione rispetto alla pompa
- Ridurre le perdite in aspirazione utilizzando tubazioni di diametro maggiore, minimizzando curve e raccordi
- Abbassare la temperatura del fluido, riducendo la tensione di vapore
- Adottare pompe verticali (serie VSK o VGA) che pescano direttamente nel serbatoio, eliminando la tubazione di aspirazione e portando l’NPSH_a al valore massimo
Dimensionamento per fluidi corrosivi: le variabili aggiuntive
Quando la pompa centrifuga è destinata a fluidi corrosivi, il dimensionamento richiede la considerazione di parametri aggiuntivi che non intervengono nel caso dell’acqua.
Densità del fluido
La densità di un acido concentrato può essere significativamente superiore a quella dell’acqua. L’acido solforico al 96% ha una densità di 1.840 kg/m³, quasi il doppio dell’acqua. Questo comporta un aumento proporzionale della potenza assorbita dal motore: a parità di portata e prevalenza, pompare acido solforico concentrato richiede quasi il doppio della potenza rispetto all’acqua. Il motore deve essere dimensionato di conseguenza per evitare sovraccarichi.
Viscosità
La maggior parte degli acidi e delle basi industriali ha una viscosità prossima a quella dell’acqua, quindi le correzioni per viscosità sono raramente necessarie. Tuttavia, alcuni fluidi chimici (resine, soluzioni concentrate, fanghi acidi) presentano viscosità elevate che riducono il rendimento della pompa e modificano la curva caratteristica. In questi casi è necessario applicare i fattori correttivi delle norme Hydraulic Institute.
Temperatura
La temperatura influisce su tre aspetti: la compatibilità del materiale (il PP standard è utilizzabile fino a circa 80°C, il PVDF fino a 120°C, il PVC fino a 60°C), la tensione di vapore del fluido (che aumenta con la temperatura, riducendo l’NPSH_a) e le proprietà meccaniche del materiale della pompa (i termoplastici perdono rigidità alle alte temperature).
Compatibilità chimica e scelta del materiale
La compatibilità chimica tra fluido e materiale della pompa è un vincolo non negoziabile. Il PP è la scelta standard per acidi diluiti, basi e soluzioni saline. Il PVC è preferito per ipoclorito di sodio. Il PVDF è necessario per acidi concentrati, solventi e fluidi ossidanti. La scelta del materiale determina le taglie disponibili e i limiti operativi — per un approfondimento, consultare la guida sui materiali termoplastici per pompe e agitatori.
Il vantaggio della lavorazione dal massello CNC
Le pompe in materiale termoplastico possono essere prodotte per stampaggio o per lavorazione dal massello. La lavorazione CNC dal pieno, metodo adottato da Nuova Darimpianti per tutta la gamma, garantisce tolleranze dimensionali più strette, una finitura superficiale migliore nei canali idraulici e un rendimento superiore della girante. Giranti e corpi pompa lavorati dal massello presentano geometrie idrauliche più precise rispetto ai pezzi stampati, con un impatto diretto sull’efficienza e sulla stabilità del punto di lavoro.
La gamma Nuova Darimpianti per ogni esigenza di portata e prevalenza
Nuova Darimpianti produce una gamma completa di pompe centrifughe in materiale termoplastico, ciascuna progettata per specifiche combinazioni di portata, prevalenza e condizioni operative.
Pompe centrifughe orizzontali PMC
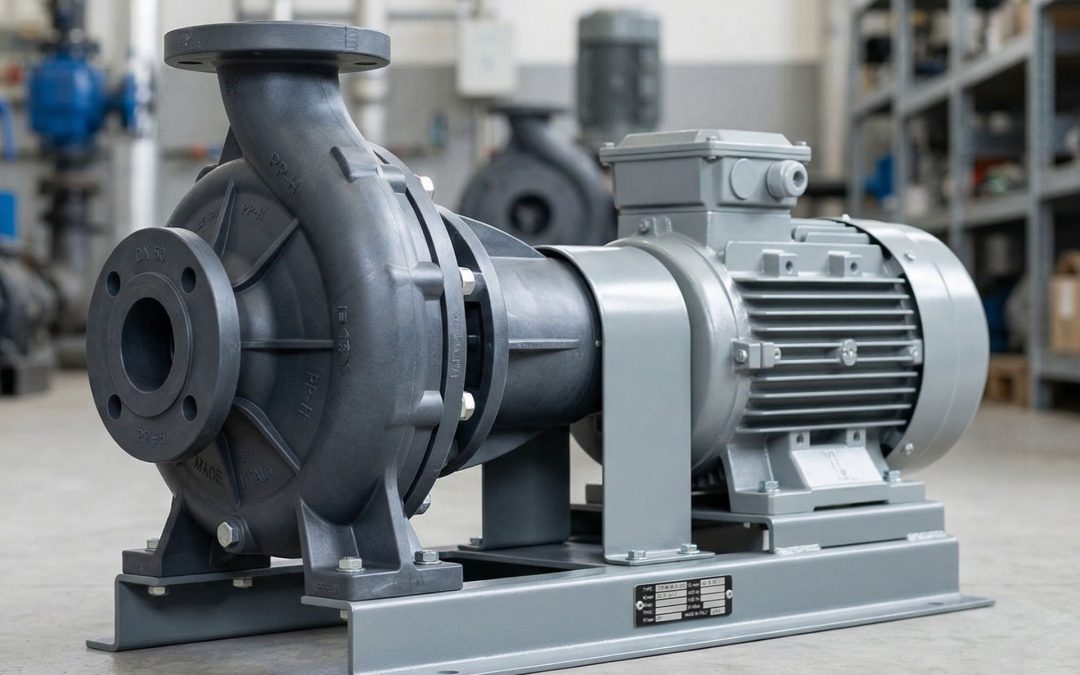
La serie PMC-1 è la soluzione standard per il trasferimento, il ricircolo e il dosaggio di fluidi corrosivi. Equipaggiata con tenuta meccanica singola, copre un ampio range di portate e prevalenze ed è disponibile in PP, PVC e PVDF. La serie PMC-2, con doppia tenuta meccanica flussata, è progettata per fluidi pericolosi dove è necessaria una barriera aggiuntiva contro le perdite — è la scelta raccomandata per acidi fumanti, solventi tossici e fluidi classificati come pericolosi.
Pompe a trascinamento magnetico HTM
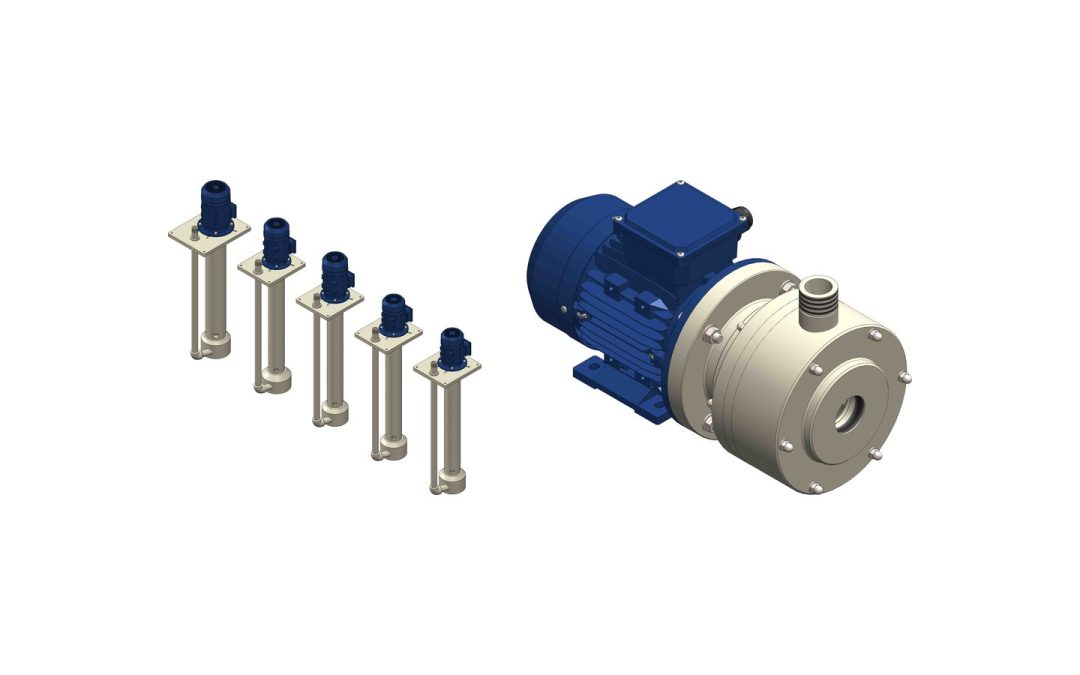
La serie HTM elimina completamente la tenuta meccanica grazie al trascinamento magnetico: il motore trasmette la coppia alla girante attraverso magneti, senza alcuna connessione meccanica diretta. Il risultato è una pompa a perdita zero, ideale per fluidi altamente tossici, cancerogeni o di elevato valore economico.
Pompe verticali VSK, VGA, VL, EVFA-N
Le pompe verticali (serie VSK, VGA, VL, EVFA-N) vengono installate direttamente sul serbatoio o sulla vasca, con il corpo pompa immerso nel liquido. Questa configurazione elimina la tubazione di aspirazione, massimizza l’NPSH disponibile e semplifica l’installazione. Le pompe verticali sono la scelta ideale per aspirazione da vasche di processo, serbatoi di stoccaggio e impianti galvanici.
Dimensionamento su misura
Tutte le pompe Nuova Darimpianti sono disponibili in PP, PVC e PVDF. L’ufficio tecnico fornisce supporto completo al dimensionamento: partendo dai dati di processo (portata, prevalenza, fluido, temperatura), il team individua il modello ottimale e verifica che il punto di lavoro ricada nella fascia di rendimento ottimale.
Domande frequenti
Come si calcola la prevalenza di una pompa centrifuga?
La prevalenza totale si calcola sommando tre componenti: la prevalenza geodetica (dislivello tra aspirazione e mandata), le perdite di carico nelle tubazioni e nei raccordi, e la prevalenza necessaria a vincere eventuali contropressioni al punto di consegna. La formula è: H_tot = H_geodetica + H_perdite + H_pressione. Tutti i valori si esprimono in metri di colonna di liquido (m.c.l.).
Qual è la differenza tra prevalenza e pressione?
La prevalenza si esprime in metri di colonna di liquido e rappresenta l’energia specifica trasferita dalla pompa al fluido, indipendentemente dalla densità. La pressione si esprime in bar o Pascal e dipende dalla densità del fluido. Dieci metri di prevalenza corrispondono a circa 1 bar per l’acqua, ma a circa 1,84 bar per acido solforico concentrato. Nel dimensionamento delle pompe centrifughe si lavora sempre in prevalenza, convertendo le pressioni note attraverso la densità del fluido.
Come scelgo la portata giusta per il mio impianto?
La portata richiesta dipende dal processo: volume da trasferire diviso per il tempo disponibile. Nei processi continui coincide con il consumo a valle; nei processi batch si calcola dal volume del lotto e dal tempo di ciclo. È buona pratica aggiungere un margine del 10-15% per compensare variazioni di processo e invecchiamento delle tubazioni. Il punto di lavoro deve rientrare nella fascia ±10-15% del BEP della pompa selezionata.
Cosa succede se la pompa è sovradimensionata?
Una pompa sovradimensionata funziona lontano dal punto di massimo rendimento, consumando più energia del necessario e generando vibrazioni che accelerano l’usura delle tenute meccaniche e dei cuscinetti. A portate molto ridotte rispetto al BEP, possono insorgere ricircoli interni e cavitazione. Nelle pompe per fluidi corrosivi, l’usura accelerata delle tenute aumenta il rischio di perdite chimiche. È preferibile selezionare una pompa che lavori vicino al BEP nelle condizioni operative prevalenti.
Come evito la cavitazione nelle pompe per acidi?
La cavitazione si previene assicurando che l’NPSH disponibile dell’impianto sia almeno 0,5 m superiore all’NPSH richiesto dalla pompa. Le strategie principali sono: alzare il livello del liquido rispetto alla pompa, ridurre le perdite di carico in aspirazione (tubazioni corte e di diametro adeguato), evitare temperature eccessive che aumentano la tensione di vapore, e valutare l’uso di pompe verticali che pescano direttamente nel serbatoio, eliminando la linea di aspirazione.
Dimensionare bene significa risparmiare e produrre in sicurezza
Il dimensionamento corretto di una pompa centrifuga non è un esercizio accademico: è la base per un impianto che funziona in modo efficiente, consuma la giusta quantità di energia e protegge operatori e ambiente dai rischi associati ai fluidi corrosivi. Prevalenza, portata, NPSH, curva caratteristica e proprietà del fluido sono i cinque pilastri su cui costruire una selezione affidabile.
Nuova Darimpianti affianca i progettisti e i responsabili di impianto in ogni fase del dimensionamento: dall’analisi dei dati di processo alla selezione del modello ottimale, dalla verifica del punto di lavoro alla fornitura delle curve caratteristiche dettagliate. Tutte le pompe sono prodotte in PP, PVC e PVDF con lavorazione dal massello CNC, per garantire la massima precisione idraulica e la resistenza chimica necessaria in ambienti aggressivi.
Devi dimensionare una pompa centrifuga per fluidi corrosivi nel tuo impianto? Contatta il nostro ufficio tecnico per una consulenza gratuita e ricevi la proposta del modello più adatto alle tue condizioni operative.
by nuovadarimpianti | 14-07-2026 | Pompe
Il travaso di liquidi corrosivi da fusti, cisternette IBC e contenitori industriali è un’operazione quotidiana in ogni impianto chimico, galvanico o di trattamento acque. È anche una delle operazioni più rischiose se eseguita senza l’attrezzatura corretta: ribaltare un fusto da 200 litri di acido solforico è pericoloso per gli operatori e può causare sversamenti con conseguenze ambientali e legali gravi.
Le pompe da travaso risolvono il problema alla radice: permettono di trasferire il contenuto del fusto in modo controllato, sicuro e senza movimentazione manuale del contenitore. Ma non tutte le pompe da travaso sono uguali. La scelta dipende dal tipo di fluido, dalla viscosità, dal volume da trasferire e dalle condizioni operative.
Questa guida analizza le diverse tipologie di pompe da travaso disponibili per fluidi corrosivi, i criteri di selezione e le soluzioni offerte da Nuova Darimpianti per il trasferimento sicuro di acidi, basi e solventi industriali.
Perché serve una pompa da travaso dedicata
Il trasferimento di liquidi corrosivi da contenitori non è un’operazione banale. Ecco perché un approccio improvvisato è inaccettabile.
Sicurezza degli operatori
Il ribaltamento manuale di fusti da 200 litri espone gli operatori a rischi di schiacciamento, strappo muscolare e soprattutto a schizzi di liquido corrosivo. Anche un piccolo sversamento di acido fluoridrico o soda caustica concentrata può causare ustioni chimiche gravi. Le pompe da travaso eliminano la necessità di movimentare fisicamente il contenitore: l’operatore inserisce il tubo pescante nel fusto e avvia la pompa.
Conformità normativa
Il D.Lgs. 81/2008 (Testo Unico sulla Sicurezza) e il Regolamento CLP impongono procedure operative specifiche per la manipolazione di sostanze chimiche pericolose. L’utilizzo di pompe da travaso con materiali compatibili e sistemi anti-gocciolamento è una misura di prevenzione richiesta nella valutazione dei rischi (DVR) di qualsiasi azienda che movimenta acidi e basi.
Controllo del trasferimento
Una pompa da travaso permette il controllo preciso della portata, evitando sovradosaggi nei serbatoi di destinazione. Questo è particolarmente importante nelle operazioni di preparazione bagni galvanici, dosaggio reagenti in impianti di trattamento acque e riempimento di serbatoi di stoccaggio.
Prevenzione della contaminazione
Il trasferimento per gravità tramite rubinetto del fusto espone il liquido all’aria e alla polvere ambientale. Le pompe da travaso con sistema chiuso mantengono il fluido isolato, evitando contaminazioni — un requisito critico nell’industria farmaceutica e nella produzione di semiconduttori.
Tipologie di pompe da travaso per fluidi corrosivi
Le pompe da travaso si dividono in diverse categorie in base al principio di funzionamento e alla configurazione di installazione.
Pompe da fusto verticali (drum pumps)
Le pompe da fusto verticali sono la soluzione più diffusa per lo svuotamento di fusti da 200 litri e cisternette IBC. Il principio è semplice: un tubo verticale viene inserito nel fusto attraverso il tappo superiore. All’interno del tubo è alloggiata una girante o un elemento pompante che, azionato da un motore montato in testa, aspira il liquido dal fondo del fusto e lo spinge verso l’uscita.
I vantaggi delle pompe da fusto verticali includono la facilità d’uso (inserire, accendere, trasvasare), la possibilità di svuotare il fusto quasi completamente, l’ingombro minimo e la portabilità.
Le pompe da fusto in materiale plastico sono disponibili in PP (per acidi diluiti, basi, soluzioni saline) e PVDF (per acidi concentrati, solventi, fluidi ossidanti). La lunghezza del tubo pescante varia da 500 mm (per taniche da 25 litri) a 1.200 mm (per fusti da 200 litri) fino a versioni da 1.500 mm per cisternette IBC.
Pompe centrifughe orizzontali per travaso
Per trasferimenti da serbatoi di stoccaggio, vasche o contenitori di grande volume, le pompe centrifughe orizzontali offrono portate e prevalenze superiori rispetto alle pompe da fusto. In questo contesto, le serie PMC-1 e PMC-2 di Nuova Darimpianti sono la soluzione ideale: pompe centrifughe orizzontali disponibili sia con tenuta meccanica singola sia con doppia tenuta flussata (la PMC-2 è la versione monoblocco per portate elevate), in PP, PVC e PE-HD.
Queste pompe sono progettate per il trasferimento continuo o semi-continuo di volumi importanti, con portate e prevalenze elevate che coprono la maggior parte delle esigenze impiantistiche.
Pompe a trascinamento magnetico per travaso sicuro
Quando il fluido da trasvasare è altamente pericoloso (acido fluoridrico, solventi cancerogeni, reagenti tossici), la pompa a trascinamento magnetico serie HTM garantisce zero perdite durante il trasferimento. L’assenza di tenuta meccanica elimina qualsiasi possibilità di gocciolamento, rendendo l’operazione di travaso conforme alle normative più restrittive.
Pompe pneumatiche a membrana (AODD)
Le pompe pneumatiche a doppia membrana sono un’alternativa per il travaso di fluidi viscosi o con solidi in sospensione. Funzionano ad aria compressa (non richiedono alimentazione elettrica), sono autoadescanti e possono funzionare a secco senza danneggiarsi. Sono particolarmente indicate in ambienti ATEX dove non è possibile utilizzare motori elettrici.
Il limite delle pompe pneumatiche è la pulsazione del flusso (il trasferimento non è continuo ma intermittente) e la necessità di un impianto di aria compressa.
Criteri di selezione: come scegliere la pompa da travaso giusta
La scelta della pompa da travaso dipende da cinque fattori principali.
1. Tipo di fluido e compatibilità chimica
Il primo criterio è la compatibilità del materiale della pompa con il fluido da trasvasare. Per acidi diluiti, basi e soluzioni saline, il PP è la scelta standard. Per acidi concentrati, solventi e fluidi ossidanti, il PVDF è necessario. Per ipoclorito di sodio, il PVC è il materiale preferito.
La compatibilità non riguarda solo il corpo pompa ma tutti i componenti a contatto con il fluido: guarnizioni (FPM, EPDM o PTFE), tubo pescante, tubo di mandata e raccordi.
2. Viscosità del fluido
Le pompe centrifughe (sia da fusto che orizzontali) funzionano in modo ottimale con fluidi a bassa e media viscosità. Per fluidi più viscosi (oli, resine, paste), le pompe pneumatiche a membrana o le pompe a vite sono più adatte.
La maggior parte degli acidi e delle basi industriali ha una viscosità prossima a quella dell’acqua (1-10 cP), quindi le pompe centrifughe sono la scelta ideale per il travaso di reagenti chimici.
3. Portata e volume
Per operazioni di travaso occasionali da singoli fusti, una pompa da fusto verticale con portata di 50-100 litri/minuto è sufficiente. Per trasferimenti da cisternette IBC o da serbatoi, servono pompe centrifughe orizzontali con portate maggiori. Per operazioni continue di rifornimento linee produttive, servono pompe dimensionate per il flusso richiesto dal processo.
4. Prevalenza richiesta
Se il serbatoio di destinazione si trova ad un livello superiore rispetto al fusto, o se il circuito di trasferimento è lungo, la pompa deve fornire una prevalenza sufficiente a vincere il dislivello e le perdite di carico. Le pompe da fusto verticali hanno prevalenze limitate (3-10 metri). Le pompe centrifughe orizzontali PMC raggiungono prevalenze molto superiori.
5. Ambiente di installazione (ATEX)
In ambienti con rischio di esplosione (zona ATEX), i motori elettrici devono essere certificati Ex o sostituiti con azionamenti pneumatici. Per le versioni con motore pneumatico o certificato Ex disponibili per ciascuna serie di pompe e agitatori Nuova Darimpianti, contattate il nostro ufficio tecnico.
Accessori essenziali per il travaso sicuro
Una pompa da travaso da sola non è sufficiente per un’operazione sicura e controllata. Gli accessori completano il sistema.
Tubi e raccordi resistenti
I tubi di aspirazione e mandata devono essere in materiale compatibile con il fluido. Tubi in PP, PVDF o tubi flessibili in PTFE con treccia esterna sono le opzioni standard. I raccordi devono garantire la tenuta e permettere un collegamento rapido e sicuro.
Sistemi anti-gocciolamento
Al termine del travaso, il liquido residuo nel tubo pescante tende a gocciolare durante l’estrazione dal fusto. I sistemi anti-gocciolamento (valvole di ritegno, tappi di chiusura) prevengono sversamenti e contaminazione dell’area di lavoro.
Misuratori di portata
Per operazioni di dosaggio preciso, un misuratore di portata montato sulla linea di mandata permette di controllare esattamente il volume trasferito. Misuratori in PP o PVDF sono disponibili per fluidi corrosivi.
Vasche di contenimento
La normativa prevede che le operazioni di travaso di sostanze pericolose avvengano su vasche di contenimento capaci di raccogliere l’intero volume del fusto in caso di sversamento accidentale.
Applicazioni tipiche del travaso industriale
Il travaso è un’operazione trasversale a molti settori industriali.
Preparazione bagni galvanici
La preparazione dei bagni galvanici richiede il travaso preciso di acidi (solforico, cloridrico, cromico) e additivi da fusti alle vasche di trattamento. Le pompe da travaso in PVDF sono essenziali per l’acido cromico; il PP è adeguato per acidi diluiti.
Dosaggio reagenti in impianti di trattamento acque
Ipoclorito di sodio, acido solforico per correzione pH, polielettroliti: questi reagenti vengono forniti in fusti o cisternette e devono essere trasferiti nei serbatoi di dosaggio. Pompe da travaso in PVC per l’ipoclorito, in PP per gli acidi diluiti.
Rifornimento serbatoi di stoccaggio
Il trasferimento da cisterne (autobotti) ai serbatoi di stoccaggio dell’impianto richiede pompe centrifughe orizzontali con portate elevate. Le serie PMC-1 e PMC-2 di Nuova Darimpianti coprono questa esigenza con portate elevate.
Laboratori e impianti pilota
Nei laboratori chimici e negli impianti pilota, il travaso avviene con volumi ridotti ma con fluidi spesso molto pericolosi. Le pompe da fusto in PVDF con motore a velocità variabile permettono un controllo preciso anche a portate basse.
Industria farmaceutica
Il trasferimento di solventi e reagenti puri richiede pompe che non contaminino il fluido. Le pompe a trascinamento magnetico serie HTM in PVDF sono lo standard per queste applicazioni, garantendo zero contaminazione e zero perdite.
La soluzione Nuova Darimpianti per il travaso
Nuova Darimpianti offre un ventaglio completo di soluzioni per il travaso di fluidi corrosivi, tutte basate sulla lavorazione dal massello CNC per la massima affidabilità.
Le pompe centrifughe orizzontali PMC-1 e PMC-2 sono ideali per trasferimenti da serbatoi e cisternette con portate e prevalenze elevate. Entrambe sono disponibili con tenuta singola per fluidi standard o con doppia tenuta flussata per fluidi pericolosi.
Le pompe a trascinamento magnetico HTM sono la scelta per fluidi altamente pericolosi dove zero perdite è un requisito non negoziabile.
Le pompe verticali VSK e VGA sono perfette per l’aspirazione diretta da vasche e serbatoi aperti, eliminando la necessità di adescamento.
I materiali disponibili variano secondo la serie (PP, PVC, PVDF, PE-HD): ad esempio la HTM è realizzata in PP o PVDF. Per ambienti ATEX il nostro ufficio tecnico indica la motorizzazione adatta.
Domande frequenti
Quale pompa serve per travaso di acido solforico da fusti?
Per acido solforico diluito (fino al 50%), una pompa da fusto in PP è sufficiente. Per acido solforico concentrato (70-98%), è necessario il PVDF. Per trasferimenti da cisternette IBC o volumi maggiori, una pompa centrifuga orizzontale PMC è la soluzione più efficiente; per l’acido concentrato, dove serve il PVDF, si può scegliere la pompa a trascinamento magnetico HTM in PVDF.
Le pompe da travaso possono funzionare con fluidi viscosi?
Le pompe centrifughe funzionano bene con fluidi a bassa e media viscosità. Per fluidi più viscosi (oli pesanti, resine, paste), le pompe pneumatiche a membrana sono più adatte. La maggior parte degli acidi e delle basi industriali ha viscosità molto bassa e non pone problemi.
È sicuro usare una pompa da travaso in zona ATEX?
Sì, a condizione che il motore sia certificato ATEX o che si utilizzi un azionamento pneumatico. Il nostro ufficio tecnico vi indica la motorizzazione adatta alla zona di installazione.
Ogni quanto va ispezionata una pompa da travaso per acidi?
Le guarnizioni e le parti a contatto con il fluido devono essere ispezionate periodicamente, e più spesso in caso di utilizzo intensivo con acidi concentrati. Il corpo pompa lavorato dal massello CNC ha una durata significativamente superiore rispetto ai componenti stampati, richiedendo sostituzioni meno frequenti.
Posso usare la stessa pompa per acidi e basi diversi?
È tecnicamente possibile se il materiale è compatibile con tutti i fluidi (ad esempio, una pompa in PVDF può gestire sia acidi che basi diluite). Tuttavia, per evitare contaminazione incrociata tra fluidi incompatibili, è buona pratica dedicare una pompa a ciascun tipo di fluido o eseguire un lavaggio approfondito tra un utilizzo e l’altro.
Il travaso sicuro è un investimento, non un costo
Un sistema di travaso correttamente progettato protegge gli operatori, rispetta la normativa, previene sversamenti e garantisce la qualità del prodotto. Il costo di una pompa da travaso in materiale adeguato è una frazione del costo di un infortunio chimico, di una bonifica ambientale o di un lotto di produzione contaminato.
Nuova Darimpianti progetta e produce pompe per il trasferimento di fluidi corrosivi in PP, PVC e PVDF, tutte lavorate dal massello CNC. Dalla piccola pompa per il travaso da fusti alla pompa centrifuga per il rifornimento di serbatoi di stoccaggio, ogni soluzione è dimensionata sulle esigenze specifiche dell’impianto.
Hai bisogno di una soluzione per il travaso sicuro di acidi, basi o solventi nel tuo impianto? Contatta i nostri tecnici per una consulenza personalizzata.
by nuovadarimpianti | 14-07-2026 | Agitatori
L’industria galvanica è uno degli ambienti più aggressivi per qualsiasi componente meccanico immerso nelle vasche di trattamento. Soluzioni di acido cromico a 60°C, bagni di nichelatura a pH controllato, soluzioni di decapaggio con acido cloridrico e fluoridrico, bagni alcalini sgrassanti ad alta temperatura: ogni vasca presenta una combinazione diversa di aggressività chimica, temperatura e requisiti di miscelazione.
Un agitatore inadeguato in una vasca galvanica non si limita a funzionare male — compromette la qualità del deposito elettrolitico. Una miscelazione insufficiente provoca disuniformità nella distribuzione ionica, zone fredde o calde nella vasca, accumulo di ioni metallici contaminanti vicino al catodo e difetti superficiali sul pezzo trattato (porosità, bruciature, distacco del rivestimento).
Questa guida analizza i requisiti specifici dell’agitazione nelle diverse fasi del trattamento galvanico e spiega come scegliere l’agitatore corretto per ogni tipo di bagno.
Perché l’agitazione è critica nei processi galvanici
In un bagno galvanico, il deposito metallico avviene per riduzione elettrochimica degli ioni metallici sulla superficie del catodo (il pezzo da rivestire). La qualità del deposito dipende direttamente da tre fattori che l’agitazione controlla.
Distribuzione uniforme degli ioni
Durante la deposizione, gli ioni metallici vengono consumati in prossimità del catodo, creando una zona impoverita (strato limite diffusivo). Se la soluzione non viene adeguatamente agitata, la concentrazione ionica vicino al pezzo scende sotto il livello critico e il deposito diventa poroso, ruvido o disuniforme. L’agitazione rinnova costantemente lo strato limite, mantenendo una concentrazione ionica uniforme su tutta la superficie del pezzo.
Uniformità di temperatura
Molti bagni galvanici operano a temperatura controllata: la cromatura a 50-60°C, la nichelatura a 45-55°C, lo zinco alcalino a 25-35°C. Le resistenze di riscaldamento o le serpentine creano gradienti termici che, senza agitazione, possono raggiungere 5-10°C tra zone diverse della vasca. Questa disuniformità causa differenze di spessore del deposito, difetti estetici e variazioni nelle proprietà meccaniche del rivestimento. L’agitatore mantiene la temperatura uniforme entro ±1-2°C.
Rimozione di bolle di gas
Durante l’elettrolisi si sviluppa idrogeno gassoso al catodo. Se le bollicine di idrogeno aderiscono alla superficie del pezzo, impediscono il deposito metallico in quei punti, creando porosità (pitting). L’agitazione favorisce il distacco e l’allontanamento delle bolle, migliorando la qualità superficiale del deposito.
L’effetto sull’efficienza catodica
L’agitazione ha un impatto diretto sull’efficienza del processo. In un bagno di cromatura, l’efficienza catodica con agitazione raggiunge il 70-90%, mentre senza agitazione scende al 50-60%. Questo significa che a parità di tempo di trattamento, il pezzo agitato riceve uno spessore di deposito significativamente maggiore e più uniforme.
I bagni galvanici: requisiti specifici per ogni tipo di trattamento
Ogni fase del ciclo galvanico ha esigenze di agitazione diverse. Vediamo le principali.
Sgrassatura alcalina
La sgrassatura è la prima fase del ciclo e utilizza soluzioni fortemente alcaline (NaOH 30-50 g/l, carbonati, fosfati, tensioattivi) a temperature di 50-80°C. L’agitazione deve essere vigorosa per favorire il distacco dei contaminanti organici dalla superficie del pezzo, mantenere i tensioattivi in emulsione e garantire una pulizia uniforme su tutta la superficie.
Per questa fase, un agitatore veloce della serie EV con girante elica tripala in PP è la scelta standard. La velocità elevata genera la turbolenza necessaria a “strappare” i residui oleosi dalla superficie metallica.
Decapaggio acido
Il decapaggio rimuove ossidi e calamina dalla superficie mediante immersione in acidi forti: acido cloridrico 10-20% (il più comune), acido solforico 10-25% o miscele acido cloridrico/fluoridrico per acciai inox.
L’agitazione deve essere moderata: sufficiente a mantenere una concentrazione acida uniforme e a rimuovere i prodotti di reazione (sali metallici) dalla superficie, ma non così violenta da provocare un’eccessiva asportazione di metallo base. La serie EVR con girante a pale inclinate a velocità bassa (50-150 rpm) è ideale: genera ricircolo senza turbolenza eccessiva.
Per bagni con acido fluoridrico, il materiale deve essere PVDF. Per acido cloridrico e solforico diluiti, il PP è adeguato.
Bagno di zinco alcalino
La zincatura alcalina utilizza soluzioni di zincato di sodio in ambiente fortemente basico (NaOH 80-140 g/l) a temperatura ambiente o leggermente riscaldata (25-35°C). L’agitazione deve essere dolce e uniforme per evitare turbolenze localizzate che causerebbero depositi non uniformi.
Un agitatore lento della serie EVR o KVRL a 30-80 rpm con girante a pale in PP è perfetto. Il PP resiste eccellentemente alla soda caustica anche concentrata — una delle poche applicazioni dove il PP è superiore al PVDF.
Bagno di nichel (Watts)
Il bagno di Watts (solfato di nichel, cloruro di nichel, acido borico) opera a 45-55°C e pH 3,5-4,5. L’agitazione deve essere uniforme e a bassa turbolenza per evitare l’incorporazione di aria e garantire un deposito brillante e privo di pitting.
La serie EVR a 40-100 rpm con girante in PP è la configurazione tipica. Per bagni al nichel chimico (electroless) che operano a 85-90°C con pH più aggressivi, il PVDF offre maggiore sicurezza.
Bagno di cromatura
La cromatura è il processo galvanico più critico dal punto di vista dell’agitazione e dei materiali. Il bagno contiene acido cromico (CrO₃ 200-400 g/l) e acido solforico come catalizzatore, a temperature di 50-60°C.
L’acido cromico è un forte ossidante che attacca il PP e il PVC. Il PVDF è l’unico materiale termoplastico adeguato per agitatori immersi in bagni di cromatura.
L’agitazione deve essere moderata e uniforme: sufficiente a mantenere la temperatura omogenea e la distribuzione ionica costante, ma senza eccesso di turbolenza che favorirebbe l’evaporazione dei composti di cromo (un problema ambientale e di salute). La serie EVR o KVRL con girante in PVDF a 30-60 rpm è la configurazione ottimale.
Bagno di rame acido
La ramatura acida (solfato di rame in acido solforico) opera a temperatura ambiente con concentrazioni di H₂SO₄ del 5-10%. L’agitazione deve essere vigorosa vicino ai catodi per uniformare la distribuzione ionica, specialmente su pezzi con geometrie complesse (fori, recessi, angoli).
La serie EV con girante in PP a velocità media-alta (300-800 rpm) offre il flusso turbolento necessario. Per impianti con vasche grandi, agitatori laterali della serie LVO possono essere preferibili.
Risciacquo e lavaggio
Le vasche di risciacquo tra una fase e l’altra richiedono un’agitazione vigorosa per rimuovere rapidamente i trascinamenti chimici dalla superficie del pezzo. Serie EV veloce in PP, con possibilità di installazione multipla per vasche grandi.
Configurazioni di installazione per vasche galvaniche
Le vasche galvaniche hanno geometrie specifiche (tipicamente rettangolari, lunghe e strette) che richiedono soluzioni di installazione particolari.
Installazione dall’alto (top-entry)
L’installazione dall’alto è la più comune per vasche piccole e medie. L’agitatore viene montato sul bordo della vasca con un supporto a staffa. L’albero scende verticalmente nella soluzione con la girante posizionata nel terzo inferiore della vasca.
Per le vasche galvaniche, Nuova Darimpianti offre le serie EVL e EVRL con albero allungato, progettate specificamente per raggiungere il fondo di vasche profonde senza richiedere guide intermedie.
Installazione laterale
Per vasche lunghe dove un singolo agitatore dall’alto non garantisce uniformità su tutta la lunghezza, l’installazione laterale (serie LVO o LRO) genera un flusso elicoidale che coinvolge l’intero volume. Questa configurazione è particolarmente efficace per linee galvaniche con vasche da 2-5 metri di lunghezza.
Installazione multipla
Per vasche molto grandi o per processi che richiedono un’agitazione particolarmente uniforme, è possibile installare più agitatori sulla stessa vasca, distribuiti uniformemente lungo la lunghezza. In questo caso è importante che le giranti generino flussi complementari (non contrapposti) per evitare zone di turbolenza eccessiva o zone morte.
La resistenza ai fumi: un aspetto spesso trascurato
Nelle vasche galvaniche calde, la zona immediatamente sopra il livello del liquido è esposta a fumi e vapori acidi concentrati. L’albero dell’agitatore attraversa questa zona e subisce un attacco chimico diverso e spesso più aggressivo di quello nella soluzione.
I fumi di acido cromico, ad esempio, attaccano il PP anche quando la soluzione sottostante non lo farebbe (perché i fumi sono più concentrati e ossidanti). Per questo motivo, in vasche di cromatura è consigliabile utilizzare il PVDF anche per la parte emersa dell’albero, oppure prevedere un manicotto protettivo nella zona di interfaccia liquido-vapore.
Manutenzione degli agitatori in ambiente galvanico
L’ambiente galvanico è particolarmente aggressivo per la manutenzione. Ecco le pratiche raccomandate.
La girante e l’albero devono essere ispezionati visivamente ogni 3-6 mesi per individuare segni di attacco chimico (sbiancamento, rugosità superficiale, rigonfiamento). La concentrazione e la temperatura del bagno devono essere monitorate costantemente: una deriva della concentrazione può spostare il fluido fuori dalla zona di compatibilità del materiale. I cuscinetti e le tenute (nelle versioni con riduttore) devono essere protetti dai vapori acidi con soffietti o manicotti.
Grazie alla lavorazione dal massello CNC, i componenti Nuova Darimpianti non presentano tensioni interne che potrebbero accelerare il degrado chimico: questo si traduce in una durata superiore rispetto ai componenti stampati, specialmente in ambienti ciclici (vasche che vengono scaldate/raffreddate quotidianamente).
Domande frequenti
Quale velocità di agitazione serve per una vasca galvanica?
Dipende dal tipo di bagno. Per cromatura e nichelatura, velocità basse (30-100 rpm) con giranti a pale sono ideali per evitare turbolenza eccessiva. Per sgrassatura e risciacquo, velocità più alte (300-800 rpm) con giranti elica favoriscono la pulizia meccanica. Il principio guida è: bagni di deposizione → bassa velocità; bagni di preparazione → alta velocità.
Posso usare l’aria compressa al posto dell’agitatore meccanico?
L’agitazione ad aria compressa è un’alternativa tradizionale, ma presenta svantaggi: introduce ossigeno nel bagno (problematico per molti processi), crea nebbie acide sopra la vasca, non permette un controllo preciso dell’intensità di miscelazione e ha un’efficienza energetica inferiore. L’agitatore meccanico offre un controllo più preciso e una migliore efficienza, ed è preferito negli impianti moderni.
Quale materiale devo usare per un agitatore in vasca di cromatura?
Il PVDF è l’unico materiale termoplastico adeguato per bagni di cromatura. L’acido cromico è un forte ossidante che attacca sia il PP che il PVC. Il PVDF resiste all’acido cromico a tutte le concentrazioni e temperature di esercizio della cromatura (50-60°C).
L’agitatore può danneggiare i pezzi nella vasca?
Se la girante è troppo vicina ai pezzi appesi al telaio catodico, il flusso eccessivo può causare depositi disuniformi sui bordi esposti (effetto “dog bone”). La girante va posizionata ad almeno 15-20 cm dai pezzi, nel terzo inferiore della vasca, dove genera circolazione senza investire direttamente la superficie dei catodi.
Nuova Darimpianti fornisce agitatori per linee galvaniche complete?
Sì. Nuova Darimpianti progetta soluzioni di agitazione per l’intera linea galvanica: sgrassatura, decapaggio, bagni di deposito, risciacqui e trattamenti post-deposito. Ogni vasca viene analizzata individualmente per dimensione, fluido, temperatura e obiettivo di processo, con selezione personalizzata di serie, materiale e velocità.
L’agitatore giusto per ogni fase del ciclo galvanico
La qualità di un trattamento galvanico dipende da molti fattori, ma l’agitazione è uno di quelli troppo spesso sottovalutati. Un agitatore correttamente dimensionato e costruito con il materiale adatto migliora l’uniformità del deposito, riduce gli scarti, aumenta l’efficienza catodica e prolunga la vita del bagno.
Nuova Darimpianti produce agitatori veloci (serie EV, EVK, EVL, KVL) e lenti (serie EVR, EVRK, EVRL, KVRL) in PP, PVC e PVDF specificamente progettati per l’industria galvanica e del trattamento superficiale. Ogni componente è lavorato dal massello CNC per garantire la massima resistenza chimica e durata anche nei bagni più aggressivi.
Stai progettando una nuova linea galvanica o vuoi migliorare l’agitazione in vasche esistenti? Contatta l’ufficio tecnico Nuova Darimpianti per una consulenza personalizzata.
by nuovadarimpianti | 24-05-2026 | Agitatori, Pompe
Come Scegliere il Materiale Giusto per Pompe e Agitatori
PP vs PVC vs PVDF: Come Scegliere il Materiale Giusto per Pompe e Agitatori
In un impianto chimico, la scelta del materiale non è una decisione secondaria — è la decisione che determina se la pompa o l’agitatore durerà anni oppure settimane. Un corpo pompa in polipropilene esposto ad acido nitrico concentrato si degrada in poche ore. Una girante in PVC utilizzata oltre 60°C si deforma sotto carico. Un investimento in PVDF dove basterebbe il PP è un costo inutile.
Ogni materiale termoplastico ha un campo di applicazione preciso, definito dalla combinazione di tre fattori: il tipo di agente chimico, la sua concentrazione e la temperatura operativa. Questa guida tecnica analizza in profondità le proprietà, i limiti e le applicazioni ideali dei tre principali polimeri utilizzati nella costruzione di pompe e agitatori per ambienti corrosivi: polipropilene (PP), cloruro di polivinile (PVC) e polivinilidene fluoruro (PVDF).
La struttura molecolare: perché materiali diversi resistono a sostanze diverse
Per comprendere le differenze di resistenza chimica tra PP, PVC e PVDF è utile partire dalla loro struttura molecolare, perché è la chimica del polimero che determina la sua vulnerabilità agli attacchi chimici.
Polipropilene (PP)
Il polipropilene è un polimero a catena idrocarburica con gruppi metilici laterali. La sua struttura è composta esclusivamente da carbonio e idrogeno, il che gli conferisce un’eccellente resistenza alle soluzioni acquose di acidi e basi, ma una scarsa resistenza ai solventi organici (che “sciolgono” le catene idrocarburiche simili) e agli agenti ossidanti forti (che rompono i legami C-H).
PVC (Cloruro di polivinile)
Il PVC sostituisce un atomo di idrogeno con un atomo di cloro in ogni unità ripetitiva. Il cloro conferisce al polimero una maggiore rigidità e una buona resistenza chimica a molti acidi e basi. Tuttavia, la presenza di cloro rende il PVC sensibile alla degradazione termica: sopra i 60°C il materiale inizia a perdere stabilità dimensionale e sopra i 70°C il degrado diventa rapido.
PVDF (Polivinilidene fluoruro)
Il PVDF sostituisce due atomi di idrogeno con due atomi di fluoro in ogni unità ripetitiva. Il legame carbonio-fluoro è uno dei più forti in chimica organica (energia di legame ~485 kJ/mol contro ~413 kJ/mol del legame C-H). Questa stabilità estrema del legame C-F è il motivo per cui il PVDF resiste ad acidi concentrati, a molti solventi aggressivi e a temperature elevate dove PP e PVC cedono.
Comprendere questa gerarchia molecolare spiega perché il PVDF costa di più: non è un semplice “upgrade” del PP, ma un materiale con una chimica fondamentalmente diversa e superiore in termini di inerzia chimica.
Polipropilene (PP): il cavallo di battaglia dell’industria chimica
Il polipropilene è il materiale termoplastico più diffuso nella costruzione di pompe e agitatori per fluidi corrosivi. Il motivo è semplice: offre un ottimo rapporto tra resistenza chimica e costo, coprendo la maggior parte delle applicazioni industriali standard.
Resistenza chimica del PP
Il polipropilene resiste in modo eccellente ad acidi inorganici diluiti (solforico fino al 70%, cloridrico fino al 30%, fosforico a tutte le concentrazioni), basi forti (idrossido di sodio e potassio a tutte le concentrazioni e temperature fino a 80°C), soluzioni saline (cloruri, solfati, nitrati), alcoli (metanolo, etanolo, isopropanolo) e acqua deionizzata e ultra-pura.
Limiti del PP
Il polipropilene non resiste ad acidi ossidanti forti come l’acido nitrico concentrato (>50%) e l’acido cromico (oltre il 20% circa o a caldo), agenti ossidanti come acqua ossigenata concentrata (>30%) e ipoclorito ad alta concentrazione, solventi organici clorurati (diclorometano, cloroformio, tricloroetilene), idrocarburi aromatici (benzene, toluene, xilene) e alogeni liberi (cloro gassoso, bromo).
Proprietà meccaniche e termiche
La temperatura operativa massima del PP è di 80-90°C (a seconda del grado e dello stress meccanico). Il PP ha una buona resistenza all’impatto a temperatura ambiente ma diventa fragile sotto 0°C. La densità è di 0,90-0,91 g/cm³ (il più leggero tra i tre polimeri), il che rende i componenti facili da maneggiare.
Lavorabilità CNC
Il polipropilene è un materiale eccellente per la lavorazione dal massello. Si taglia facilmente, produce trucioli netti e non richiede lubrificazione durante la lavorazione. Le tolleranze raggiungibili sono eccellenti. Nuova Darimpianti utilizza il PP come materiale standard per corpi pompa, giranti e alberi agitatore lavorati su centri CNC a 3 e 5 assi.
Quando scegliere il PP
Il PP è la scelta corretta per acidi e basi diluiti a temperature moderate (< 80°C), vasche galvaniche con soluzioni standard, impianti di trattamento acque con reagenti non ossidanti, soluzioni di lavaggio e neutralizzazione e tutte le applicazioni dove il costo del materiale è un fattore determinante.
PVC: lo specialista delle basse temperature
Il PVC occupa una nicchia specifica: offre prestazioni comparabili al PP a temperatura ambiente, con un vantaggio distintivo nella resistenza all’ipoclorito di sodio e una rigidità superiore che lo rende ideale per componenti strutturali.
Resistenza chimica del PVC
Il PVC resiste in modo eccellente ad acidi inorganici diluiti e medi (solforico fino al 50%, cloridrico fino al 35%), ipoclorito di sodio a tutte le concentrazioni di uso industriale (è il materiale preferito per NaClO), basi diluite e medie, soluzioni saline e acqua di mare, e oli minerali e grassi.
Limiti del PVC
Il PVC non resiste a temperature superiori a 60°C (la temperatura è il suo limite principale), solventi organici (acetone, MEK, THF che lo sciolgono), idrocarburi clorurati, acidi concentrati a temperature anche moderate e ammine e ammoniaca concentrata.
Proprietà meccaniche e termiche
La temperatura operativa massima è di soli 60°C, un limite significativo per molti processi industriali. Tuttavia, il PVC ha una rigidità superiore a PP e PE-HD a temperatura ambiente, una buona resistenza alla fiamma (autoestinguente grazie al contenuto di cloro) e una densità di 1,35-1,45 g/cm³.
Quando scegliere il PVC
Il PVC è la scelta corretta per circuiti di dosaggio e stoccaggio di ipoclorito di sodio, impianti di trattamento acque potabili (dove l’NaClO è il disinfettante standard), scrubber per l’abbattimento fumi acidi a temperatura ambiente, vasche e serbatoi per soluzioni acide diluite in ambiente non riscaldato e applicazioni dove la rigidità del materiale è importante.
PVDF: la resistenza chimica senza compromessi
Il PVDF è il materiale premium per pompe e agitatori destinati alle applicazioni più aggressive. Il suo costo è 3-5 volte superiore al PP, ma in molte applicazioni è l’unica opzione tecnicamente valida.
Resistenza chimica del PVDF
Il PVDF resiste in modo eccellente ad acidi inorganici forti a qualsiasi concentrazione (solforico fino al 98%, cloridrico a qualsiasi concentrazione, nitrico fino al 65% a temperatura moderata, fino a circa 40°C), acidi organici (acetico, formico, ossalico), alogeni e acidi alogenati (acido fluoridrico, cloro gassoso umido, bromo), perossido di idrogeno a concentrazioni moderate, idrocarburi aromatici e molti solventi clorurati (dove PP e PVC si rigonfiano) e miscele acide aggressive usate nella produzione di semiconduttori.
Limiti del PVDF
Il PVDF non resiste a basi forti concentrate (NaOH > 30% a temperature elevate — questa è la differenza critica con PP che invece resiste), ammine alifatiche (trietilammina, dietilammina), chetoni (acetone, MEK), acido solforico fumante (oleum), alcuni solventi fortemente basici (DMF, DMSO in condizioni aggressive) e acido nitrico concentrato (oltre il 50%) sopra i 40°C circa, dove la resistenza diventa solo parziale.
La scarsa resistenza alle basi forti è un aspetto spesso sottovalutato: per applicazioni con soda caustica concentrata a caldo, il PP è più sicuro del PVDF.
Proprietà meccaniche e termiche
La temperatura operativa massima è di 100-120°C (significativamente superiore a PP e PVC), con un’eccellente stabilità dimensionale sotto carico anche a temperature elevate. La densità è di 1,75-1,78 g/cm³ (il più pesante dei tre) e la resistenza meccanica è superiore a PP e PVC in tutto il range di temperatura.
Quando scegliere il PVDF
Il PVDF è la scelta obbligata per acidi concentrati a temperature elevate (>50°C), acido fluoridrico a qualsiasi concentrazione, applicazioni dove sono presenti agenti ossidanti forti, industria dei semiconduttori (requisiti di purezza estrema), processi farmaceutici con solventi aggressivi, pompe a trascinamento magnetico per fluidi altamente pericolosi e tutte le applicazioni dove la sicurezza non ammette compromessi.
Gli altri materiali: PE-HD e Ebanite
Oltre ai tre materiali principali, Nuova Darimpianti utilizza altri due polimeri per applicazioni specifiche.
PE-HD (Polietilene ad alta densità)
Il PE-HD ha una resistenza chimica molto simile al PP, ma offre una migliore resistenza allo stress cracking ambientale e una maggiore flessibilità a basse temperature. È la scelta preferita per applicazioni con acido fluoridrico diluito (dove il PP può presentare problemi di stress cracking) e per installazioni all’aperto in climi freddi.
Il limite principale del PE-HD è la bassa temperatura massima operativa (60-70°C) e la minore rigidità rispetto al PP, che ne limita l’uso in componenti sotto pressione.
Ebanite
L’Ebanite è una gomma naturale vulcanizzata ad alto contenuto di zolfo, con una resistenza chimica eccellente ad acido cloridrico a tutte le concentrazioni, acido fluoridrico e soluzioni saline aggressive. Viene utilizzata come rivestimento interno di pompe e serbatoi in applicazioni dove la combinazione di resistenza chimica e resilienza meccanica è critica.
Tabella di compatibilità chimica: i casi più comuni
La tabella seguente riassume la compatibilità dei tre materiali principali con i reagenti chimici più utilizzati nell’industria. La classificazione utilizza tre livelli: R (resistente — uso continuativo sicuro), PR (parzialmente resistente — verificare concentrazione e temperatura), NR (non resistente — non utilizzare).
| Agente chimico | Conc. | Temp. | PP | PVC | PVDF |
|---|
| Acido solforico | <70% | 60°C | R | R | R |
| Acido solforico | 70-98% | 60°C | NR | NR | R |
| Acido solforico | 96% | 80°C | NR | NR | R |
| Acido cloridrico | <30% | 60°C | R | R | R |
| Acido cloridrico | 37% (conc.) | 60°C | PR | PR | R |
| Acido nitrico | <30% | 40°C | PR | PR | R |
| Acido nitrico | >50% | ≤40°C | NR | NR | R |
| Acido fluoridrico | <50% | 40°C | PR | NR | R |
| Acido fluoridrico | qualsiasi | 60°C | NR | NR | R |
| Ipoclorito di sodio | <15% | 40°C | R | R | R |
| Ipoclorito di sodio | concentrato | 40°C | PR | R | PR |
| Idrossido di sodio (NaOH) | <50% | 80°C | R | PR | PR |
| Idrossido di sodio (NaOH) | >50% | 80°C | R | NR | PR |
| Perossido di idrogeno | <30% | 40°C | PR | PR | R |
| Perossido di idrogeno | >30% | 40°C | NR | NR | R |
| Acido cromico | ≤20% | 20°C | PR | PR | R |
| Cloruro ferrico | qualsiasi | 60°C | R | R | R |
| Acetone | puro | 20°C | PR | NR | NR |
| Metanolo | puro | 40°C | R | PR | R |
| Cloroformio | puro | 20°C | NR | NR | PR |
Nota importante: questa tabella è una guida orientativa. La resistenza chimica dipende dalla combinazione specifica di concentrazione, temperatura, durata dell’esposizione e stress meccanico. Per applicazioni critiche, consultare sempre le tabelle complete del produttore e richiedere un test di compatibilità.

Il metodo di fabbricazione: perché la lavorazione dal massello fa la differenza
La scelta del materiale è condizione necessaria ma non sufficiente per una pompa o un agitatore affidabile. Il metodo con cui il materiale viene trasformato nel componente finito influenza significativamente le sue prestazioni.
I limiti dello stampaggio
La maggior parte dei produttori di pompe e agitatori in plastica utilizza lo stampaggio a iniezione o il roto-stampaggio. Questi processi hanno vantaggi economici per grandi volumi, ma introducono potenziali problemi: le tensioni interne residue generate dal raffreddamento non uniforme possono causare fessurazione sotto stress chimico (Environmental Stress Cracking), gli spessori non uniformi creano punti deboli dove il materiale cede prima, e le linee di giunzione (weld lines) nel materiale stampato sono zone a resistenza ridotta.
Il vantaggio della lavorazione dal massello CNC
Nuova Darimpianti produce tutti i componenti critici (corpi pompa, giranti, alberi agitatore, bicchieri di contenimento) mediante lavorazione dal massello su centri di lavoro CNC a 3 e 5 assi. Questo significa che ogni pezzo viene ricavato da una barra o una lastra piena di materiale estruso, che per definizione è privo di tensioni termiche da stampaggio.
I vantaggi sono l’assenza totale di tensioni interne residue (il fattore principale nello stress cracking), il controllo preciso degli spessori (±0,1 mm su tutte le superfici), l’assenza di linee di giunzione e punti deboli, la possibilità di ottimizzare la geometria senza i vincoli dello stampo e la tracciabilità completa del lotto di materiale utilizzato.
In applicazioni con acidi concentrati a temperatura elevata, dove il materiale è sollecitato chimicamente e meccanicamente al massimo livello, la differenza tra un pezzo stampato e uno lavorato dal massello può significare anni di vita utile aggiuntivi.
Come scegliere: l’albero decisionale pratico
Per semplificare la selezione, ecco un percorso logico in quattro domande.
Domanda 1: Il fluido è un acido ossidante forte (nitrico, cromico) o un solvente organico? Se è un acido ossidante forte concentrato → PVDF (con l’acido nitrico oltre il 50% la piena resistenza arriva fino a circa 40°C; l’acido cromico diluito, fino al 20% circa e a temperatura moderata, è tollerato parzialmente anche da PP e PVC). Se è un solvente organico → verifica caso per caso: il PVDF è adatto ad aromatici e clorurati, ma non a chetoni (acetone, MEK), ammine e DMF. Se no → procedi alla domanda 2.
Domanda 2: La temperatura operativa supera 60°C? Se sì → escludi il PVC, scegli tra PP (fino a 80-90°C) e PVDF (fino a 100-120°C). Se no → procedi alla domanda 3.
Domanda 3: Il fluido è ipoclorito di sodio? Se sì → PVC è la scelta preferita. Se no → procedi alla domanda 4.
Domanda 4: L’acido è concentrato (>70% solforico, >37% cloridrico, qualsiasi concentrazione di HF)? Se sì → PVDF. Se no → PP (la scelta economica per la maggior parte delle applicazioni standard).
Questo schema decisionale copre circa l’80% delle applicazioni. Per i casi rimanenti (miscele multi-componente, condizioni cicliche, presenza simultanea di più agenti aggressivi) è necessaria un’analisi specifica che tenga conto di tutti i fattori.
Per approfondimenti sulle pompe in cui questi materiali vengono utilizzati, vedi serie HTM, serie PMC e la categoria pompe verticali. Per gli agitatori, vedi serie EV e serie EVR.
Il PVDF è sempre migliore del PP?
No. Il PVDF ha una resistenza chimica superiore nella maggior parte dei casi, ma il PP resiste meglio alle basi forti concentrate (NaOH > 30% a caldo), e il PVDF viene attaccato da chetoni (acetone, MEK) e ammine. Inoltre, il costo del PVDF è 3-5 volte superiore al PP: usarlo dove il PP è perfettamente adeguato è uno spreco economico. La scelta corretta dipende sempre dal fluido specifico, dalla concentrazione e dalla temperatura.
Posso usare il PVC per acido solforico?
Sì, ma solo per soluzioni diluite (fino al 50%) a temperatura ambiente (massimo 60°C). Per concentrazioni superiori o temperature elevate, il PVC non è adatto. Per acido solforico concentrato, solo il PVDF offre una resistenza adeguata.
Come faccio a sapere se il mio fluido è compatibile con un determinato materiale?
Il primo passo è consultare le tabelle di compatibilità chimica del produttore. Tuttavia, queste tabelle si riferiscono a condizioni standard. Per applicazioni critiche (alte temperature, alte concentrazioni, miscele, cicli termici), è consigliabile richiedere un test di immersione sul materiale specifico nelle condizioni operative reali.
Perché Nuova Darimpianti non usa il PTFE (Teflon)?
Il PTFE ha una resistenza chimica praticamente universale, ma non è lavorabile dal massello come i termoplastici. Il PTFE non può essere fuso e iniettato come PP o PVDF: viene sinterizzato da polvere, un processo che limita le geometrie realizzabili. Nuova Darimpianti utilizza il PVDF perché offre una resistenza chimica quasi comparabile al PTFE ma con una lavorabilità CNC eccellente, permettendo la produzione di geometrie complesse come corpi pompa e giranti.
Il materiale dell'O-ring è importante quanto quello del corpo pompa?
Assolutamente sì. Una pompa con corpo in PVDF ma O-ring in materiale incompatibile perderà comunque. Le guarnizioni devono essere selezionate con la stessa attenzione del corpo pompa. Nuova Darimpianti utilizza guarnizioni in FPM (Viton), EPDM o PTFE a seconda del fluido di processo.
Il materiale giusto per ogni applicazione
La scelta del materiale per pompe e agitatori in ambienti corrosivi non è una questione di “migliore” o “peggiore” in assoluto, ma di adeguatezza alla specifica applicazione. Il PP copre la maggior parte delle esigenze industriali standard a un costo accessibile. Il PVC eccelle con l’ipoclorito e le applicazioni a bassa temperatura. Il PVDF è insostituibile dove servono resistenza chimica estrema e temperature elevate.
Nuova Darimpianti produce pompe centrifughe (serie PMC, HTM), pompe verticali (serie VSK, VGA, VL) e agitatori (serie EV, EVR, KVL, KVRL) nei materiali previsti per ciascuna serie tra PP, PVC e PVDF (ad esempio la HTM in PP e PVDF), oltre a PE-HD e Ebanite per applicazioni specifiche. Ogni componente è lavorato dal massello CNC per garantire la massima affidabilità e durata.
Articoli correlati nel cluster: Pompe per Acidi Corrosivi, Pompe a Trascinamento Magnetico, Come Scegliere un Agitatore Industriale.