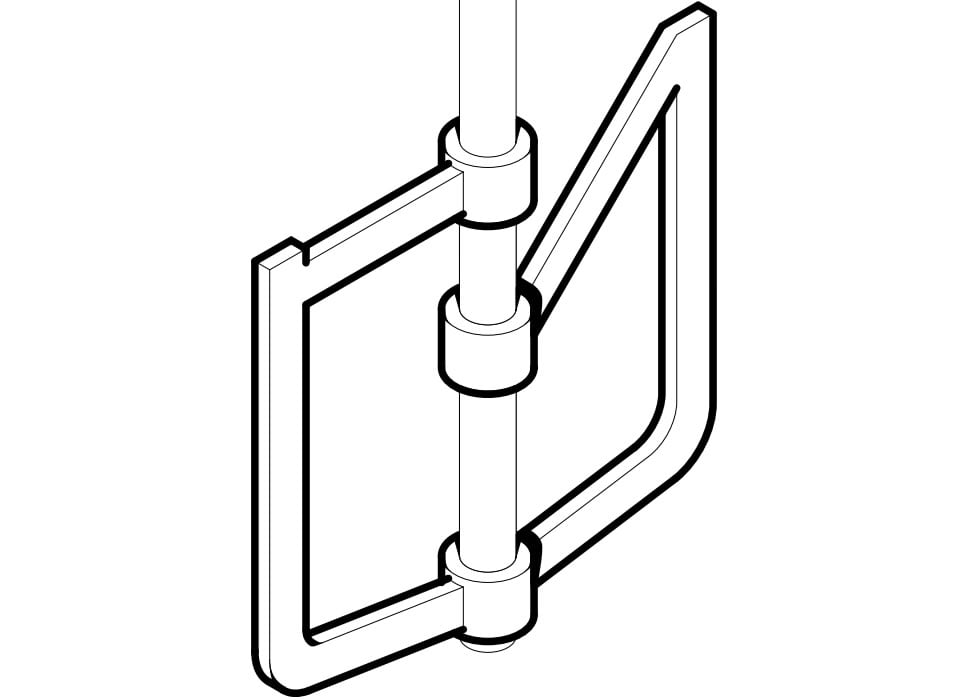
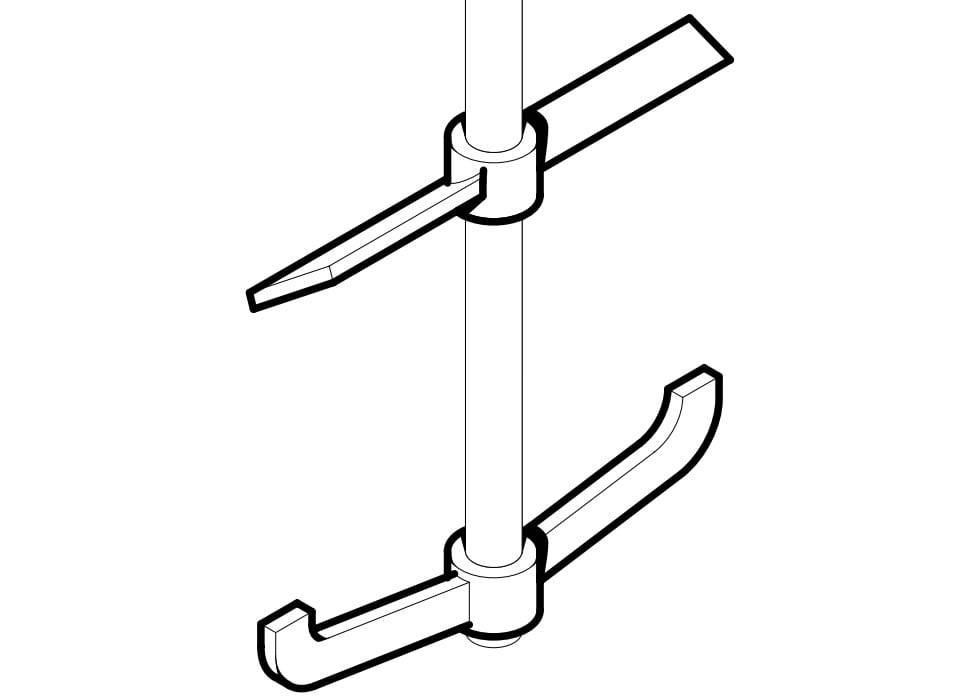
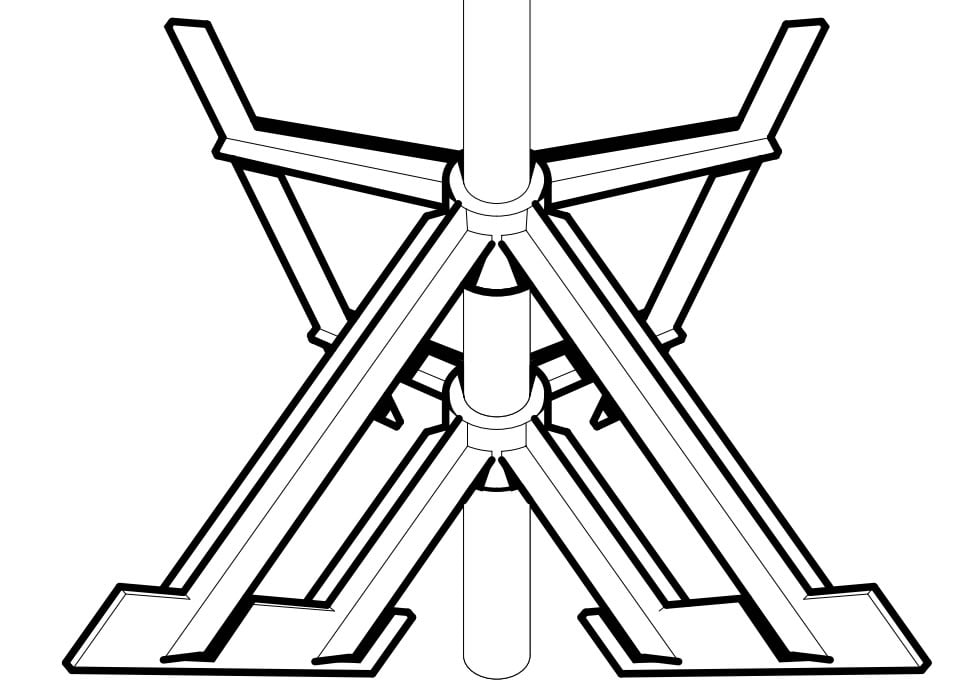
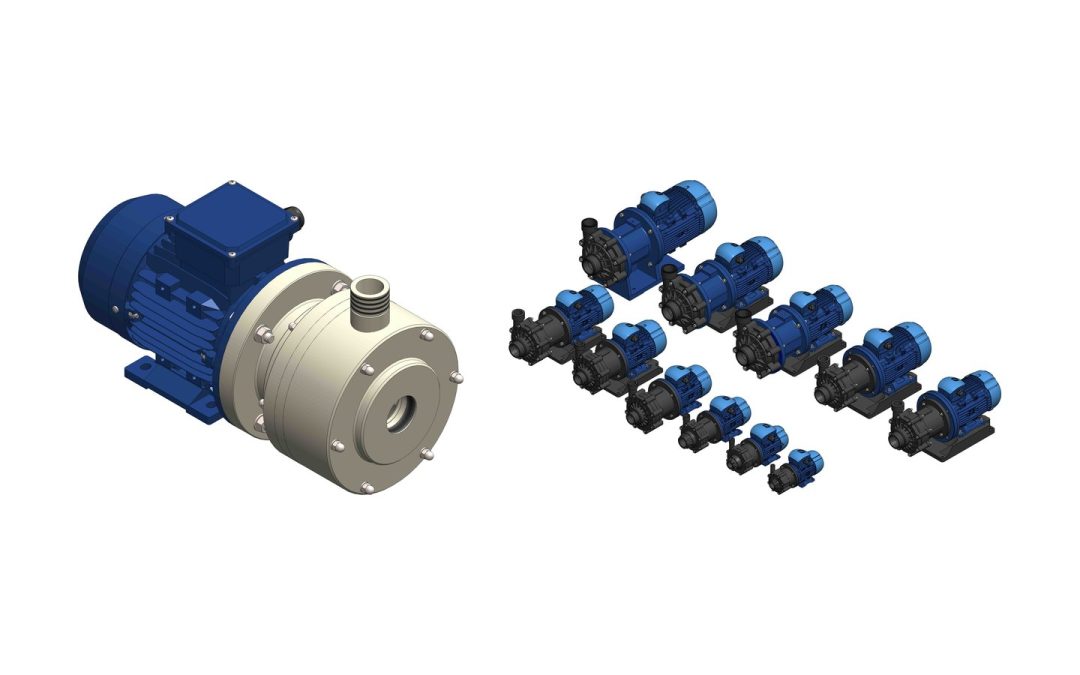
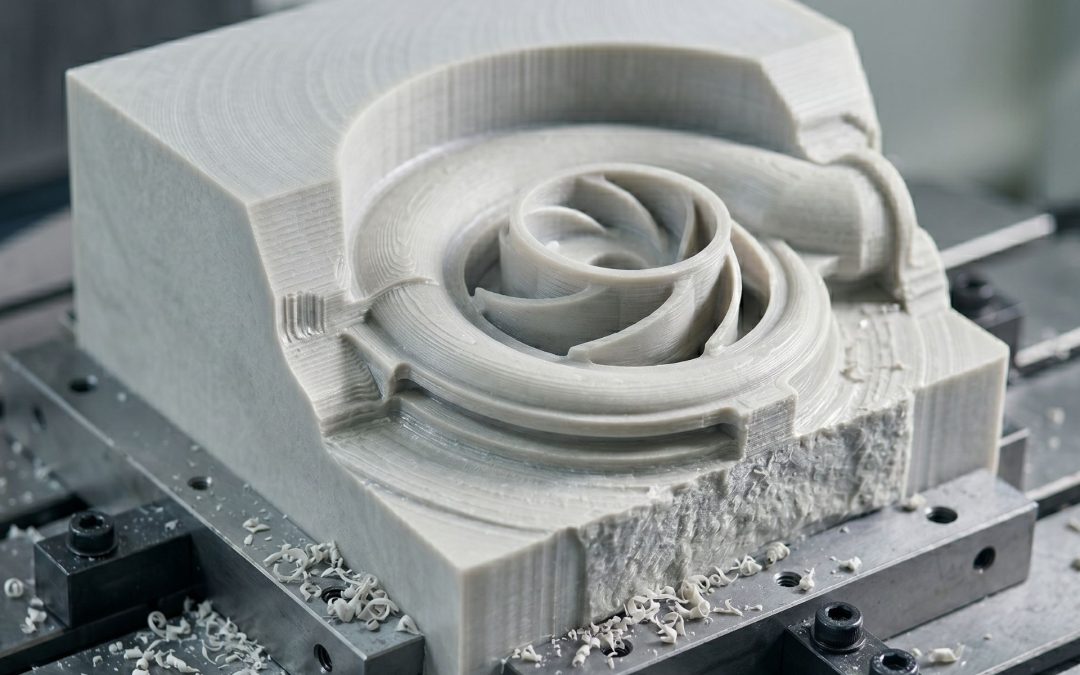
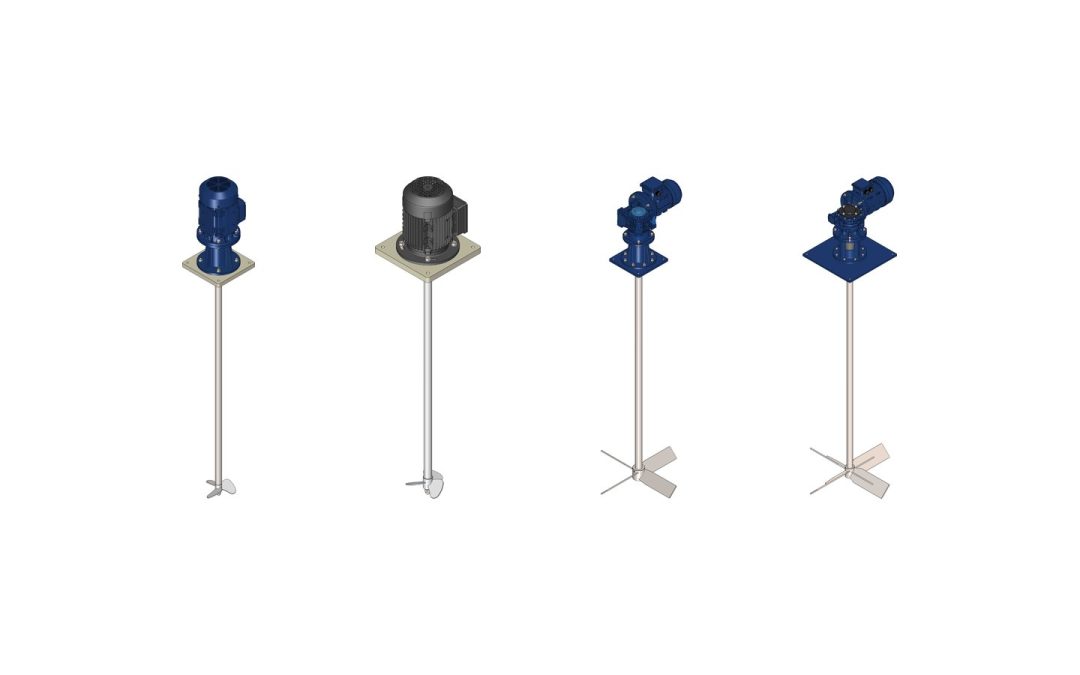
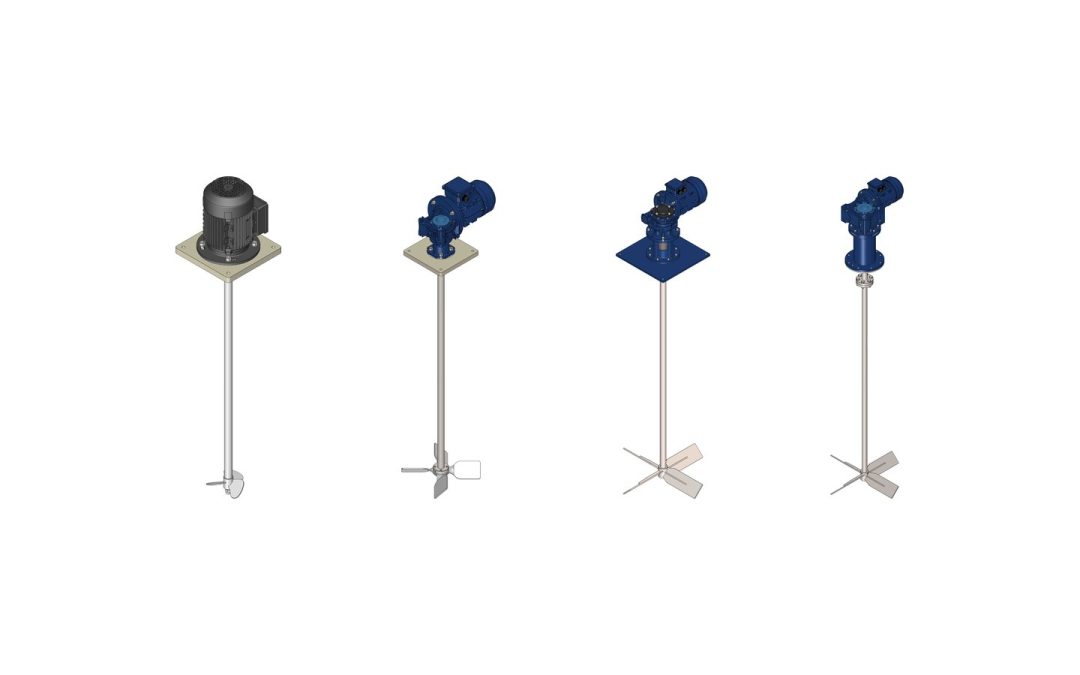
Due agitatori con lo stesso motore e lo stesso albero possono dare risultati opposti nella stessa vasca. Quello che cambia è la girante. Le giranti per agitatori industriali decidono come si muove il fluido, quanto taglio (shear) ricevono gocce, bolle e agglomerati e quanta energia diventa miscelazione utile invece di calore e vortice.
In questa guida passiamo in rassegna le giranti che montiamo in Nuova Darimpianti sugli agitatori per ambienti corrosivi: elica marina, girante cowless, turbina Rushton, emulsionatrice, pale mobili, pale inclinate, alto flusso, ancora e raschiante. Per ciascuna vediamo flusso, viscosità, usi e limiti. Per il percorso completo di selezione dell’agitatore (obiettivo di processo, Reynolds, motore) partite dalla guida come scegliere un agitatore industriale; qui restiamo sulla girante.
Flusso assiale, radiale e tangenziale
Ogni girante spinge il fluido in una direzione prevalente, e da questa dipende il lavoro che sa fare bene.
Flusso assiale
Le giranti assiali spingono il liquido parallelamente all’albero, di solito verso il fondo. Il getto risale lungo le pareti e torna alla girante, formando un unico anello di ricircolo che coinvolge tutto il volume. È il flusso più efficiente per omogeneizzare, tenere in sospensione i solidi e uniformare la temperatura con poca potenza. Elica marina, pale inclinate (flusso misto, prevalentemente assiale) e alto flusso appartengono a questa famiglia.
Flusso radiale
Le giranti radiali scaricano il fluido verso le pareti, creando due anelli sopra e sotto la girante. Pompano meno liquido per kW ma concentrano molto taglio vicino alle pale: serve per disperdere polveri e pigmenti, rompere agglomerati, emulsionare o frammentare un gas. Girante cowless, Rushton ed emulsionatrice sono radiali.
Flusso tangenziale
Ancora e raschiante ruotano lentamente con un diametro quasi pari a quello della vasca e trascinano il fluido in rotazione, agendo di continuo sulla parete. Servono quando il prodotto è così viscoso che una girante piccola muoverebbe solo una “caverna” di liquido intorno a sé.
Nelle vasche cilindriche senza deflettori le giranti veloci tendono a far ruotare tutto il liquido e a formare un vortice centrale: i rimedi classici sono deflettori, montaggio eccentrico o inclinato e agitatori laterali. L’ancora, al contrario, lavora senza deflettori.
Le giranti per agitatori industriali una per una
Le velocità indicate sono quelle riportate nelle schede prodotto delle nostre serie. I campi di viscosità sono orientativi e vanno verificati sul fluido reale.
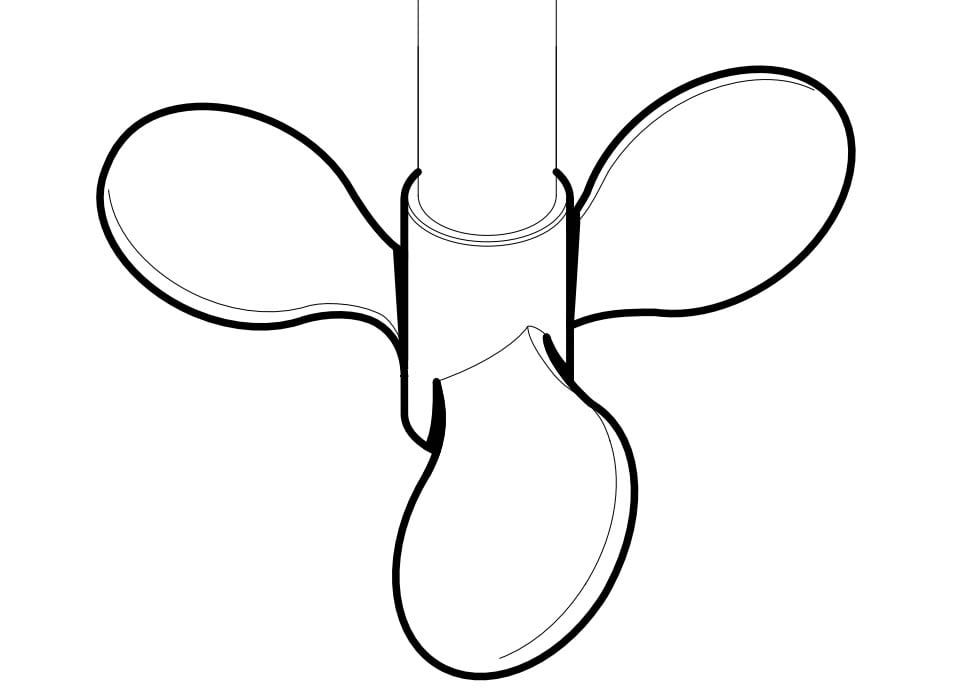
Elica marina tripala
La girante più diffusa sugli agitatori veloci: tre pale elicoidali che spingono il liquido verso il fondo con un flusso assiale pulito e poca potenza. Lavora tra 500 e 1.500 rpm ed è la girante standard delle serie EV ed EVK.
Viscosità: bassa, fino a circa 2.000-3.000 cP.
Usi tipici: diluizione e neutralizzazione di acidi e basi, preparazione di soluzioni, trattamento acque.
Punti di forza: molta portata per kW, poche vibrazioni.
Limiti: poco taglio; con fluidi viscosi il flusso si spegne vicino alla girante.
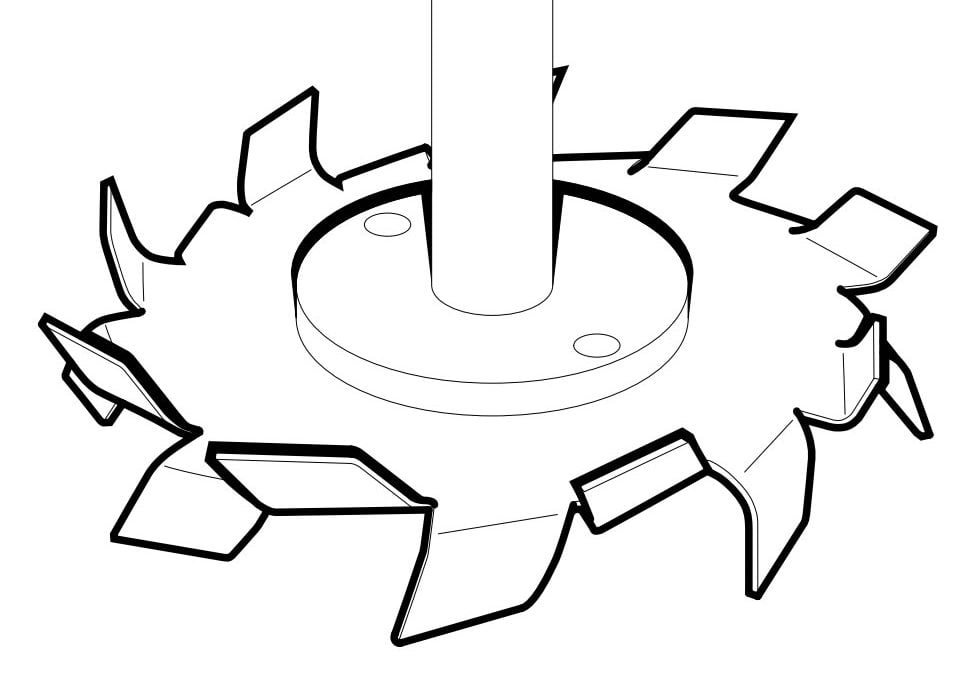
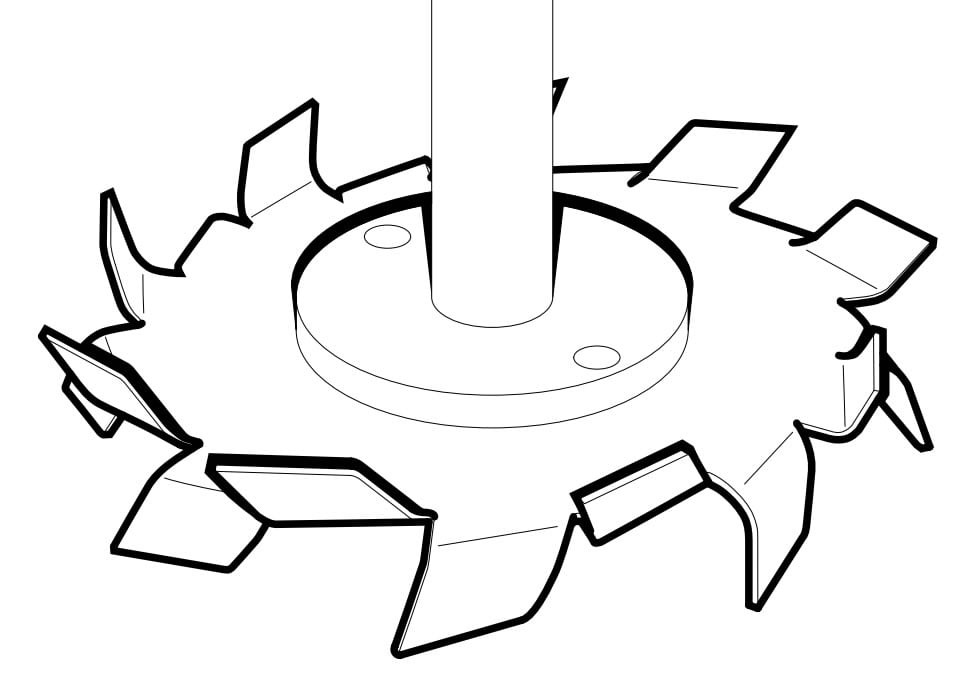
Girante cowless (disco dentato)
La girante cowless, detta anche Cowles o disco dentato, è un disco con denti piegati alternativamente verso l’alto e verso il basso. Ad alta velocità crea una zona di taglio molto intensa sul bordo, mentre il prodotto viene richiamato dall’alto e dal basso e proiettato verso le pareti. Copre il campo più ampio della gamma: da 300 a 3.000 rpm. Nei dispersori conta soprattutto la velocità periferica del disco, più degli rpm (vedi il dimensionamento più avanti).
Viscosità: da fluida fino a paste di qualche decina di migliaia di cP, finché il prodotto torna verso il disco.
Usi tipici: dispersione di pigmenti e cariche in vernici e inchiostri, dissoluzione rapida di polveri, rottura di agglomerati.
Punti di forza: taglio molto alto con una geometria semplice e facile da pulire.
Limiti: pompa poco, quindi in vasche grandi va affiancata a una girante di circolazione; assorbe molta potenza alle alte velocità.
Turbina a pale diritte (Rushton)
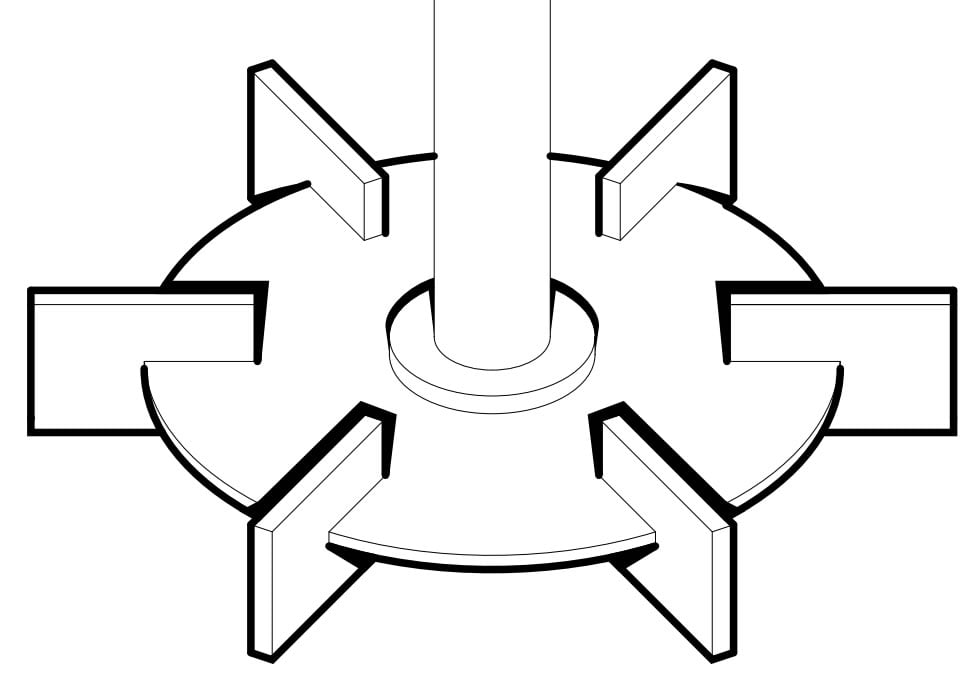
Sei pale piane verticali montate su un disco. Il disco impedisce al gas immesso dal basso di risalire lungo l’albero e lo costringe a passare tra le pale, dove viene frammentato. Lavora tra 300 e 1.400 rpm.
Viscosità: bassa e media, sotto i 5.000 cP circa.
Usi tipici: dispersione gas-liquido, reazioni con forte trasferimento di materia.
Punti di forza: turbolenza locale elevata, comportamento ben documentato.
Limiti: numero di potenza alto; richiede deflettori; poco efficiente se serve solo omogeneizzare.
Girante emulsionatrice
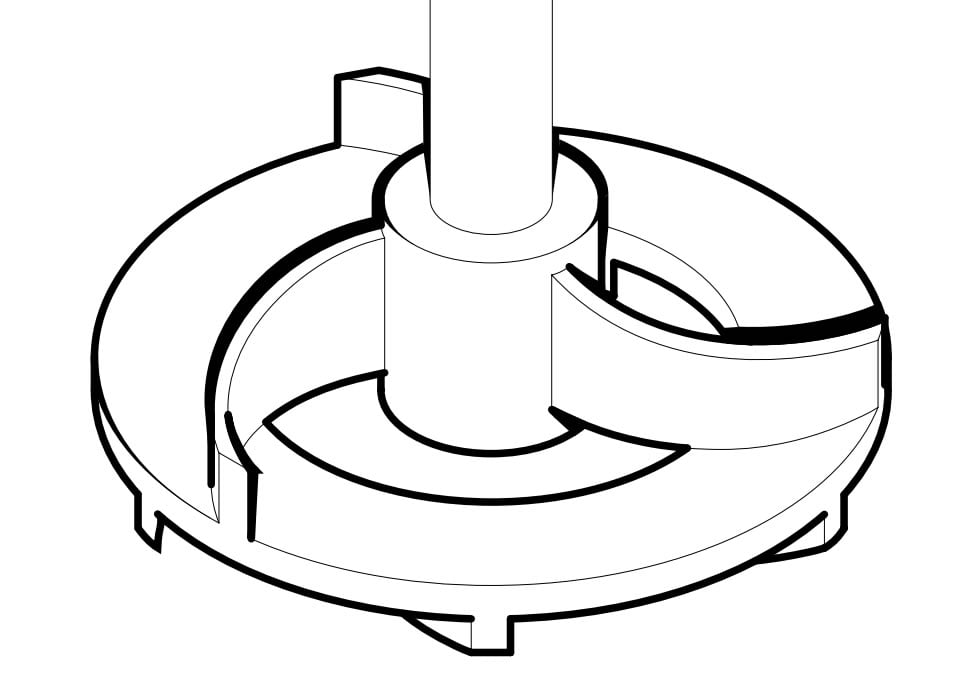
Palette curve racchiuse in una corona dentata: il liquido entra al centro, viene accelerato ed esce attraverso la corona, dove subisce un taglio intenso e ripetuto. Lavora tra 500 e 2.000 rpm.
Viscosità: bassa e media.
Usi tipici: emulsioni di fasi non miscibili, dispersioni fini e stabili.
Punti di forza: gocce più piccole e uniformi rispetto a una girante aperta.
Limiti: circolazione modesta; più sensibile ai solidi grossolani.
Agitatori a pale mobili
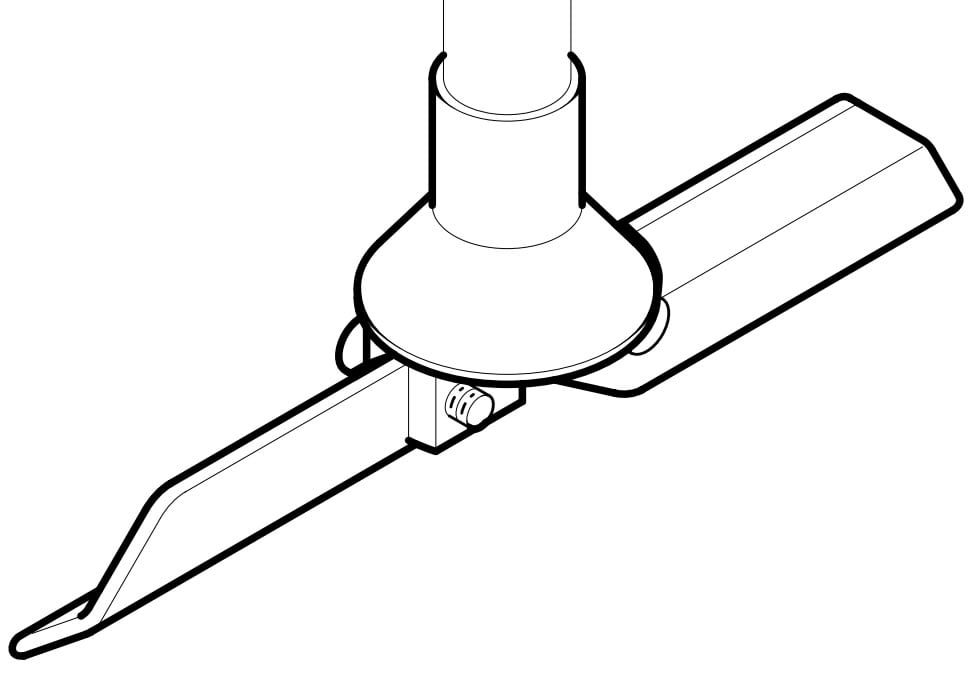
Gli agitatori a pale mobili servono a miscelare in contenitori con apertura piccola, come cisternette IBC e fusti. Le pale sono incernierate al mozzo: nella configurazione tipica, a macchina ferma pendono lungo l’albero e passano dal bocchello, in rotazione si aprono e lavorano a pieno diametro. In scheda la girante a pale mobili compare sulla gamma veloce (300-1.500 rpm) e, in versione quadripala, sulla gamma lenta (fino a 400 rpm).
Viscosità: bassa e media.
Usi tipici: rimescolamento di additivi e reagenti in IBC, risospensione di sedimenti.
Punti di forza: diametro di lavoro maggiore dell’apertura; un agitatore può servire più cisternette.
Limiti: la cerniera va controllata con fluidi carichi di solidi o cristallizzanti.
Turbina a pale inclinate e girante modulare
Quattro pale piane inclinate, di solito a 45°, producono un flusso misto con prevalenza assiale. È la girante di riferimento degli agitatori lenti: turbina e modulare a pale inclinate lavorano tra 10 e 380 rpm. La quadripala è disponibile anche a pale diritte quando serve più azione radiale.
Viscosità: fino a circa 10.000 cP.
Usi tipici: flocculazione, neutralizzazione, preparazione di polielettrolita, bagni galvanici.
Punti di forza: versatile; più giranti sullo stesso albero nelle vasche alte.
Limiti: a parità di portata assorbe più potenza di un alto flusso.
Quadripala ad alto flusso
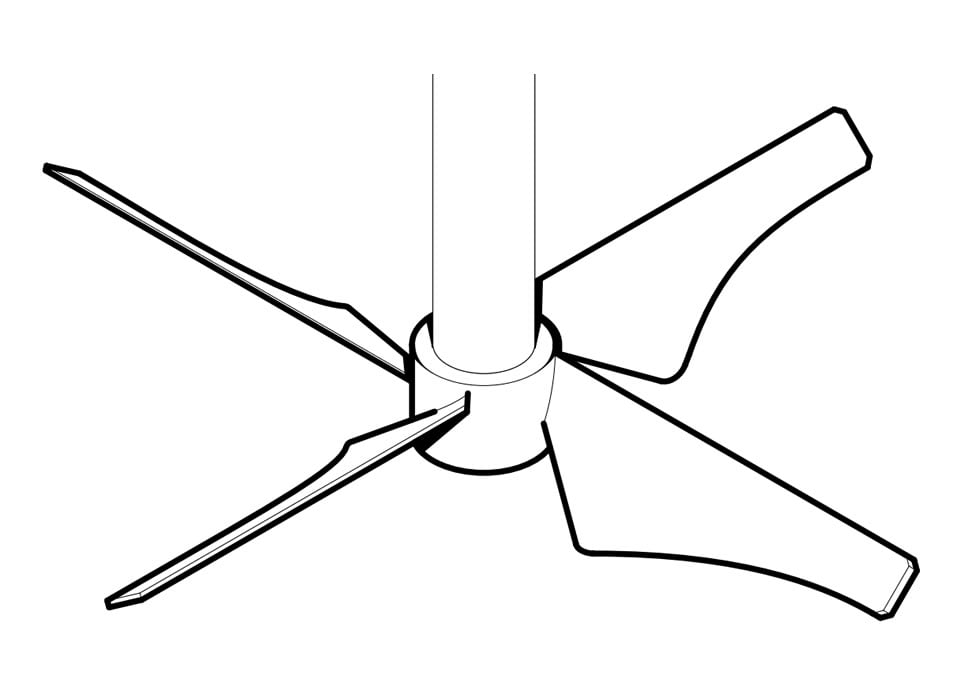
Pale sagomate, larghe alla radice e assottigliate in punta, pensate per muovere il massimo volume con il minimo taglio. Lavora tra 10 e 380 rpm sulle serie EVRK, EVRL, KVRL e sul laterale LRO.
Viscosità: bassa, meglio sotto 1.000 cP circa.
Usi tipici: grandi vasche, sospensione di solidi, flocculazione dove i fiocchi non vanno rotti.
Punti di forza: numero di potenza basso, quindi motoriduttori più piccoli.
Limiti: perde efficacia quando la viscosità sale; inadatta a dispersioni.
Girante ad ancora: profilo ad ancora e ancora con pala
L’ancora segue il profilo della vasca a breve distanza da parete e fondo, ruota piano (5-56 rpm in scheda) e muove l’intera massa per trascinamento. La variante con pala aggiunge un braccio superiore che migliora il rimescolamento verticale, il punto debole dell’ancora semplice.
Viscosità: alta, da 5.000 a oltre 50.000 cP.
Usi tipici: resine, gel, fanghi densi, vasche con camicia di riscaldamento o raffreddamento.
Punti di forza: muove tutto il volume; migliora lo scambio termico a parete.
Limiti: scarso scambio verticale senza pale aggiuntive; coppia elevata.
Girante raschiante
La raschiante porta all’estremo il concetto dell’ancora: bracci e pattini lavorano quasi a contatto con fondo e pareti e asportano il prodotto che tende ad attaccarsi, sedimentare o cristallizzare. La progettiamo su misura in base a vasca e prodotto.
Viscosità: alta, o prodotti che formano depositi.
Usi tipici: prodotti che incrostano, fanghi che si compattano, vasche riscaldate a parete.
Punti di forza: pareti e fondo puliti, scambio termico costante.
Limiti: usura dei pattini; potenza e coppia di spunto elevate.
Tabella comparativa delle giranti
Girante
Flusso
Viscosità indicativa
Velocità (schede Nuova Darimpianti)
Applicazioni tipiche
Elica marina tripala
Assiale
Fino a 2.000-3.000 cP
500-1.500 rpm
Diluizione, neutralizzazione, trattamento acque
Cowless (disco dentato)
Radiale, taglio molto alto
Da fluida a paste
300-3.000 rpm
Dispersione pigmenti, dissoluzione polveri
Turbina Rushton
Radiale
Sotto 5.000 cP
300-1.400 rpm
Dispersione gas, reazioni
Emulsionatrice
Radiale, taglio alto
Bassa-media
500-2.000 rpm
Emulsioni, dispersioni fini
Pale mobili
Misto
Bassa-media
300-1.500 rpm (veloce); fino a 400 rpm (lenta)
IBC, fusti, aperture ridotte
Pale inclinate / modulare
Misto, prevalente assiale
Fino a circa 10.000 cP
10-380 rpm
Flocculazione, polielettrolita, galvanica
Quadripala ad alto flusso
Assiale
Sotto 1.000 cP circa
10-380 rpm
Grandi vasche, sospensione solidi
Ancora (profilo / con pala)
Tangenziale
5.000 a oltre 50.000 cP
5-56 rpm
Resine, gel, vasche incamiciate
Raschiante
Tangenziale con raschiatura
Alta o con depositi
Su progetto
Prodotti che incrostano o sedimentano
Dimensionamento di base: D/T, velocità periferica e numero di potenza
Il rapporto D/T
D è il diametro della girante, T quello della vasca. Valori orientativi: 0,2-0,35 per l’elica marina, 0,25-0,4 per cowless e Rushton, 0,3-0,5 per pale inclinate e alto flusso, 0,9-0,98 per ancora e raschiante. Un D/T troppo piccolo lascia zone morte; troppo grande, su una girante veloce, fa salire la potenza in modo sproporzionato.
La velocità periferica
È la velocità dell’estremità della pala:
v = π · D · N / 60
con v in m/s, D in metri e N in rpm. Una girante cowless da 150 mm a 3.000 rpm arriva a circa 23,6 m/s, un valore tipico dei dispersori; un’ancora da 1,5 m a 20 rpm a circa 1,6 m/s. È l’indicatore più diretto del taglio e il parametro da controllare sulle giranti in termoplastico, che ammettono velocità periferiche inferiori all’acciaio.
Numero di potenza e potenza assorbita
In regime turbolento, con vasca dotata di deflettori:
P = Np · ρ · N³ · D⁵
con P in watt, ρ in kg/m³, N in giri al secondo e D in metri. Np dipende dalla geometria: circa 0,3-0,5 per elica marina e alto flusso, 1,2-1,5 per la quadripala a 45°, circa 5 per la Rushton.
Esempio: elica da 0,2 m a 900 rpm (15 giri/s) in acqua, Np = 0,35: P = 0,35 × 1.000 × 15³ × 0,2⁵ ≈ 380 W. Una Rushton dello stesso diametro alla stessa velocità supera i 5 kW. Raddoppiare la velocità moltiplica la potenza per 8, raddoppiare il diametro per 32, e la potenza cresce con la densità: in acido solforico concentrato (circa 1.840 kg/m³) lo stesso agitatore assorbe quasi il doppio che in acqua. Il motore si sceglie poi con un margine su questo valore. In regime laminare la formula non vale più in questa forma: ancore e raschianti si dimensionano sulla coppia. Il legame tra viscosità e regime di flusso è trattato nella guida agitatori veloci vs lenti.
Materiali delle giranti per servizio corrosivo
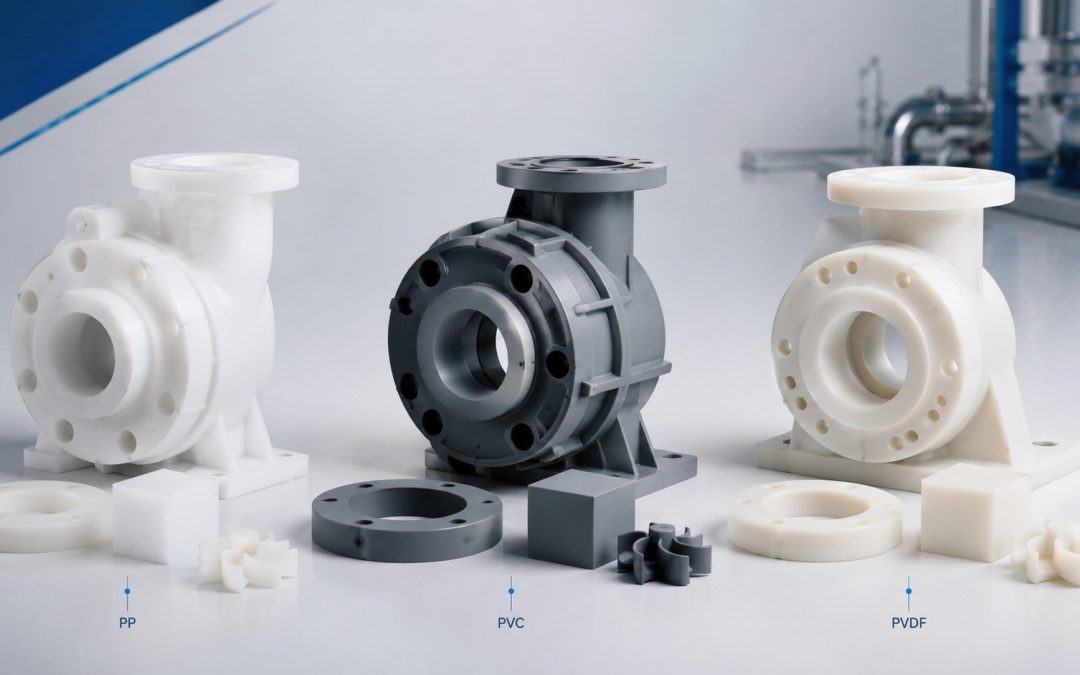
Il materiale si sceglie sul prodotto peggiore che la girante vedrà, alla temperatura più alta. Sulle nostre serie veloci le giranti sono in acciaio AISI 304-316 oppure in PP, PVC o PVDF; sulle serie lente anche in PE-HD, e sulla KVRL possono essere rivestite in ebanite.
PP: acidi e basi diluiti, bagni galvanici, trattamento acque, fino a 80-90°C.
PVC: rigido ed economico, ma limitato a 60°C.
PVDF: acidi concentrati, ossidanti forti, fino a 100-120°C.
AISI 304-316: con fluidi compatibili, per le velocità periferiche più alte.
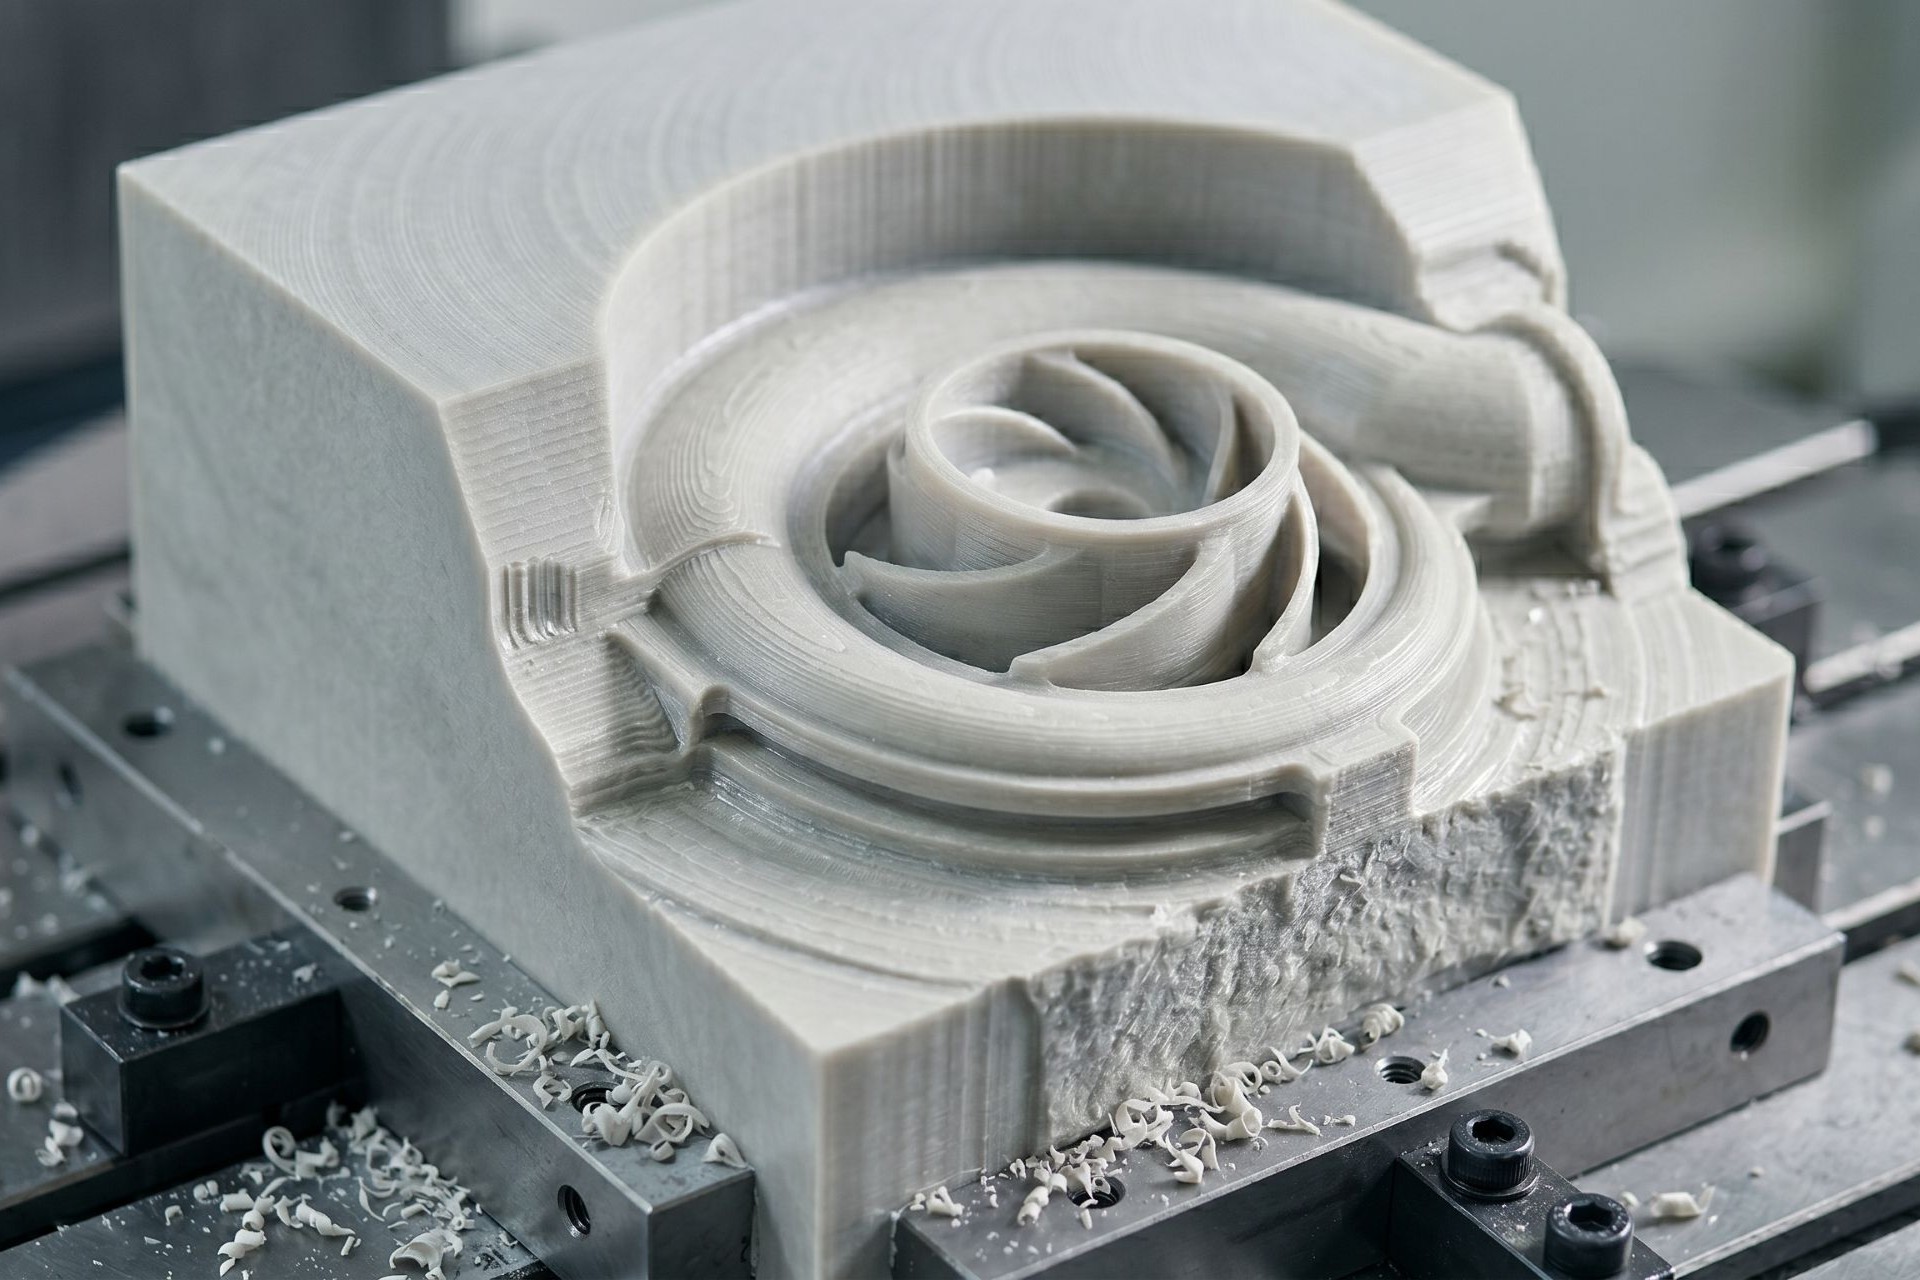
Le giranti in termoplastico sono lavorate dal pieno su centri CNC, senza tensioni residue da stampaggio e con un buon equilibrio dinamico. Per il confronto chimico vedi PP vs PVC vs PVDF: quale materiale per pompe e agitatori.
Quale girante su quale agitatore
Agitatori veloci. Su EV/EV-G ed EVK la girante di serie è l’elica tripala marina. La serie EVL, con lanterna a singolo o doppio cuscinetto, e la KVL accettano anche turbina a pale diritte, emulsionatrice e girante cowless: sono le macchine da preferire quando la girante assorbe più potenza o lavora ad alta velocità periferica.
Agitatori lenti. La serie EVR, con albero calettato direttamente al riduttore, monta la quadripala a pale inclinate o diritte; EVRK ed EVRL aggiungono l’alto flusso e una lanterna per medio e alto carico. La KVRL, per carichi importanti, può montare da 2 a 4 giranti bipala o quadripala sullo stesso albero, la soluzione per vasche alte o a livello variabile.
Agitatori laterali. Il laterale veloce LVO monta elica, turbina a pale diritte, emulsionatrice o cowless; il lento LRO la quadripala a pale inclinate, diritte o ad alto flusso. Il montaggio laterale è utile nelle vasche grandi e aiuta a evitare il vortice centrale.
Domande frequenti
Qual è la differenza tra girante cowless e turbina Rushton?
Entrambe hanno flusso radiale. La girante cowless concentra un taglio molto intenso sul bordo del disco ed è pensata per disperdere polveri e pigmenti ad alta velocità periferica. La Rushton ha pale piane su un disco, produce una turbolenza più distribuita ed è la scelta classica per disperdere un gas nel liquido.
Cosa sono gli agitatori a pale mobili?
Sono agitatori con pale incernierate al mozzo, che si richiudono per passare da un’apertura stretta e si aprono in rotazione. Servono soprattutto per miscelare cisternette IBC e fusti, dove una girante rigida del diametro necessario non entrerebbe dal bocchello.
Che girante usare per un fluido molto viscoso?
Oltre i 5.000-10.000 cP le giranti piccole e veloci muovono solo il liquido che hanno intorno. Servono l’ancora, eventualmente con pala superiore, o la raschiante se il prodotto si attacca alle pareti. Lavorano lentamente, l’ancora da 5 a 56 rpm, con riduttori dimensionati sulla coppia.
Posso montare più giranti sullo stesso albero?
Sì, è normale nelle vasche alte. Sulla serie KVRL si montano da 2 a 4 giranti bipala o quadripala. Nei processi di dispersione si combina spesso una girante di taglio, come la cowless, con una assiale di circolazione, da valutare caso per caso.
Girante in plastica o in acciaio?
Dipende da fluido e velocità periferica. Con acidi, basi e ossidanti PP, PVC e PVDF evitano la corrosione; con fluidi compatibili e velocità periferiche molto alte l’acciaio AISI 304-316 offre più margine meccanico. Spesso la soluzione è un albero in acciaio rivestito con girante in termoplastico lavorata dal pieno.
Conclusione: partire dal flusso che serve
La scelta tra le giranti per agitatori industriali parte da una domanda: che cosa deve succedere nella vasca? Per la circolazione si guarda alle assiali (elica marina, pale inclinate, alto flusso), per il taglio alle radiali (girante cowless, Rushton, emulsionatrice), per prodotti densi o che sporcano le pareti ad ancora e raschiante. Poi si verificano D/T, velocità periferica e potenza, e si sceglie il materiale sul fluido più aggressivo.
Dovete scegliere la girante per un nuovo agitatore o sostituirne una che non rende? L’ufficio tecnico di Nuova Darimpianti, a Flero (Brescia), progetta e costruisce dal 1970 agitatori e giranti in PP, PVC, PVDF e acciaio inox per fluidi corrosivi, anche su misura. Inviateci fluido, viscosità, volume e geometria della vasca: contattateci per una consulenza tecnica senza impegno.
Chi progetta o gestisce un impianto con fluidi corrosivi prima o poi deve rispondere a una domanda molto concreta: questo materiale regge questa sostanza, a questa concentrazione, a questa temperatura? Abbiamo raccolto in un’unica tabella di resistenza chimica dei polimeri le sostanze che incontriamo più spesso nelle richieste dei clienti: oltre 40 combinazioni di acidi, basi, ossidanti, sali e solventi, valutate per polipropilene (PP), PVC e PVDF a 20 °C e a 60 °C, con un confronto a temperatura ambiente con PE-HD, PTFE e acciaio inox AISI 316.
La pagina è pensata come strumento di consultazione rapida. Se cercate invece un confronto ragionato tra i tre termoplastici (struttura molecolare, proprietà meccaniche, costi, criteri di scelta), lo trovate nella nostra guida PP vs PVC vs PVDF: quale materiale per pompe e agitatori. Qui ci concentriamo sui dati.
Avvertenza importante. I valori riportati sono indicativi e derivano dalla letteratura tecnica generale e dalle tabelle di compatibilità pubblicate dai produttori di semilavorati. Si riferiscono a sostanze pure in soluzione acquosa, a pressione atmosferica e in assenza di sollecitazioni meccaniche rilevanti. Non sostituiscono una verifica sull’applicazione specifica: prima di scegliere il materiale di una pompa, di un agitatore o di un serbatoio, confrontate sempre i dati con il produttore del materiale e con il costruttore dell’apparecchiatura.
Come leggere la tabella di resistenza chimica dei polimeri
Ogni casella combina tre informazioni: la sostanza, la sua concentrazione e la temperatura del fluido a contatto con il materiale. La classificazione adottata è volutamente semplice:
A, resistente: il materiale è adatto all’uso continuativo. Possono comparire lievi variazioni di colore o di peso che non compromettono la funzionalità.
B, resistenza limitata: il materiale subisce un attacco moderato (rigonfiamento, perdita di proprietà meccaniche, ossidazione superficiale). Può essere accettabile per contatti brevi, per componenti non sollecitati o con una durata ridotta, ma richiede una valutazione caso per caso.
C, non raccomandato: attacco rapido o grave. Il materiale non va utilizzato.
–, dati insufficienti: non esistono dati generali affidabili, oppure le fonti sono discordanti. Serve un test.
Le concentrazioni sono espresse in percentuale in peso, salvo l’ipoclorito di sodio, indicato in cloro attivo come nelle schede commerciali. La colonna a 60 °C del PVC corrisponde al suo limite termico di esercizio: anche dove la resistenza chimica è buona, a quella temperatura il margine meccanico è ridotto. Per PE-HD, PTFE e AISI 316 riportiamo solo il valore a 20 °C, perché servono come termine di paragone e non come materiali principali di costruzione delle nostre pompe.
Quando le fonti consultate non erano concordi abbiamo scelto il giudizio più prudente. In una tabella di questo tipo, sbagliare per eccesso di cautela costa al massimo un materiale più pregiato; sbagliare per ottimismo può costare un fermo impianto o una perdita di prodotto.
Temperature massime di esercizio dei materiali
Prima ancora della compatibilità chimica conta la temperatura. Un materiale chimicamente adatto ma usato oltre il suo limite termico si deforma, perde rigidità e diventa più sensibile all’attacco del fluido. I valori seguenti sono gli stessi che usiamo nella guida ai materiali termoplastici e si riferiscono a componenti di pompe e agitatori in esercizio continuo.
Materiale
Temperatura max di esercizio (indicativa)
Note
PP (polipropilene)
80–90 °C
Limite in funzione del grado e del carico meccanico; fragile sotto 0 °C
PVC (cloruro di polivinile)
60 °C
Oltre i 60 °C perde stabilità dimensionale
PVDF (polivinilidene fluoruro)
100–120 °C
Buona stabilità dimensionale sotto carico anche a caldo
PE-HD (polietilene alta densità)
60–70 °C
Rigidità inferiore al PP; buona tenacità a basse temperature
PTFE
fino a ~250 °C
Riferimento di letteratura; impiegato soprattutto per guarnizioni e rivestimenti
AISI 316
non vincolante
Il limite è dato dalla corrosione (cloruri, acidi riducenti), non dalla temperatura
Per le pompe il limite reale dipende anche dalla costruzione: le pompe orizzontali a tenuta meccanica PMC-1 sono indicate per temperature fino a 80 °C, mentre la pompa a trascinamento magnetico HTM, in PP o PVDF, e la pompa verticale VGA arrivano a 90 °C.
Tabella di resistenza chimica: acidi inorganici
Gli acidi minerali sono il campo in cui i termoplastici danno il meglio rispetto ai metalli. L’acido cloridrico, anche diluito, attacca l’acciaio inox, mentre PP, PVC e PVDF lo tollerano bene. Il discorso cambia con gli acidi ossidanti: l’acido nitrico concentrato e l’acido cromico ossidano le catene idrocarburiche di PP e PE, e in questi casi il PVDF diventa la scelta più sicura.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Acido solforico
≤ 10%
A
A
A
A
A
A
A
A
B
Acido solforico
50%
A
A
A
B
A
A
A
A
C
Acido solforico
96–98%
B
C
B
C
A
A
B
A
B
Oleum (acido solforico fumante)
–
C
C
C
C
C
C
C
A
–
Acido cloridrico
≤ 10%
A
A
A
A
A
A
A
A
C
Acido cloridrico
37%
A
B
A
B
A
A
A
A
C
Acido nitrico
≤ 10%
A
B
A
B
A
A
A
A
A
Acido nitrico
40%
B
C
B
C
A
B
B
A
A
Acido nitrico
65%
C
C
C
C
A
B
C
A
A
Acido fosforico
85%
A
A
A
B
A
A
A
A
B
Acido fluoridrico
40%
A
C
C
C
A
A
A
A
C
Acido cromico
≤ 20%
B
C
B
C
A
A
B
A
B
Alcune note sulla lettura:
Acido solforico concentrato. Al 96–98% il PP tende a ossidarsi e scurirsi già a temperatura ambiente; il PVDF lo sopporta anche a caldo. L’oleum, che contiene SO3 libero, attacca tutti i termoplastici della tabella.
Acido cloridrico 37%. PP e PVC resistono, ma l’acido cloridrico concentrato permea lentamente attraverso le pareti. Sulle superfici esterne di serbatoi e tubazioni possono comparire aloni e corrosione delle parti metalliche vicine.
Acido fluoridrico. Il PE-HD è spesso preferito al PP per le soluzioni diluite, perché è meno soggetto a stress cracking. Il PVC non è consigliato. Per concentrazioni elevate o temperature sopra i 40 °C la scelta è il PVDF.
Acido cromico. Nei bagni di cromatura a temperatura moderata PP e PVC vengono impiegati, ma la durata dipende molto da concentrazione e temperatura. Abbiamo indicato B a 20 °C e C a 60 °C proprio per questa variabilità.
Acidi organici
Gli acidi organici sono in genere meno aggressivi di quelli minerali, con un’eccezione importante: l’acido acetico glaciale, che fa rigonfiare il PVC e va gestito con PP o PVDF.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Acido acetico
10%
A
A
A
A
A
A
A
A
A
Acido acetico glaciale
≥ 96%
A
B
C
C
A
B
B
A
A
Acido formico
85%
A
B
B
C
A
B
A
A
B
Acido citrico
sol. acquosa
A
A
A
A
A
A
A
A
A
Acido ossalico
sol. acquosa
A
A
A
A
A
A
A
A
B
Basi e soluzioni alcaline
Sulle basi forti la gerarchia tra i materiali si rovescia. Il PP e il PE-HD resistono alla soda e alla potassa caustica a tutte le concentrazioni di uso comune, anche a caldo. Il PVDF invece, pur essendo il più resistente con gli acidi, può scolorirsi e criccarsi in presenza di basi concentrate e calde. Nei circuiti di soda caustica concentrata sopra i 50 °C il PP è più affidabile del PVDF.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Idrossido di sodio (soda caustica)
10%
A
A
A
A
A
B
A
A
A
Idrossido di sodio (soda caustica)
50%
A
A
A
B
B
C
A
A
A
Idrossido di potassio
50%
A
A
A
B
B
C
A
A
A
Ammoniaca (soluzione acquosa)
25%
A
A
B
C
A
B
A
A
A
Idrossido di calcio (latte di calce)
sospensione
A
A
A
A
A
A
A
A
A
L’ammoniaca concentrata attacca il PVC; le ammine alifatiche (non presenti in tabella) aggrediscono anche il PVDF e vanno sempre verificate.
Sali, ossidanti e soluzioni di processo
Le soluzioni saline sono raramente un problema per i termoplastici. Lo sono invece per l’AISI 316: cloruri e cloruro ferrico provocano corrosione per vaiolatura (pitting), anche a temperatura ambiente. Per gli ossidanti come ipoclorito, perossido di idrogeno e cloro, la temperatura e la concentrazione decidono tutto.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Ipoclorito di sodio
≤ 5% Cl att.
A
B
A
B
A
A
A
A
C
Ipoclorito di sodio
12–15% Cl att.
B
C
A
B
A
B
B
A
C
Perossido di idrogeno
≤ 30%
B
C
B
C
A
B
A
A
A
Perossido di idrogeno
50%
C
C
C
C
A
B
B
A
A
Cloro (gas umido)
–
C
C
B
C
A
A
C
A
C
Cloruro ferrico
sol. satura
A
A
A
A
A
A
A
A
C
Cloruro di sodio (salamoia)
sol. satura
A
A
A
A
A
A
A
A
B
Solfato di rame / di nichel
sol. satura
A
A
A
A
A
A
A
A
A
Acqua demineralizzata
–
A
A
A
A
A
A
A
A
A
Ipoclorito di sodio. Il PVC è il materiale tradizionale per stoccaggio e dosaggio. Il PP lavora bene con soluzioni diluite e fredde, ma con il prodotto commerciale al 12–15% di cloro attivo si ossida progressivamente, soprattutto se esposto anche alla luce.
Perossido di idrogeno. Oltre al materiale contano la pulizia e l’assenza di contaminanti metallici, che catalizzano la decomposizione. Oltre il 30% il PVDF è l’unico termoplastico della tabella con un margine adeguato.
Solventi e idrocarburi
Con i solventi organici non vale nessuna regola generale: ogni famiglia chimica va considerata a sé. Il PVDF resiste molto bene agli idrocarburi aromatici e ai clorurati, dove PP, PE e PVC si rigonfiano o si sciolgono, ma viene attaccato dai chetoni (acetone, MEK) e si scioglie nei solventi polari aprotici come DMF e NMP, che invece il PP tollera.
Sostanza
Conc.
PP 20 °C
PP 60 °C
PVC 20 °C
PVC 60 °C
PVDF 20 °C
PVDF 60 °C
PE-HD 20 °C
PTFE 20 °C
AISI 316 20 °C
Metanolo
100%
A
A
A
B
A
A
A
A
A
Etanolo
96%
A
A
A
B
A
A
A
A
A
Isopropanolo
100%
A
A
A
B
A
A
A
A
A
Acetone
100%
B
C
C
C
C
C
B
A
A
Metiletilchetone (MEK)
100%
B
C
C
C
C
C
B
A
A
Acetato di etile
100%
B
C
C
C
B
C
B
A
A
Toluene / xilene
100%
C
C
C
C
A
B
C
A
A
Diclorometano
100%
C
C
C
C
B
C
C
A
A
Tricloroetilene / percloroetilene
100%
C
C
C
C
A
B
C
A
A
Dimetilformammide (DMF)
100%
A
B
C
C
C
C
A
A
A
Gasolio / oli minerali
–
B
C
A
B
A
A
B
A
A
Su chetoni ed esteri le tabelle dei produttori non sono uniformi: alcune classificano il PP come resistente all’acetone a 20 °C, altre lo indicano come limitato. Abbiamo scelto B. Il PVC rigido non è adatto a nessuno dei solventi della tabella, alcoli esclusi.
Fattori che modificano la resistenza chimica
Una tabella riassume il comportamento di un materiale in condizioni standard. Nell’impianto reale intervengono altri fattori, che possono trasformare una A in una B, o una B in una C.
Concentrazione
La resistenza non varia sempre in modo lineare con la concentrazione. L’acido solforico diluito è poco aggressivo per il PP, quello al 98% è ossidante. Al contrario, alcune sostanze sono più aggressive diluite che concentrate per certi metalli. Verificate sempre la concentrazione effettiva, comprese le variazioni dovute a evaporazione o a rabbocchi.
Temperatura
Come ordine di grandezza, ogni aumento di 10 °C accelera sensibilmente le reazioni chimiche e la diffusione del fluido nel polimero. Un materiale classificato A a 20 °C può scendere a B o C a 60 °C. Considerate la temperatura massima raggiunta, non quella media: picchi durante il lavaggio, reazioni esotermiche di diluizione (tipica quella dell’acido solforico) e cicli di riscaldamento contano più del valore nominale.
Miscele
La tabella valuta le sostanze una alla volta. Le miscele possono comportarsi in modo molto diverso: l’acido nitrico unito al fluoridrico, l’acido solforico con ossidanti o una soluzione acida contenente tracce di solvente possono attaccare un materiale che resiste ai singoli componenti. Per le miscele serve una valutazione dedicata e, se il processo è critico, una prova di immersione.
Sollecitazioni meccaniche e stress cracking
Un componente sotto carico (una girante in rotazione, un albero, una flangia serrata) è più vulnerabile di un provino a riposo. Il fenomeno dell’Environmental Stress Cracking, cioè la fessurazione sotto l’azione combinata di tensione e fluido, colpisce soprattutto le poliolefine con tensioattivi, alcoli e alcuni ossidanti. Le tensioni residue dei pezzi stampati peggiorano il problema; per questo i componenti critici delle nostre pompe sono ricavati dal pieno, come spiegato nell’approfondimento sulla lavorazione dal massello CNC.
Permeazione
Alcune molecole piccole, come HCl, cloro, bromo e alcuni solventi, attraversano lentamente le pareti dei polimeri senza degradarli in modo visibile. La permeazione non danneggia necessariamente il componente in plastica, ma può corrodere le parti metalliche esterne (bulloneria, telai, motori) o contaminare il fluido. Pareti più spesse e materiali fluorurati la riducono.
Guarnizioni ed elastomeri
La tabella riguarda i materiali strutturali. In una pompa la parte più debole è spesso l’O-ring o la tenuta: un corpo in PVDF con una guarnizione incompatibile perde comunque. Gli elastomeri (FPM, EPDM) e il PTFE vanno scelti con lo stesso criterio, consultando le tabelle specifiche.
Dalla tabella alla scelta di pompe e agitatori
La tabella serve per una prima selezione. Nella pratica la scelta finale tiene conto anche del costo, della disponibilità del semilavorato, delle sollecitazioni e della durata attesa. Qualche indicazione concreta:
Per acidi e basi diluiti a temperatura moderata il PP copre la maggior parte dei casi. È il materiale di base delle nostre pompe orizzontali e verticali.
Per l’ipoclorito e le applicazioni fredde, dove serve rigidità, il PVC resta una scelta valida.
Per acidi concentrati, ossidanti forti, acido fluoridrico e temperature fino a 100–120 °C si passa al PVDF.
Per gli agitatori, l’albero può essere in acciaio AISI 304-316 oppure in acciaio rivestito in PP, PVC, PVDF o PE-HD. Con fluidi ricchi di cloruri o acidi riducenti il rivestimento termoplastico protegge l’acciaio, come sugli agitatori veloci EVL.
Per il riscaldamento e il raffreddamento di fluidi aggressivi realizziamo scambiatori di calore in PP, PE, PVDF e PVC, tra le nostre attrezzature speciali.
Se il fluido è un acido, troverete indicazioni sulla configurazione della pompa (tenuta singola, doppia o trascinamento magnetico) nella guida alle pompe per acidi corrosivi. Per i bagni di trattamento superficiale, dove convivono acidi, sali metallici e temperature elevate, è utile anche l’articolo sugli agitatori per l’industria galvanica.
Domande frequenti
Che differenza c’è tra “resistenza limitata” e “non raccomandato”?
Con resistenza limitata (B) il materiale subisce un attacco moderato: può gonfiarsi, perdere parte delle proprietà meccaniche o scolorirsi. Può andare bene per contatti occasionali o per componenti poco sollecitati, ma la durata è ridotta e va valutata caso per caso. Non raccomandato (C) indica un attacco rapido o grave: il materiale non va impiegato in quella condizione.
Il PVDF è sempre la scelta più sicura?
No. Il PVDF è il più resistente con acidi forti, ossidanti, idrocarburi aromatici e clorurati, ma resiste meno del PP alle basi forti concentrate e calde e viene attaccato da chetoni, ammine e solventi come DMF e NMP. Inoltre costa diverse volte più del PP. Va scelto quando serve davvero.
Posso usare la tabella per una miscela di sostanze?
Solo come primo orientamento. Le miscele possono essere più aggressive dei singoli componenti, ad esempio acido nitrico con acido fluoridrico o acidi in presenza di ossidanti. Per una miscela serve una valutazione specifica e, nei processi critici, una prova di immersione nelle condizioni reali.
Perché l’acciaio AISI 316 risulta peggiore della plastica con alcuni acidi?
L’AISI 316 è passivato da uno strato di ossido che resiste bene agli ambienti ossidanti, come l’acido nitrico, ma viene distrutto dagli acidi riducenti (cloridrico, solforico diluito) e dai cloruri, che provocano pitting. In queste condizioni PP, PVC e PVDF sono più durevoli e costano meno di leghe speciali.
Come si verifica la compatibilità per un’applicazione specifica?
Servono composizione e concentrazione del fluido, temperatura minima e massima, eventuali solidi in sospensione, tipo di servizio (continuo o discontinuo) e componenti coinvolti. Con questi dati si confrontano le tabelle dei produttori dei materiali e, se il caso è dubbio, si esegue un test di immersione. Il nostro ufficio tecnico può fare questa verifica insieme a voi.
Verificate il materiale prima di ordinare
Una tabella di resistenza chimica riduce rapidamente il campo delle opzioni, ma la risposta definitiva arriva solo considerando l’applicazione reale: fluido, concentrazione, temperatura, sollecitazioni e tipo di macchina. Nuova Darimpianti progetta e costruisce a Flero (Brescia) pompe e agitatori in PP, PVC, PE-HD e PVDF lavorati dal massello, con alberi in acciaio inox o rivestiti, e da decenni affianca i clienti nella scelta del materiale più adatto.
Avete un fluido da movimentare e non siete sicuri del materiale? Contattate il nostro ufficio tecnico indicando sostanza, concentrazione e temperatura: vi aiuteremo a verificare la compatibilità e a scegliere la pompa o l’agitatore adatti.
In un impianto chimico, galvanico o di trattamento acque, acidi e basi devono essere estratti dai serbatoi di stoccaggio, trasferiti alle vasche di processo e dosati nella quantità corretta, giorno dopo giorno, senza perdite. I sistemi di prelievo per fluidi corrosivi sono l’insieme di pompe, serbatoi, tubazioni, valvole e strumentazione che svolge questo lavoro. Se il sistema è progettato male, i problemi arrivano presto: guarnizioni che cedono, pompe che cavitano, pavimenti corrosi e operatori esposti a vapori acidi.
Questa guida è pensata per progettisti, responsabili di impianto e uffici acquisti: vedremo componenti, materiali, sicurezza e dati di dimensionamento, e come Nuova Darimpianti, a Flero (Brescia), costruisce questi sistemi su misura, dal singolo componente allo skid completo.
Cosa sono i sistemi di prelievo per fluidi corrosivi
Con “prelievo” si intende l’estrazione del liquido da un serbatoio, una vasca o un fusto per inviarlo a un’utenza. Il “dosaggio” è l’immissione controllata di una quantità definita di prodotto chimico in un processo: per esempio acido solforico per correggere il pH, soda caustica per neutralizzare, cloruro ferrico o polielettrolita per la flocculazione.
Nella pratica le due funzioni convivono quasi sempre. Un sistema tipico comprende il serbatoio di stoccaggio, una pompa di prelievo verso un serbatoio giornaliero o una vasca di preparazione con agitatore, la pompa dosatrice verso il punto di utilizzo, valvole e strumentazione, il quadro di comando, il bacino di contenimento e, dove serve, l’abbattimento dei vapori.
Rispetto a un normale circuito idraulico cambia il fluido: un acido concentrato attacca i metalli, rigonfia gli elastomeri sbagliati e rende pericolosa anche la più piccola perdita. Ogni componente bagnato deve essere compatibile con il prodotto e i punti di possibile perdita vanno ridotti al minimo.
I componenti di un sistema di prelievo e dosaggio
Prelievo dal serbatoio con pompe verticali
Per estrarre il liquido da una vasca o da un serbatoio aperto, la soluzione più diffusa è la pompa centrifuga verticale ad immersione. Il corpo pompa lavora immerso nel liquido, il motore resta sopra il bordo della vasca e la pompa è sempre sotto battente: non serve adescamento e la linea di aspirazione praticamente non esiste. Si eliminano così le perdite di carico in aspirazione, una delle cause più frequenti di cavitazione, e diverse flange e raccordi.
La gamma Nuova Darimpianti comprende diverse pompe verticali realizzate interamente in materiale termoplastico, con nessuna parte metallica a contatto con il liquido pompato:
la pompa verticale VSK, costruita in PP, PVC o PE, con albero motore a sbalzo senza connessioni e senza sistema di guida dell’albero: una costruzione semplice, pensata per una manutenzione molto facile;
la pompa verticale VGA, in PP, PVC o PVDF, con guida terminale dell’albero in boccola ceramica e temperature fino a 90 °C;
la pompa verticale VL/VLK, con supporto meccanico a lanterna e cuscinetto, giunto elastico tra motore e pompa e boccola ceramica di guida; oltre i 2000 mm di lunghezza adotta una doppia guida ceramica, ed è quindi la scelta per vasche profonde.
Le pompe verticali della gamma sono indicate anche per liquidi con solidi o mediamente abrasivi, una condizione frequente nelle vasche di neutralizzazione e nei bagni galvanici esausti.
Quando bisogna movimentare grandi quantità di liquido corrosivo a bassa prevalenza, per esempio nel ricircolo di una torre di lavaggio o in un travaso di grande volume, si può valutare la pompa verticale esterna flussata EVFA-N. È costruita in polipropilene, lavora con motore a bassa velocità (1450 giri/min) adatto al servizio continuo, e le tenute meccaniche lavate con acqua pulita restano integre anche con liquidi particolarmente aggressivi. Esiste anche in versione a tenuta singola senza lavaggio esterno.
Travaso e ricircolo con pompe centrifughe orizzontali
Quando la pompa deve stare fuori dal serbatoio, per esempio per alimentare più utenze da un unico stoccaggio o per prelevare da serbatoi chiusi sotto battente, si usano pompe centrifughe orizzontali. Qui la scelta chiave riguarda la tenuta sull’albero.
La pompa HTM a trascinamento magnetico, in PP o PVDF per temperature fino a 90 °C, non ha tenuta meccanica: il moto passa dal motore alla girante attraverso un accoppiamento magnetico con un separatore stagno. È la soluzione più indicata quando il fluido è pericoloso e non è accettabile alcuna perdita. Per approfondire vantaggi e limiti, si veda la nostra guida alle pompe a trascinamento magnetico.
Le serie PMC-1 e PMC-2 adottano invece la tenuta meccanica, singola o doppia flussata; la PMC-2 è una costruzione monoblocco per grosse portate. La doppia tenuta flussata aggiunge una barriera tra il fluido di processo e l’ambiente.
Dosaggio e controllo della portata
Il dosaggio di precisione è affidato di norma a pompe dosatrici volumetriche (a membrana o a pistone), che erogano una quantità definita per ogni ciclo e si regolano agendo su corsa o frequenza. Per portate maggiori e meno critiche si può dosare anche con una pompa centrifuga comandata da inverter, chiudendo l’anello di regolazione con un misuratore di portata o con la misura di processo, per esempio il pH.
Qualunque sia la tecnologia, nel dosaggio di acidi contano tre aspetti: la compatibilità chimica della testata e delle valvole di ritegno, la stabilità della portata alle diverse pressioni di contropressione, e la presenza di una valvola di sicurezza sulla mandata. La scelta della pompa dosatrice si fa progetto per progetto, in base al prodotto, alla portata e al punto di iniezione.
Serbatoi, vasche e preparazione della soluzione
Il serbatoio è il cuore del sistema e spesso il componente più voluminoso. Nuova Darimpianti produce vasche in polipropilene rinforzate con strutture in acciaio, anche di grande capacità, adatte al contenimento di sostanze liquide molto corrosive.
Quando il reagente va diluito, disciolto o mantenuto omogeneo, nella vasca di preparazione si installa un agitatore. Gli agitatori per ambienti corrosivi Nuova Darimpianti sono usati, tra l’altro, nella preparazione di polielettrolita, nella flocculazione, nella neutralizzazione e negli impianti chimico-fisici per il trattamento delle acque e il dosaggio di prodotti chimici.
Valvole, tubazioni e strumentazione
Un sistema affidabile richiede, come minimo:
valvole di intercettazione a monte e a valle di ogni pompa, per isolarla in manutenzione;
valvole di ritegno e, nei circuiti di dosaggio, valvole di contropressione e di sicurezza;
misure di livello con allarme di minimo (contro la marcia a secco) e di massimo (contro i traboccamenti);
manometri con separatore, perché il liquido aggressivo non entri nello strumento;
tubazioni in materiale termoplastico compatibile, ben supportate e con compensazione delle dilatazioni termiche.
Materiali: come sceglierli in base al fluido
La compatibilità chimica è il primo filtro di qualsiasi scelta. I tre termoplastici più usati nei sistemi di dosaggio per liquidi corrosivi sono polipropilene (PP), PVC e PVDF, ciascuno con un proprio campo di impiego. La tabella riassume le indicazioni generali più comuni; per la verifica definitiva vanno sempre considerate concentrazione, temperatura e presenza di impurezze o ossidanti.
Fluido
Materiali generalmente indicati
Note di progetto
Acido cloridrico
PP, PVC, PVDF
Sviluppa vapori: curare tenute vapori e sfiati del serbatoio
Acido solforico diluito
PP, PVC
Alle alte concentrazioni valutare il PVDF
Acido solforico concentrato
PVDF
Forte sviluppo di calore nella diluizione: progettare con attenzione la miscelazione
Soda caustica (idrossido di sodio)
PP
Il PVDF non è sempre adatto con basi forti a caldo: verificare caso per caso
Ipoclorito di sodio
PVC, PVDF
Ossidante: controllare la compatibilità degli elastomeri
Cloruro ferrico, polielettroliti
PP, PVC
Tipici del trattamento acque; attenzione alle cristallizzazioni
Acido nitrico
PVDF
Forte ossidante: le poliolefine hanno limiti marcati alle alte concentrazioni
Contano anche le temperature di esercizio dichiarate per le singole pompe: per esempio fino a 80 °C per la VSK in PP, PVC o PE e fino a 90 °C per la HTM in PP o PVDF. Il confronto completo tra i materiali è nella nostra guida PP, PVC o PVDF: quale materiale per pompe e agitatori.
Non vanno dimenticati gli elastomeri di O-ring e guarnizioni. In linea generale FPM è adatto a molti acidi, EPDM alle basi e PTFE è la scelta più universale quando il fluido cambia o la compatibilità è incerta.
Sicurezza: contenere le perdite prima che avvengano
In un impianto che movimenta acidi conviene pensare alla sicurezza fin dalla prima bozza del progetto, perché correggerla a impianto finito costa molto di più. I principi sono pochi e chiari.
Ridurre i punti di perdita. Ogni flangia, raccordo o tenuta è un possibile punto di fuga. Le pompe verticali ad immersione eliminano la linea di aspirazione, mentre le pompe a trascinamento magnetico eliminano la tenuta meccanica. Dove la tenuta resta, la doppia tenuta flussata offre un secondo livello di protezione.
Contenere ciò che può fuoriuscire. Serbatoi e pompe vanno installati in un bacino di contenimento dimensionato sul volume del serbatoio più grande, realizzato in un materiale compatibile o rivestito. Per lo stoccaggio di prodotti particolarmente pericolosi si ricorre a serbatoi a doppia parete con controllo dell’intercapedine. I limiti precisi dipendono dalle normative locali e dalla classificazione delle sostanze.
Proteggere le pompe. Allarmi di minimo livello, protezione contro il funzionamento a secco e valvole di sicurezza sulla mandata dei circuiti volumetrici evitano i guasti più gravi. Una pompa che si danneggia per marcia a secco è spesso la prima causa di una perdita.
Gestire i vapori. Acido cloridrico, acido nitrico e molti bagni galvanici sviluppano vapori corrosivi e tossici. Sfiati dei serbatoi e cappe di aspirazione vanno convogliati a un sistema di abbattimento. Nuova Darimpianti realizza torri di abbattimento a letto statico o a letto flottante, dalla progettazione all’installazione.
Dimensionamento: i dati da raccogliere
Prima di chiedere un’offerta conviene raccogliere i dati che servono a dimensionare correttamente il sistema:
Fluido e concentrazione, con la scheda di sicurezza, l’eventuale presenza di solidi o cristalli e la viscosità.
Temperatura minima, normale e massima di esercizio.
Portata di prelievo o travaso, e per il dosaggio il campo di regolazione richiesto (minimo e massimo).
Prevalenza: dislivelli, lunghezza e diametro delle tubazioni, pressione al punto di iniezione. Il metodo di calcolo è spiegato nella guida al calcolo di prevalenza e portata.
Geometria del serbatoio: profondità della vasca, livello minimo di prelievo, tipo di bocchelli. Da qui dipende la lunghezza di immersione della pompa verticale.
Servizio: continuo o intermittente, numero di avviamenti, necessità di una pompa di riserva.
Ambiente di installazione: interno o esterno, area classificata, spazio disponibile, alimentazione elettrica.
Attenzione a non sovradimensionare “per sicurezza”: nel travaso la pompa lavora lontano dal punto di massimo rendimento, con più vibrazioni e usura; nel dosaggio resta regolata al minimo, dove la precisione è più bassa.
Applicazioni tipiche
Settore
Funzione del sistema
Componenti ricorrenti
Trattamento acque
Correzione del pH, flocculazione, neutralizzazione
Vasche di preparazione con agitatore, dosaggio di acidi, basi e polielettrolita
Galvanica e trattamenti superficiali
Rabbocco e ricircolo dei bagni, travaso verso la depurazione
Pompe verticali ad immersione, pompe magnetiche, filtri
Industria chimica
Stoccaggio e trasferimento di reagenti, alimentazione dei reattori
Serbatoi in PP, pompe orizzontali con tenuta doppia o magnetiche
Depurazione dell’aria
Ricircolo della soluzione di lavaggio nelle torri di abbattimento
Pompe ad alta portata e bassa prevalenza, dosaggio del reagente
Come Nuova Darimpianti realizza sistemi su misura
Oltre alla fornitura dei singoli componenti, Nuova Darimpianti progetta e costruisce impianti completi per il trattamento di prodotti chimici e di acqua, montati su skid. Gli skid sono progettati sulle specifiche del cliente, con telaio in acciaio inox, in ferro verniciato o rivestito in materiale plastico, e sono completi di pompe, serbatoi, vasche, agitatori, filtri, scambiatori e impiantistica; il quadro elettrico è disponibile su richiesta. Lo skid arriva in cantiere già assemblato e riduce il lavoro di installazione.
L’ufficio tecnico interno segue il progetto dalle specifiche alla costruzione, anche per impianti di veicolazione e pompaggio di prodotti aggressivi e pericolosi. Il parco macchine, con centri di lavoro a 3 e 5 assi, torni e fresatrici, permette di ricavare dal pieno pompe, agitatori e particolari a disegno.
Completano l’offerta le altre attrezzature speciali: scambiatori di calore in PP, PE, PVDF e PVC, gruppi filtro, disoleatori e torri di abbattimento. Dopo l’installazione, l’officina interna esegue la manutenzione ordinaria e straordinaria su pompe, agitatori e componenti forniti.
Domande frequenti
Che differenza c’è tra un sistema di prelievo e un sistema di dosaggio?
Il sistema di prelievo estrae il fluido da un serbatoio, una vasca o un fusto e lo trasferisce a un’altra utenza: conta soprattutto la portata. Il sistema di dosaggio immette nel processo una quantità controllata di prodotto: conta la precisione. Nella maggior parte degli impianti le due funzioni sono collegate, per esempio con una pompa di travaso che alimenta un serbatoio giornaliero da cui pesca la pompa dosatrice.
Quando conviene una pompa verticale per il prelievo da serbatoio?
Quando si preleva da una vasca o da un serbatoio aperto dall’alto. La pompa verticale lavora con il corpo immerso, non richiede adescamento e non ha linea di aspirazione, quindi riduce il rischio di cavitazione e i punti di perdita. Modelli come VSK, VGA e VL si scelgono in base alla profondità della vasca, al fluido e alla temperatura.
Quale materiale scegliere per il dosaggio di acido solforico?
Dipende dalla concentrazione e dalla temperatura. Per soluzioni diluite si usano comunemente PP e PVC, mentre per l’acido concentrato il PVDF è in genere la scelta più sicura. Gli elastomeri vanno verificati con la stessa attenzione dei materiali del corpo pompa.
Come si evitano le perdite in un sistema di trasferimento di acidi?
Riducendo i punti di perdita (pompe verticali, pompe a trascinamento magnetico, doppia tenuta flussata), installando serbatoi e pompe in un bacino di contenimento, proteggendo le pompe dal funzionamento a secco con allarmi di livello e prevedendo valvole di isolamento per la manutenzione in sicurezza.
Nuova Darimpianti fornisce sistemi completi o solo componenti?
Entrambi. L’azienda fornisce pompe, agitatori, vasche e altri componenti singoli, ma progetta e costruisce anche impianti completi su skid per il trattamento di prodotti chimici e di acqua, con quadro elettrico su richiesta.
Conclusione: un sistema progettato intorno al fluido
Un sistema di prelievo e dosaggio per fluidi corrosivi funziona bene quando ogni scelta parte dal fluido: materiali bagnati, tipo di pompa e di tenuta, contenimento e gestione dei vapori. Affidare pompe, serbatoi, agitatori e skid a un unico interlocutore riduce le interfacce da coordinare.
State progettando o rinnovando un sistema di prelievo o dosaggio per acidi e basi? L’ufficio tecnico di Nuova Darimpianti, a Flero (Brescia), può aiutarvi a scegliere pompe e materiali e a progettare l’impianto completo. Contattateci per una consulenza tecnica senza impegno.
Anche una pompa centrifuga correttamente dimensionata e installata, prima o poi, manifesta segnali di malfunzionamento. In un impianto chimico o galvanico, dove i fluidi di processo sono acidi solforici, cloridrici, soluzioni di soda caustica o miscele altamente aggressive, la rapidità con cui si identifica un problema fa la differenza tra un fermo macchina programmato di poche ore e un’emergenza con rischi per la sicurezza del personale e danni ambientali.
Una piccola perdita d’acqua è un inconveniente. Una piccola perdita di acido solforico concentrato è un pericolo immediato. Per questa ragione, chi opera con pompe per acidi corrosivi deve possedere competenze diagnostiche solide e applicare protocolli di monitoraggio sistematici.
Questa guida alla diagnostica guasti pompe centrifughe analizza i quattro problemi più frequenti riscontrati nel servizio con fluidi chimicamente aggressivi — cavitazione, vibrazioni eccessive, perdite dalle tenute meccaniche e calo di portata — fornendo per ciascuno i sintomi da riconoscere, le cause probabili e le azioni correttive da intraprendere. L’obiettivo è offrire a tecnici di manutenzione, responsabili di impianto e progettisti uno strumento pratico per prevenire guasti catastrofici e prolungare la vita utile delle apparecchiature.
Cavitazione: il nemico silenzioso
La cavitazione è il fenomeno più insidioso nelle pompe centrifughe. Si verifica quando la pressione locale del fluido scende al di sotto della tensione di vapore, causando la formazione di bolle che implodono violentemente a contatto con le superfici della girante. In pompe destinate al servizio con fluidi corrosivi, la cavitazione accelera drasticamente i processi di erosione chimica, riducendo la vita utile dei componenti in modo esponenziale.
Sintomi della cavitazione
Il primo segnale è quasi sempre acustico: un rumore caratteristico, simile a ghiaia o sassolini che scorrono all’interno del corpo pompa. Questo suono è inconfondibile una volta riconosciuto e rappresenta il segnale più immediato di cavitazione in atto.
A livello strumentale, si osservano oscillazioni nella pressione di mandata e nella portata erogata. Il manometro di mandata presenta fluttuazioni irregolari, e il processo a valle riceve una portata discontinua, con conseguenze sulla qualità del trattamento chimico.
L’ispezione visiva della girante rivela danni localizzati, prevalentemente sulle pale all’ingresso. In pompe metalliche si osserva un aspetto spugnoso e butterato. Nelle pompe in materiali termoplastici, la cavitazione produce effetti specifici: nel polipropilene (PP) si nota un caratteristico sbiancamento della superficie, mentre nel PVDF si manifesta come un’irruvidimento progressivo che compromette la resistenza chimica del materiale.
Cause principali della cavitazione
La causa più comune è un NPSH disponibile (NPSH_a) insufficiente rispetto all’NPSH richiesto dalla pompa (NPSH_r). Questo si verifica quando la linea di aspirazione è troppo lunga, presenta troppe curve e raccordi, oppure il livello del liquido nel serbatoio di aspirazione è troppo basso. Per approfondire il corretto dimensionamento delle pompe e il calcolo dell’NPSH, consultare l’Articolo 7 della nostra serie.
Una temperatura del fluido superiore a quella di progetto aumenta la tensione di vapore, riducendo il margine di NPSH. Questo è particolarmente critico nei bagni galvanici riscaldati e nei processi di decapaggio a caldo.
Un filtro di aspirazione parzialmente intasato introduce perdite di carico aggiuntive non previste, riducendo l’NPSH_a. Infine, il funzionamento a portate molto superiori al punto di massimo rendimento (BEP) provoca cavitazione da ricircolo in aspirazione.
Azioni correttive contro la cavitazione
La prima verifica da effettuare è il confronto tra NPSH_a e NPSH_r. La regola pratica prevede un margine minimo: NPSH_a > NPSH_r + 0,5 m. Se il margine è insufficiente, occorre intervenire sulla linea di aspirazione.
Controllare e pulire il filtro di aspirazione è l’azione più semplice e spesso risolutiva. Ridurre le perdite di carico nella tubazione di aspirazione — utilizzando un diametro maggiore, eliminando curve superflue e riducendo la lunghezza — migliora sensibilmente il margine di NPSH.
Se il fluido arriva a temperature superiori al previsto, valutare l’installazione di uno scambiatore di calore o modificare la sequenza di processo per ridurre la temperatura.
In molti casi, la soluzione più efficace è eliminare completamente la linea di aspirazione adottando una pompa verticale ad immersione come la serie VSK, che aspira direttamente dal serbatoio annullando le perdite di carico in aspirazione.
Vibrazioni eccessive
Le vibrazioni nelle pompe centrifughe non sono solo un fastidio: sono un indicatore di problemi meccanici o idraulici che, se trascurati, portano a guasti catastrofici. In pompe per servizio chimico, dove i componenti a contatto con il fluido sono realizzati in materiali termoplastici, le vibrazioni rappresentano un rischio aggiuntivo perché possono causare il cedimento di giunzioni, flange e raccordi in plastica.
Sintomi delle vibrazioni eccessive
Il segnale più evidente è la vibrazione percepibile al tatto e all’udito: il basamento della pompa trema, le tubazioni collegare vibrano e i raccordi producono rumori metallici o plastici. Se non si interviene, le conseguenze progrediscono rapidamente.
I cuscinetti cedono prematuramente: la loro durata nominale si riduce drasticamente quando le vibrazioni superano i livelli ammissibili. Le tenute meccaniche subiscono danni alle facce di tenuta, con perdite che iniziano come gocciolamento intermittente e peggiorano progressivamente. Nei casi più gravi, le vibrazioni possono causare la rottura dell’albero per fatica, un evento catastrofico che comporta il rilascio incontrollato del fluido di processo.
Cause principali delle vibrazioni
Lo squilibrio della girante è una delle cause più frequenti. Nelle pompe per fluidi corrosivi, l’erosione chimica e la cavitazione asportano materiale in modo non uniforme, alterando il bilanciamento. Le giranti ottenute per stampaggio presentano tolleranze dimensionali meno precise, aggravando il problema. Al contrario, le giranti ricavate mediante lavorazione dal massello CNC offrono un bilanciamento iniziale superiore e mantengono la simmetria più a lungo anche in condizioni di usura.
Il disallineamento tra pompa e motore è un’altra causa comune, spesso sottovalutata. Anche pochi decimi di millimetro di disassamento o angolatura provocano vibrazioni significative. Le sollecitazioni trasmesse dalle tubazioni al corpo pompa — per dilatazione termica, supporti inadeguati o errori di montaggio — generano tensioni che si manifestano come vibrazioni.
Il funzionamento lontano dal BEP produce instabilità idraulica: a portate molto basse si verificano ricircoli interni, mentre a portate eccessive aumentano le turbolenze all’ingresso della girante. L’usura dei cuscinetti e l’ingresso d’aria nel circuito di aspirazione sono ulteriori cause da non trascurare.
Azioni correttive contro le vibrazioni
Verificare l’allineamento pompa-motore con comparatore a quadrante o, preferibilmente, con allineatore laser. Le tolleranze massime ammissibili dipendono dalla velocità di rotazione, ma come regola generale non superare 0,05 mm di disassamento radiale e 0,05 mm/100 mm di angolatura.
Ispezionare la girante alla ricerca di segni di erosione o cavitazione. Se il danneggiamento è significativo, sostituire la girante. Le giranti CNC di Nuova Darimpianti garantiscono tolleranze più strette e un bilanciamento migliore rispetto ai componenti stampati, mantenendo le vibrazioni ai minimi anche dopo periodi prolungati di servizio.
Verificare che le tubazioni siano correttamente supportate e che siano previsti giunti di dilatazione per compensare le escursioni termiche, particolarmente importanti con tubazioni in PP o PVC che hanno coefficienti di dilatazione elevati.
Controllare il punto di funzionamento rispetto alla curva caratteristica della pompa: il funzionamento deve restare nell’intervallo BEP ±15%. Sostituire i cuscinetti secondo le scadenze programmate e verificare l’assenza di ingressi d’aria sul lato aspirazione, controllando guarnizioni, raccordi e pressacavi.
Perdite dalle tenute meccaniche
Le tenute meccaniche sono il componente più critico nelle pompe centrifughe per servizio chimico. Il loro compito è impedire la fuoriuscita di fluidi che possono essere tossici, corrosivi, infiammabili o una combinazione di questi. Una perdita dalla tenuta in un impianto chimico non è mai un problema trascurabile.
Sintomi delle perdite dalle tenute
Il sintomo più evidente è il gocciolamento visibile nella zona della tenuta. Nei casi iniziali si tratta di una leggera trasudazione; se non si interviene, la perdita aumenta fino a diventare un flusso continuo.
Per fluidi pericolosi, i rilevatori di gas ambientali possono dare allarme prima che la perdita sia visibile a occhio nudo. Vapori o fumi in prossimità della tenuta sono un segnale di allarme critico.
Macchie di corrosione sull’esterno del corpo pompa, al di sotto della zona della tenuta, indicano una perdita cronica anche di piccola entità. Con la serie PMC-2 a doppia tenuta, un calo del livello o della pressione nel circuito del fluido di barriera è un indicatore precoce di deterioramento della tenuta interna.
Cause principali delle perdite
L’usura delle facce di tenuta è un processo naturale, ma viene accelerato dalla presenza di particelle abrasive nel fluido, dal funzionamento a secco (anche momentaneo) e dalle vibrazioni. Ogni irregolarità sulle facce di tenuta — graffi, scheggiature, deformazioni — compromette la capacità di sigillatura.
L’attacco chimico agli elastomeri è una causa insidiosa: gli O-ring e le guarnizioni secondarie possono gonfiarsi, indurirsi o dissolversi se il materiale non è compatibile con il fluido di processo. Shock termici dovuti a brusche variazioni di temperatura causano deformazioni differenziali tra le facce di tenuta.
La deflessione dell’albero, causata dal funzionamento lontano dal BEP, sottopone le facce di tenuta a carichi radiali non previsti. Infine, un montaggio non corretto della tenuta durante gli interventi di manutenzione è una causa sorprendentemente frequente di perdite premature.
Azioni correttive contro le perdite dalle tenute
Verificare la compatibilità degli elastomeri con il fluido di processo è il primo passo. Le linee guida generali prevedono: FPM (Viton) per acidi minerali e organici, EPDM per basi e soluzioni alcaline, PTFE come materiale universale quando la compatibilità chimica è incerta o il fluido varia frequentemente.
Per le pompe a doppia tenuta come la serie PMC-2, controllare il sistema di lavaggio della tenuta: livello del fluido di barriera, pressione (deve essere superiore alla pressione nella camera di tenuta), portata di circolazione e temperatura.
Verificare che la pompa funzioni in prossimità del BEP per minimizzare la deflessione dell’albero. Assicurarsi che la procedura di installazione della tenuta sia seguita scrupolosamente: rispetto della quota di compressione, pulizia delle superfici, centraggio corretto.
Tenuta singola, doppia tenuta o trascinamento magnetico
La scelta della configurazione di tenuta è una decisione progettuale fondamentale nel servizio con fluidi corrosivi:
La serie PMC-1 con tenuta meccanica singola è adeguata per fluidi non pericolosi o a bassa pericolosità, dove una piccola perdita non rappresenta un rischio significativo. È la soluzione più economica e di più semplice manutenzione.
La serie PMC-2 con doppia tenuta meccanica e fluido di barriera è indicata per fluidi pericolosi, tossici o infiammabili. La tenuta esterna funge da barriera di sicurezza: anche in caso di cedimento della tenuta interna, il fluido di processo non viene rilasciato nell’ambiente.
La serie HTM a trascinamento magnetico elimina completamente la tenuta meccanica: la trasmissione della coppia dal motore alla girante avviene attraverso magneti permanenti, senza contatto fisico e senza alcuna possibilità di perdita. È la soluzione definitiva quando le perdite sono croniche, il fluido è estremamente pericoloso o i costi di manutenzione delle tenute sono insostenibili.
Calo di portata e prevalenza
Un calo graduale delle prestazioni è normale nell’arco della vita di una pompa, ma un calo improvviso o superiore al 10-15% rispetto ai valori nominali indica un problema che richiede intervento.
Sintomi del calo di prestazioni
Il processo a valle non riceve la portata richiesta: le vasche non si riempiono nei tempi previsti, i sistemi di dosaggio vanno in allarme, i tempi di ciclo si allungano. La pressione di mandata rilevata al manometro è inferiore al valore di progetto.
Nei casi estremi, la pompa gira ma non pompa: il motore assorbe corrente, la girante ruota, ma la portata è nulla o trascurabile. Questa condizione è particolarmente pericolosa perché l’energia viene dissipata come calore nel fluido, con rischio di surriscaldamento e danneggiamento dei componenti in materiale termoplastico.
Cause principali del calo di prestazioni
L’usura della girante per erosione chimica o cavitazione è la causa più frequente nel servizio con fluidi aggressivi. L’asportazione di materiale dalle pale riduce la capacità della girante di trasferire energia al fluido. Nelle pompe con anello di usura, l’aumento del gioco tra girante e anello causa un ricircolo interno che riduce la portata utile.
Un’ostruzione parziale nella linea di aspirazione o di mandata limita la portata. L’ingresso d’aria dal lato aspirazione — attraverso guarnizioni difettose, raccordi non perfettamente serrati o un livello del liquido troppo basso nel serbatoio — riduce l’efficienza della pompa.
Una riduzione della velocità di rotazione, causata dallo slittamento della cinghia di trasmissione o da un malfunzionamento dell’inverter (VFD), si traduce direttamente in un calo di portata e prevalenza. Infine, un aumento della resistenza del circuito — valvole parzialmente chiuse, incrostazioni nelle tubazioni, filtri intasati — sposta il punto di funzionamento verso portate inferiori.
Azioni correttive per il calo di prestazioni
Ispezionare la girante e, se presenta usura significativa, sostituirla. I componenti ricavati da massello CNC di Nuova Darimpianti, grazie all’assenza di porosità e alle tolleranze dimensionali ristrette, resistono meglio all’erosione chimica e mantengono le prestazioni più a lungo.
Controllare il gioco dell’anello di usura e sostituirlo se il gioco supera i valori ammissibili indicati dal costruttore. Verificare che tutte le valvole nel circuito siano completamente aperte e che filtri e strainer non siano intasati.
Verificare l’assenza di ingressi d’aria sul lato aspirazione: un test semplice consiste nel chiudere la valvola di mandata e osservare se la pressione si mantiene stabile o cala, indicando una perdita dal lato aspirazione.
Confrontare le prestazioni attuali della pompa con la curva caratteristica originale: se la deviazione è superiore al 10-15%, è necessario un intervento di revisione.
Programma di manutenzione preventiva
La diagnostica guasti pompe centrifughe è tanto più efficace quanto più è sistematica. Un programma di manutenzione preventiva strutturato consente di intercettare i problemi nelle fasi iniziali, quando le azioni correttive sono semplici ed economiche, anziché intervenire in emergenza a guasto avvenuto.
Controlli giornalieri: ispezione visiva per verificare l’assenza di perdite, ascolto per identificare rumori anomali (cavitazione, cuscinetti, vibrazioni), verifica della temperatura dei cuscinetti al tatto o con termometro a infrarossi, lettura dei parametri operativi (pressione mandata, corrente assorbita dal motore).
Controlli settimanali: verifica del sistema di lavaggio tenuta (livello e pressione del fluido di barriera nella PMC-2), confronto dei parametri operativi con i valori di progetto, ispezione del filtro di aspirazione.
Controlli mensili: misurazione delle vibrazioni con strumentazione portatile e registrazione dei valori per analisi di tendenza (trending), verifica dell’allineamento pompa-motore, controllo del serraggio dei bulloni di ancoraggio e delle flange.
Controlli trimestrali/semestrali: ispezione della girante e delle superfici a contatto con il fluido, verifica del gioco dell’anello di usura, controllo dello stato delle tenute meccaniche, analisi dell’olio dei cuscinetti (se applicabile).
Revisione annuale: smontaggio completo, ispezione di tutti i componenti bagnati, sostituzione delle tenute meccaniche e dei cuscinetti, verifica delle quote dimensionali critiche (giochi, ovalizzazioni, planarità delle facce di tenuta), riassemblaggio con verifica dell’allineamento e prova funzionale.
I componenti lavorati dal massello CNC, come quelli prodotti da Nuova Darimpianti con lavorazione dal pieno, presentano una struttura del materiale più omogenea e priva delle tensioni residue tipiche dello stampaggio. Questo si traduce in intervalli di manutenzione più lunghi e una maggiore prevedibilità dell’usura, facilitando la pianificazione degli interventi.
Domande frequenti
Come riconosco la cavitazione in una pompa centrifuga?
Il segnale più caratteristico è un rumore simile a ghiaia o sassolini all’interno del corpo pompa, accompagnato da oscillazioni della pressione di mandata e della portata. L’ispezione della girante rivela butterature e erosione sulle pale di ingresso. Nelle pompe in PP, si osserva uno sbiancamento della superficie; nel PVDF, un irruvidimento progressivo. Alla prima comparsa di questi sintomi, verificare il margine di NPSH e le condizioni della linea di aspirazione.
Ogni quanto devo sostituire la tenuta meccanica?
La vita utile di una tenuta meccanica varia enormemente in funzione del fluido, delle condizioni operative e della manutenzione. In servizio chimico tipico, una tenuta ben dimensionata e correttamente installata può durare da 12 a 24 mesi. Tuttavia, la sostituzione dovrebbe essere basata sulle condizioni effettive (gocciolamento, aumento del consumo di fluido di barriera) piuttosto che su un calendario fisso. Il programma di revisione annuale include comunque la sostituzione preventiva delle tenute.
Le vibrazioni possono danneggiare le tubazioni in PP?
Sì, le vibrazioni eccessive trasmesse dalla pompa alle tubazioni in PP possono causare danni significativi. Il polipropilene ha una resistenza a fatica inferiore rispetto ai metalli, e le sollecitazioni cicliche prodotte dalle vibrazioni possono portare a cricche nelle zone di concentrazione delle tensioni, in particolare nelle saldature, nei raccordi filettati e nelle variazioni di sezione. È fondamentale installare giunti antivibranti tra la pompa e le tubazioni e assicurare un supporto adeguato della tubazione per evitare vibrazioni risonanti.
Quando conviene passare da una pompa con tenuta a una a trascinamento magnetico?
Il passaggio alla serie HTM a trascinamento magnetico è consigliato quando si verificano perdite ricorrenti dalla tenuta nonostante la corretta manutenzione, quando il fluido è altamente tossico o cancerogeno e non è tollerabile alcuna emissione, quando il costo della manutenzione delle tenute (ricambi, manodopera, fermo impianto) supera il maggior costo iniziale della pompa magnetica, oppure quando le normative ambientali o di sicurezza impongono il criterio di “zero emissioni”. La serie HTM elimina la tenuta meccanica sostituendola con un accoppiamento magnetico che garantisce l’assenza totale di perdite.
I componenti CNC durano più a lungo di quelli stampati in caso di cavitazione?
Sì, i componenti ricavati da lavorazione dal massello CNC presentano una struttura del materiale più densa e omogenea rispetto a quelli ottenuti per stampaggio a iniezione o rotazionale. Lo stampaggio introduce microporosità, tensioni residue e orientamento non uniforme delle catene polimeriche, creando punti deboli dove la cavitazione aggredisce preferenzialmente il materiale. Il pieno CNC, partendo da lastre o barre estruse di qualità controllata, offre proprietà meccaniche più uniformi e una resistenza all’erosione da cavitazione significativamente superiore, traducendosi in una vita utile più lunga della girante e degli altri componenti idraulici.
Conclusione: prevenire è meglio che riparare
La diagnostica guasti pompe centrifughe in servizio con fluidi corrosivi richiede un approccio sistematico e una conoscenza approfondita dei meccanismi di guasto. Cavitazione, vibrazioni, perdite dalle tenute e calo di prestazioni sono problemi interconnessi: la cavitazione genera vibrazioni, le vibrazioni danneggiano le tenute, le tenute deteriorate causano perdite, e l’usura della girante riduce le prestazioni complessive.
Investire in componenti di qualità superiore — come le pompe e i ricambi lavorati dal massello CNC di Nuova Darimpianti — e applicare un programma di manutenzione preventiva strutturato riduce la frequenza e la gravità dei guasti, garantendo continuità operativa e sicurezza.
Avete problemi con le vostre pompe per fluidi corrosivi? I tecnici di Nuova Darimpianti, con sede a Flero (Brescia), sono a disposizione per analizzare le vostre condizioni operative, diagnosticare le cause dei malfunzionamenti e proporre la soluzione più adatta — dalla sostituzione dei componenti usurati alla fornitura di pompe con configurazione ottimizzata per la vostra applicazione. Contattateci per una consulenza tecnica senza impegno.
Nel mondo delle pompe e degli agitatori in materiale termoplastico destinati ad ambienti corrosivi esistono due approcci produttivi fondamentalmente diversi: lo stampaggio a iniezione e la lavorazione dal massello su centri di lavoro CNC. La maggior parte dei costruttori sceglie lo stampaggio perché è più economico e più rapido quando si producono grandi volumi. I corpi pompa, le giranti e gli alberi escono da uno stampo in pochi secondi, pronti per l’assemblaggio.
Nuova Darimpianti ha scelto la direzione opposta. Ogni singolo componente delle pompe e degli agitatori prodotti nello stabilimento di Flero, in provincia di Brescia, viene ricavato da blocchi pieni di materiale termoplastico — polipropilene (PP), PVC e PVDF — mediante fresatura e tornitura su centri di lavoro CNC a 3 e 5 assi. Non si tratta di una scelta di marketing: è una decisione tecnica con conseguenze misurabili sulla resistenza meccanica, sulla durata in servizio, sulla precisione dimensionale e sull’affidabilità complessiva del prodotto.
Questa scelta produttiva si applica all’intera gamma: le pompe centrifughe orizzontali serie PMC-1 e serie PMC-2, le pompe a trascinamento magnetico serie HTM, le pompe verticali serie VSK, VGA, VL, EVFA-N, e tutti gli agitatori — veloci (serie EV, EVK, EVL, KVL), lenti (serie EVR, EVRK, EVRL, KVRL) e laterali (LVO, LRO). In questo articolo analizziamo perché la lavorazione dal massello CNC produce componenti superiori e quali vantaggi concreti offre a chi opera in ambienti chimici aggressivi.
Stampaggio a iniezione vs lavorazione dal massello: le differenze fondamentali
Per comprendere perché i due metodi producono risultati profondamente diversi occorre esaminare cosa accade al materiale durante ciascun processo. La differenza non è solo di forma o di precisione: riguarda la struttura stessa del polimero a livello molecolare.
Il processo di stampaggio a iniezione
Nello stampaggio a iniezione il materiale termoplastico viene fuso e iniettato ad alta pressione all’interno di uno stampo metallico. Il polimero fuso fluisce attraverso canali di alimentazione (gate), riempie la cavità dello stampo e si solidifica per raffreddamento a contatto con le pareti metalliche. Il ciclo è rapido — da 30 secondi a pochi minuti — e il pezzo esce con la forma definitiva. Questo processo, efficiente per la produzione in serie, introduce però nel pezzo una serie di problemi strutturali:
Tensioni interne residue. Le pareti esterne si solidificano per prime a contatto con lo stampo freddo, mentre il nucleo resta fuso più a lungo. Questa solidificazione differenziale genera tensioni che restano “congelate” nel pezzo finito — invisibili, ma critiche in presenza di agenti chimici aggressivi.
Orientazione molecolare anisotropa. Il polimero fuso orienta le catene molecolari nella direzione del flusso. Il pezzo finito non è isotropo: le proprietà meccaniche e la resistenza chimica variano a seconda della direzione.
Linee di giunzione e segni di iniezione. Dove i fronti di flusso si ricongiungono si formano linee di giunzione (weld line) con adesione molecolare inferiore. Il punto di iniezione (gate mark) è un’altra zona di discontinuità. Entrambi sono punti deboli dal punto di vista meccanico e chimico.
Porosità e micro-vuoti. Il ritiro volumetrico durante il raffreddamento può generare micro-vuoti interni, specialmente nelle sezioni più spesse, riducendo la resistenza meccanica e creando vie di penetrazione per le sostanze chimiche.
Tolleranze dimensionali tipicamente nell’ordine di ±0,3-0,5 mm, limitate dal ritiro del materiale e dalla precisione dello stampo.
Il processo di lavorazione dal massello CNC
La lavorazione dal massello CNC parte da un materiale radicalmente diverso: blocchi, lastre o barre di materiale termoplastico estruso o pressato, forniti da produttori specializzati europei (Simona, Ensinger, Rochling). Questi semilavorati vengono prodotti mediante estrusione in condizioni controllate e sottoposti a trattamenti di distensione. Il materiale risultante è omogeneo, isotropo e privo di tensioni interne significative.
Il blocco viene fissato sul centro di lavoro CNC e ogni superficie, cavità e profilo viene ricavato per asportazione di truciolo. Il centro di lavoro segue un programma numerico che definisce ogni movimento con precisione micrometrica. Il risultato è un componente con tolleranze di ±0,05-0,1 mm — da cinque a dieci volte più precise rispetto allo stampaggio a iniezione.
Il punto fondamentale è che la lavorazione meccanica non modifica la struttura del materiale. Non c’è fusione, non c’è flusso orientato, non ci sono linee di giunzione. Il pezzo finito conserva intatte le proprietà del blocco di partenza: isotopia, assenza di tensioni interne, omogeneità strutturale su tutta la sezione.
Vantaggi tecnici misurabili della lavorazione dal massello
La superiorità della lavorazione dal massello CNC non è un’affermazione generica: si manifesta in vantaggi specifici e misurabili che hanno un impatto diretto sulle prestazioni e sulla durata dei componenti in ambienti corrosivi.
Assenza di tensioni interne e resistenza allo stress cracking ambientale
Il cedimento per stress cracking ambientale (Environmental Stress Cracking, ESC) è la prima causa di guasto dei componenti termoplastici esposti a sostanze chimiche aggressive. L’ESC si verifica quando un materiale sottoposto a tensioni meccaniche — anche modeste — viene simultaneamente esposto a un agente chimico che ne accelera la fessurazione. Le tensioni residue dello stampaggio a iniezione forniscono esattamente quel carico meccanico costante che innesca il processo.
In un corpo pompa stampato in polipropilene esposto a un acido a temperatura variabile — come nelle vasche galvaniche riscaldate e raffreddate ciclicamente — le tensioni residue si sommano alle tensioni termiche generate dai cicli di temperatura. Il risultato è la formazione progressiva di micro-fessure che si propagano fino al cedimento del componente.
I componenti lavorati dal massello CNC, partendo da blocchi estrusi e distesi, non presentano tensioni interne significative. In assenza del carico meccanico che innesca l’ESC, la resistenza chimica del materiale si esprime appieno. Il risultato pratico è una durata in servizio drasticamente superiore. Per chi opera con pompe per acidi corrosivi, questa differenza è determinante.
Precisione dimensionale e rendimento idraulico
La geometria della girante — angoli delle pale, profilo del canale, giochi tra girante e cassa spirale — determina direttamente il rendimento idraulico della pompa. Tolleranze più strette si traducono in un rendimento più elevato. Per approfondire il rapporto tra geometria e prestazioni, si veda la guida al dimensionamento pompe centrifughe.
Con tolleranze di ±0,05-0,1 mm ottenibili dalla lavorazione CNC, la girante riproduce fedelmente il profilo idraulico progettato. Le conseguenze sono concrete: la prevalenza e la portata reali corrispondono alle curve di catalogo, il consumo energetico si riduce a parità di prestazioni, e le vibrazioni diminuiscono grazie alla migliore equilibratura della girante — con effetti positivi sulla durata di cuscinetti, tenute e accoppiamenti.
Resistenza chimica omogenea su tutta la superficie
Un componente stampato presenta inevitabilmente zone con proprietà diverse: punto di iniezione, linee di giunzione, aree con orientazione molecolare sfavorevole, zone con micro-porosità. Ciascuna ha una resistenza chimica inferiore rispetto al materiale in condizioni ideali.
In un componente lavorato dal massello CNC non esistono queste discontinuità. La resistenza chimica pubblicata nelle tabelle di compatibilità dei materiali termoplastici — PP, PVC e PVDF — si applica uniformemente a tutta la superficie. Questa uniformità è particolarmente importante per il PVDF: un componente stampato con difetti strutturali può cedere dove il PVDF “dovrebbe” resistere, vanificando l’investimento nel materiale più costoso della gamma.
Flessibilità progettuale e componenti su misura
Lo stampaggio a iniezione richiede uno stampo metallico il cui costo può raggiungere decine di migliaia di euro, ammortizzabile solo su grandi volumi. Modificare il progetto significa rifare lo stampo.
Con la lavorazione dal massello CNC il “costo dello stampo” non esiste. Se un impianto richiede un corpo pompa con attacchi non standard, una girante speciale o un agitatore fuori catalogo, il componente viene semplicemente programmato e lavorato. I prototipi si realizzano rapidamente, le modifiche progettuali si implementano senza costi di riattrezzaggio, e le piccole serie diventano economicamente accessibili. Per le applicazioni industriali, dove i volumi sono tipicamente bassi e le esigenze spesso specifiche dell’impianto, questa flessibilità è un vantaggio operativo fondamentale.
L’impatto sulla durata delle pompe in ambienti corrosivi
I vantaggi tecnici della lavorazione dal massello si traducono in una differenza concreta nella durata in servizio delle pompe impiegate in ambienti chimici aggressivi.
Corpo pompa: stress cracking vs integrità strutturale. Un corpo pompa stampato in polipropilene, impiegato in servizio ciclico con acidi a temperatura variabile — come nell’industria galvanica — può sviluppare fessure da stress cracking dopo 12-18 mesi. Un corpo pompa in PP lavorato dal massello CNC, nelle medesime condizioni, offre una durata tipica di 3-5 anni o superiore, perché l’assenza di tensioni interne elimina il fattore scatenante dell’ESC.
Sedi di tenuta: precisione e affidabilità. Le sedi di tenuta lavorate al CNC garantiscono la geometria e la finitura superficiale necessarie per un funzionamento affidabile — minore frequenza di perdite, maggiore durata delle tenute e riduzione dei fermi impianto. Questo vale sia per le tenute meccaniche delle pompe orizzontali PMC-1 e PMC-2, sia per le tenute a labbro delle pompe verticali.
Giranti: equilibratura e durata dei cuscinetti. Una girante CNC presenta uno squilibrio residuo minimo. La riduzione delle vibrazioni prolunga significativamente la vita di cuscinetti, tenute e accoppiamenti, poiché la durata dei cuscinetti segue una relazione esponenziale con il carico applicato.
Costo totale di proprietà. Il prezzo di acquisto è superiore del 20-40% rispetto a una pompa con componenti stampati. Tuttavia, una pompa che dura tre-quattro volte di più, riduce i fermi impianto, consuma meno energia e richiede meno manutenzione sulle tenute risulta significativamente meno costosa nel ciclo di vita complessivo. Per chi gestisce impianti dove un fermo non programmato costa migliaia di euro all’ora, il calcolo è chiaro.
L’impatto sugli agitatori
Le stesse considerazioni si applicano agli agitatori industriali per ambienti corrosivi, con specificità legate alla geometria e alle condizioni operative. Per un quadro completo si veda la guida agli agitatori per galvanica.
Pale della girante: uniformità di spessore e angolo. Un agitatore con pale stampate presenta variazioni di spessore dovute al ritiro differenziale e deformazioni da tensioni interne. Le pale lavorate dal massello CNC riproducono la geometria progettata con fedeltà millimetrica, garantendo prestazioni di miscelazione costanti e prevedibili — essenziale quando il processo richiede distribuzione uniforme di temperatura o concentrazione.
Albero: rettilineità e concentricità. Gli agitatori a stelo lungo — serie EVL, EVRL, KVL — presentano alberi di diversi metri. Un albero anche leggermente eccentrico genera vibrazioni che si amplificano con la lunghezza, compromettendo tenute, cuscinetti e struttura di supporto. La tornitura CNC garantisce la rettilineità necessaria anche sugli alberi più lunghi.
Mozzo e sede della chiavetta. La precisione della sede della chiavetta e del foro del mozzo determina la qualità della trasmissione di coppia. Un accoppiamento impreciso genera gioco, fretting e concentrazione di tensioni che possono portare alla rottura del mozzo. La lavorazione CNC produce le tolleranze necessarie per un accoppiamento ottimale.
Resistenza chimica nella zona dei fumi. Le zone esposte a fumi e spruzzi sopra il livello del liquido subiscono un attacco particolarmente aggressivo: le sostanze chimiche condensano e si concentrano per evaporazione. I componenti lavorati dal massello, con superfici integre e prive di difetti, resistono significativamente meglio in queste condizioni critiche.
Il processo produttivo Nuova Darimpianti
Il ciclo produttivo che trasforma un blocco di materiale termoplastico in un componente finito segue un processo rigoroso e tracciabile.
Materia prima certificata. I blocchi di PP, PVC e PVDF provengono da fornitori europei qualificati. Ogni lotto è accompagnato da un certificato di conformità che attesta composizione, proprietà meccaniche e idoneità all’impiego chimico. La scelta del grado specifico del materiale è parte integrante della progettazione: non tutti i gradi di polipropilene o PVDF sono equivalenti in termini di resistenza chimica e lavorabilità.
Centri di lavoro CNC a 3 e 5 assi. Lo stabilimento di Flero dispone di centri di lavoro CNC che consentono la lavorazione di geometrie complesse in un unico piazzamento, riducendo gli errori di riposizionamento. I programmi vengono generati via software CAM a partire dai modelli 3D.
Controllo qualità dimensionale. Ogni componente viene verificato dimensionalmente al termine della lavorazione. Le dimensioni critiche — sedi di tenuta, diametri di accoppiamento, profili idraulici — vengono misurate e confrontate con le tolleranze di progetto. I componenti fuori tolleranza vengono scartati.
Assemblaggio e collaudo. Ogni pompa e ogni agitatore viene assemblato e collaudato prima della spedizione. Le pompe sono sottoposte a prove che verificano portata, prevalenza, assorbimento e assenza di perdite. Gli agitatori vengono controllati per vibrazioni e runout dell’albero.
Tracciabilità. Tutti i modelli della gamma — pompe PMC-1, PMC-2, HTM, VSK, VGA, VL, EVFA-N e tutti gli agitatori delle serie EV, EVK, EVL, KVL, EVR, EVRK, EVRL, KVRL, LVO e LRO — sono accompagnati da documentazione che consente di risalire al lotto di materiale e alle verifiche effettuate.
Domande frequenti
Qual è la differenza tra una pompa stampata e una lavorata dal massello?
Una pompa stampata a iniezione è prodotta iniettando plastica fusa in uno stampo metallico: il processo è rapido ma introduce tensioni interne residue, orientazione molecolare anisotropa, linee di giunzione e possibili micro-porosità. Una pompa lavorata dal massello CNC è ricavata da un blocco pieno di termoplastico estruso, privo di tensioni interne. Il risultato è un componente strutturalmente omogeneo, dimensionalmente più preciso (tolleranze ±0,05-0,1 mm contro ±0,3-0,5 mm) e significativamente più resistente allo stress cracking ambientale.
La lavorazione dal massello costa di più?
Il costo di acquisto iniziale è superiore del 20-40%. Tuttavia, il costo totale di proprietà nel ciclo di vita è inferiore: la durata è da tre a cinque volte maggiore, i fermi impianto sono meno frequenti, il rendimento idraulico superiore riduce il consumo energetico e le tenute durano di più. Per le applicazioni in ambienti corrosivi, dove un fermo non programmato ha un costo elevato, l’investimento iniziale si ripaga ampiamente.
Quali materiali lavora Nuova Darimpianti?
Nuova Darimpianti lavora tre famiglie di materiali termoplastici: polipropilene (PP), con eccellente resistenza ad acidi e alcali fino a 80-90 °C; cloruro di polivinile (PVC), indicato per acidi minerali a temperatura ambiente e applicazioni che richiedono rigidità strutturale; polivinilidenfluoruro (PVDF), resistente a quasi tutti i prodotti chimici fino a 120-130 °C, la scelta obbligata per i servizi più aggressivi.
Quanto dura una pompa lavorata dal massello rispetto a una stampata?
In condizioni operative tipiche con cicli termici in ambienti corrosivi, un corpo pompa in PP lavorato dal massello CNC offre una durata di 3-5 anni o superiore, mentre un corpo stampato può sviluppare stress cracking dopo 12-18 mesi. Il fattore determinante è l’assenza di tensioni interne, che elimina la causa principale dello stress cracking ambientale. In servizi meno gravosi la differenza può essere meno marcata, ma il componente lavorato dal massello resta strutturalmente superiore.
Nuova Darimpianti può realizzare pezzi su misura?
Questa è una delle applicazioni in cui la lavorazione dal massello CNC offre il vantaggio più evidente. Non essendo necessario alcuno stampo, Nuova Darimpianti può realizzare componenti su misura — corpi pompa con attacchi speciali, giranti con geometrie non standard, agitatori fuori catalogo — modificando il programma CNC. Il costo aggiuntivo è limitato alla programmazione e al tempo macchina. I tempi di consegna sono comparabili ai prodotti standard.
La scelta tecnicamente corretta per il servizio chimico
La lavorazione dal massello CNC non è un lusso e non è un vezzo produttivo. È la risposta tecnicamente corretta alla domanda: come si produce un componente in materiale termoplastico destinato a funzionare in modo affidabile in un ambiente chimico aggressivo per anni?
Lo stampaggio a iniezione è un processo eccellente per molte applicazioni — ma non per componenti critici esposti a corrosione chimica, cicli termici e sollecitazioni meccaniche continue. Le tensioni interne, l’anisotropia, le linee di giunzione e le micro-porosità che lo stampaggio introduce nel pezzo sono incompatibili con le esigenze di affidabilità e durata del servizio chimico industriale.
Nuova Darimpianti ha costruito l’intera propria gamma — pompe e agitatori, dal modello più piccolo al più grande — su questa convinzione tecnica. Il risultato sono prodotti che durano di più, funzionano meglio e costano meno nel ciclo di vita complessivo.
Se operate in ambienti corrosivi e cercate pompe e agitatori progettati per durare, contattate Nuova Darimpianti. Il nostro ufficio tecnico di Flero (Brescia) è a disposizione per analizzare le vostre esigenze, consigliare i materiali più adatti e fornire soluzioni su misura — con la garanzia che ogni componente sarà lavorato dal massello su centri CNC, perché è l’unico modo in cui sappiamo costruire.
La velocità di rotazione di un agitatore industriale non è una preferenza del progettista e non è un parametro che si sceglie “a sensazione”. È una conseguenza diretta della fisica del fluido da miscelare. Un agitatore troppo veloce immerso in un fluido viscoso genera un vortice centrale senza produrre miscelazione reale: l’energia si dissipa in calore e vibrazione anziché in movimento utile del fluido. Un agitatore troppo lento in un fluido a bassa viscosità non riesce a creare la turbolenza necessaria per sospendere solidi, disperdere gas o mantenere una temperatura uniforme nel serbatoio.
Quando il fluido è corrosivo — un acido concentrato, un bagno galvanico, una soluzione caustica — le conseguenze di una scelta sbagliata si moltiplicano: le sollecitazioni meccaniche anomale accelerano la fatica dei materiali, le vibrazioni compromettono le tenute e le zone stagnanti creano gradienti di concentrazione che attaccano selettivamente le pareti del serbatoio. La variabile chiave che determina se serve un agitatore veloce o un agitatore lento è la viscosità del fluido.
Questa guida tecnica confronta in modo sistematico le due categorie di agitatori — veloci e lenti — spiegando i criteri di scelta basati sulla viscosità, sul regime di flusso, sulla geometria della vasca e sulle esigenze specifiche del processo. Tutti i riferimenti di prodotto riguardano la gamma di agitatori in materiale termoplastico (PP, PVC, PVDF) prodotti da Nuova Darimpianti con lavorazione CNC dal pieno.
Viscosità e regime di flusso: la base della scelta
Per scegliere correttamente tra agitatori veloci e lenti occorre comprendere il rapporto tra viscosità del fluido e regime di flusso generato dalla girante. La viscosità dinamica (μ), misurata in millipascal-secondo (mPa·s) o nell’equivalente centipoise (cP), esprime la resistenza interna di un fluido allo scorrimento. Un fluido con viscosità elevata resiste al movimento: per metterlo in moto e mantenerlo in circolazione è necessaria più energia, applicata in modo diverso rispetto a un fluido “sottile”.
Valori di riferimento della viscosità
Per contestualizzare i numeri: l’acqua a 20 °C ha una viscosità di circa 1 cP. Una soluzione di acido solforico al 30% si attesta intorno a 3 cP — quasi come l’acqua. Il glicerolo puro raggiunge circa 1.500 cP, mentre le resine polimeriche e alcuni adesivi industriali superano facilmente i 10.000 cP. In ambito galvanico, i bagni di cromatura hanno viscosità comprese tra 2 e 5 cP, mentre le soluzioni di nickel chimico possono arrivare a 10-15 cP. Nei processi chimici con polimeri disciolti o sospensioni concentrate, si entra nel campo delle centinaia o migliaia di centipoise.
Il numero di Reynolds per agitatori
Il parametro adimensionale che traduce la viscosità in un criterio di scelta operativo è il numero di Reynolds per agitatori, definito come:
Re = ρ × N × D² / μ
dove ρ è la densità del fluido (kg/m³), N è la velocità di rotazione della girante (giri al secondo, rps), D è il diametro della girante (m) e μ è la viscosità dinamica (Pa·s). Questo numero esprime il rapporto tra le forze inerziali e le forze viscose nel fluido.
Tre regimi di flusso
Il numero di Reynolds definisce tre regimi distinti che determinano il tipo di agitatore necessario:
Regime turbolento (Re > 10.000): le forze inerziali dominano. Il fluido si muove in modo caotico e turbolento, con un’intensa miscelazione a livello microscopico. Questo è il campo operativo degli agitatori veloci (300-1.400 rpm). La turbolenza garantisce miscelazione rapida ed efficiente con giranti di piccolo diametro.
Regime di transizione (10 < Re < 10.000): le forze inerziali e viscose si bilanciano. La scelta tra agitatore veloce e lento dipende dal processo specifico: se serve shear elevato, si preferisce un agitatore veloce con girante adeguata; se serve circolazione delicata, si opta per un agitatore lento.
Regime laminare (Re < 10): le forze viscose dominano completamente. Il fluido si muove in strati ordinati e la miscelazione avviene solo per diffusione molecolare, estremamente lenta. Servono agitatori lenti (10-150 rpm) con giranti di prossimità (grande diametro rispetto al serbatoio) che forzano meccanicamente il movimento dell’intero volume.
La soglia pratica di viscosità
Come regola generale per una prima selezione: fluidi con viscosità inferiore a 500 cP richiedono tipicamente un agitatore veloce; tra 500 e 5.000 cP si è in zona di transizione, dove la scelta dipende dal processo; oltre 5.000 cP è necessario un agitatore lento con girante di prossimità. Questi valori sono indicativi — la scelta definitiva deve considerare anche la densità, la geometria del serbatoio e le esigenze specifiche del processo.
Agitatori veloci: quando e perché
Gli agitatori veloci operano in un intervallo di velocità compreso tra 300 e 1.400 rpm. Il principio operativo è la generazione di turbolenza: la girante, ruotando ad alta velocità, proietta il fluido in modo radiale o assiale creando vortici e correnti secondarie che miscelano rapidamente l’intero volume del serbatoio. L’elevata velocità periferica della girante produce anche uno shear (taglio) significativo sulle particelle, le gocce o le bolle presenti nel fluido.
Applicazioni ideali per agitatori veloci
Gli agitatori veloci sono la scelta corretta quando il processo richiede:
Miscelazione di liquidi miscibili: diluizione di acidi, preparazione di soluzioni, blending di prodotti chimici compatibili. La turbolenza garantisce omogeneità in tempi brevi.
Sospensione di solidi: mantenere particelle solide in sospensione in un liquido a bassa viscosità, ad esempio in vasche di sgrassaggio o in serbatoi di stoccaggio con solidi sedimentabili.
Dispersione di gas: incorporare aria o gas di processo in un liquido, come nelle vasche di ossidazione o nei reattori aerati.
Emulsificazione: creare emulsioni stabili di liquidi immiscibili, dove lo shear elevato è necessario per rompere le gocce in dimensioni micrometriche.
Scambio termico: in fluidi a bassa viscosità, la turbolenza aumenta il coefficiente di scambio termico con le pareti del serbatoio o con serpentine di riscaldamento/raffreddamento.
Tipologie di girante per agitatori veloci
La girante è l’elemento che trasforma la rotazione dell’albero in movimento del fluido. Negli agitatori veloci si utilizzano tre tipologie principali:
Elica marina (3 pale): genera un flusso prevalentemente assiale, cioè diretto verso il fondo del serbatoio. È la girante più versatile per la miscelazione generale, il blending e la sospensione di solidi leggeri. Efficiente dal punto di vista energetico, è la scelta standard per la maggior parte delle applicazioni a bassa viscosità.
Disco Cowles (disco dentato): genera uno shear molto elevato nella zona immediatamente circostante il disco, con un flusso radiale intenso. È specificamente progettato per la dispersione di pigmenti, la disintegrazione di agglomerati solidi e le operazioni che richiedono un’intensa azione meccanica localizzata.
Turbina (pale radiali): genera un flusso prevalentemente radiale, con un forte effetto di pompaggio laterale. È particolarmente efficace per la dispersione di gas in liquidi e per i processi che richiedono un’intensa miscelazione nella zona della girante.
La gamma Nuova Darimpianti: agitatori veloci
Nuova Darimpianti produce quattro serie di agitatori veloci in materiale termoplastico, ciascuna progettata per una specifica configurazione di montaggio:
Serie EV: l’agitatore veloce standard con azionamento diretto. Il motore è flangiato direttamente all’albero, senza riduttore; la versione EV-G prevede il collegamento con giunto. È la soluzione più semplice e compatta per vasche di dimensioni piccole e medie con fluidi a bassa viscosità.
Serie EVK: agitatore veloce con lanterna in alluminio e cuscinetto, giunto autoallineante in alluminio 7075 e motore elettrico o pneumatico; monta un’elica marina tripala.
Serie EVL: agitatore veloce con lanterna in alluminio a cuscinetto singolo o doppio e giunto flessibile o in alluminio 7075 (anche in versione EVL-G); può montare elica marina, turbina a pale dritte, emulsionatore o girante cowless.
Serie KVL: agitatore veloce per carichi gravosi, con lanterna in ghisa (singola o doppia) e cuscinetti a contatto obliquo DCS, collegamento con giunto o diretto e solo motore elettrico; monta le stesse giranti della serie EVL.
Applicazioni tipiche in ambienti corrosivi
Negli impianti per fluidi corrosivi, gli agitatori veloci trovano impiego principale nelle vasche di sgrassaggio alcalino, nei serbatoi di risciacquo, nelle operazioni di dissoluzione di prodotti chimici, nella diluizione di acidi e nelle vasche di decapaggio dove è necessario mantenere in sospensione i prodotti di reazione.
Agitatori lenti: quando e perché
Gli agitatori lenti operano in un intervallo di velocità compreso tra 10 e 150 rpm, ottenuto attraverso un riduttore meccanico interposto tra il motore elettrico e l’albero della girante. Il principio operativo è radicalmente diverso da quello degli agitatori veloci: anziché generare turbolenza, l’agitatore lento produce un flusso laminare o di transizione controllato, spostando grandi volumi di fluido a bassa velocità. La girante ha un diametro significativamente più grande rispetto a quella di un agitatore veloce, per compensare con la capacità di pompaggio ciò che manca in velocità periferica.
Applicazioni ideali per agitatori lenti
Gli agitatori lenti sono la scelta corretta quando il processo richiede:
Mantenimento dell’omogeneità senza turbolenza: in molti processi galvanici e chimici, la turbolenza è dannosa perché incorpora aria nel bagno, disturba gli strati di diffusione sulla superficie dei pezzi in trattamento o causa schiuma. L’agitatore lento mantiene il bagno uniforme senza questi effetti collaterali.
Miscelazione delicata di fluidi sensibili allo shear: alcune soluzioni polimeriche, emulsioni e formulazioni biologiche si degradano quando sottoposte a shear elevato. L’agitatore lento garantisce miscelazione senza danneggiare il prodotto.
Miscelazione di fluidi ad alta viscosità: quando la viscosità supera i 1.000-5.000 cP, un agitatore veloce con girante di piccolo diametro crea solo un vortice localizzato attorno all’albero. Il fluido lontano dalla girante rimane immobile. La girante di grande diametro dell’agitatore lento raggiunge meccanicamente l’intero volume.
Uniformità termica: nei serbatoi riscaldati o raffreddati, l’agitatore lento muove il fluido lungo le pareti dove avviene lo scambio termico, mantenendo una distribuzione di temperatura uniforme senza i gradienti localizzati causati dalla turbolenza.
Tipologie di girante per agitatori lenti
Le giranti per agitatori lenti sono progettate per massimizzare la capacità di pompaggio (volume di fluido spostato per giro) e la copertura del volume del serbatoio:
Pale inclinate (pitched blade): girante con pale montate ad angolo rispetto al piano di rotazione (tipicamente 45°), che genera un flusso combinato assiale-radiale. È la girante lenta più versatile, adatta a viscosità medie (500-5.000 cP) e a processi che richiedono un buon ricircolo senza shear eccessivo.
Ancora (anchor): girante di prossimità con profilo che segue la parete interna del serbatoio, con un gioco ridotto (tipicamente 25-50 mm). Raschia lo strato limite sulla parete, particolarmente efficace per serbatoi con camicia di riscaldamento/raffreddamento dove è essenziale impedire la stratificazione termica. Indicata per viscosità elevate (5.000-50.000 cP).
Nastro elicoidale (helical ribbon): la girante per le viscosità più estreme (oltre 50.000 cP). Il nastro elicoidale avvolge l’intero volume del serbatoio, creando un flusso ascendente lungo la parete e discendente al centro (o viceversa). Rapporto D/T molto elevato (0,9-0,95), con movimentazione praticamente meccanica dell’intero contenuto.
La gamma Nuova Darimpianti: agitatori lenti
Nuova Darimpianti produce quattro serie di agitatori lenti in materiale termoplastico, ciascuna con riduttore meccanico integrato:
Serie EVR: l’agitatore lento standard con motoriduttore. La soluzione di riferimento per vasche galvaniche, serbatoi di stoccaggio chimico e applicazioni che richiedono miscelazione delicata a bassa velocità.
Serie EVRK: agitatore lento con riduttore e lanterna in alluminio per carichi medi, dotata di cuscinetto; monta giranti quadripala a pale inclinate, dritte o ad alto flusso. Una soluzione adatta anche ai bagni galvanici dove il fondo della vasca è occupato da telai, rack o sistemi di riscaldamento.
Serie EVRL: agitatore lento con riduttore e lanterna in alluminio per carichi elevati, dotata di cuscinetto; monta le stesse giranti della serie EVRK.
Serie KVRL: agitatore lento per carichi pesanti, con albero flangiato e lanterna in ghisa con cuscinetto; monta da 2 a 4 giranti bipala o quadripala ed è disponibile con rivestimento in ebanite. Abbinato a un inverter, permette di adattare la velocità alle condizioni reali del processo, utile quando la viscosità del fluido varia durante il ciclo produttivo.
Applicazioni tipiche in ambienti corrosivi
Nell’industria galvanica, gli agitatori lenti sono essenziali per i bagni di nichel elettrolitico, cromatura, zincatura e ramatura, dove devono mantenere la concentrazione uniforme senza disturbare il processo elettrochimico. Nello stoccaggio chimico, garantiscono l’omogeneità di soluzioni viscose che tendono a stratificarsi. Nei reattori per polimerizzazione, gestiscono l’aumento progressivo di viscosità durante la reazione. Nelle vasche di cristallizzazione, controllano la distribuzione della temperatura e la crescita dei cristalli.
Il confronto diretto: tabella decisionale
La tabella seguente riassume in modo sintetico le differenze operative tra agitatori veloci e agitatori lenti, fornendo un riferimento rapido per la selezione:
Quando la viscosità del fluido si colloca nella zona di transizione (500-5.000 cP) e non è chiaro se sia più adatto un agitatore veloce o uno lento, la regola pratica è: scegliere l’agitatore lento. Un agitatore lento dotato di inverter può sempre aumentare la velocità entro il proprio intervallo operativo per intensificare la miscelazione. Un agitatore veloce applicato a un fluido troppo viscoso, al contrario, genera un vortice attorno all’albero senza trasferire energia al fluido lontano dalla girante — spreca potenza, surriscalda il motore e non raggiunge l’obiettivo di processo.
Questa regola è particolarmente rilevante nei processi dove la viscosità varia durante il ciclo: una soluzione polimerica che parte fluida e diventa viscosa durante la reazione, un bagno chimico la cui viscosità cambia con la temperatura, un serbatoio di stoccaggio dove la viscosità aumenta per evaporazione del solvente. In tutti questi casi, l’agitatore lento con velocità variabile offre la flessibilità necessaria.
Quando considerare l’installazione laterale
Per serbatoi lunghi e stretti, cisterne orizzontali e vasche dove il montaggio dall’alto non è praticabile, Nuova Darimpianti produce anche agitatori laterali (side-entry) nelle serie LVO e LRO. Questi agitatori generano un flusso assiale lungo l’asse longitudinale del serbatoio e rappresentano una soluzione efficiente per lo stoccaggio chimico e le vasche di processo con geometrie non convenzionali.
Il ruolo della geometria della vasca
La scelta tra agitatore veloce e lento non dipende solo dalla viscosità del fluido, ma anche dalla geometria del serbatoio in cui opera. Il rapporto tra le dimensioni della girante e quelle della vasca determina l’efficacia della miscelazione tanto quanto la velocità di rotazione.
Il rapporto D/T: diametro girante su diametro vasca
Il rapporto D/T è il parametro geometrico fondamentale. Per gli agitatori veloci, il valore ottimale si colloca tra 0,2 e 0,4: la girante è significativamente più piccola del serbatoio e genera turbolenza che si propaga nell’intero volume grazie all’inerzia del fluido. Per gli agitatori lenti, il rapporto D/T sale a 0,5-0,8 (fino a 0,95 per i nastri elicoidali): la girante deve raggiungere fisicamente le zone periferiche del serbatoio perché il flusso laminare non si propaga come la turbolenza.
Il rapporto H/D: altezza su diametro della vasca
Le vasche alte e strette (H/D > 1,5) richiedono giranti con forte componente di flusso assiale per evitare zone morte nella parte superiore o inferiore. In questi casi, con agitatori veloci si utilizzano eliche marine; con agitatori lenti, pale inclinate o configurazioni a più giranti sullo stesso albero. Per le configurazioni a più giranti, la serie KVRL ne prevede da 2 a 4 sullo stesso albero.
Deflettori (baffles)
I deflettori sono elementi fondamentali per gli agitatori veloci: senza di essi, la rotazione ad alta velocità genera un vortice centrale che riduce drasticamente l’efficacia della miscelazione. I deflettori spezzano il moto rotazionale e convertono l’energia cinetica in miscelazione assiale e radiale. Per gli agitatori lenti, i deflettori sono generalmente non necessari o addirittura controproducenti: nel regime laminare, il flusso è già ordinato e i deflettori creerebbero zone morte dietro di sé.
Configurazioni di montaggio
La configurazione più comune è il montaggio dall’alto (top-entry), con l’agitatore fissato su una piastra o una traversa al di sopra della vasca. Per vasche lunghe e basse, il montaggio laterale (side-entry) con le serie LVO e LRO è più efficiente. In vasche di grandi dimensioni, si possono prevedere installazioni multiple — due o più agitatori che operano in parallelo per coprire l’intero volume.
Materiali e resistenza chimica
Che si tratti di un agitatore veloce o lento, quando il fluido è corrosivo la scelta del materiale costruttivo è determinante per la durata e l’affidabilità dell’impianto. Nuova Darimpianti produce l’intera gamma di agitatori in tre materiali termoplastici selezionati per la resistenza chimica:
PP (polipropilene): resistente a una vasta gamma di acidi e basi a concentrazioni moderate, con buone proprietà meccaniche fino a 80 °C. Il materiale più utilizzato per applicazioni generali.
PVC (cloruro di polivinile): eccellente resistenza agli acidi minerali e alle soluzioni saline, con un limite termico di circa 60 °C. Particolarmente indicato per l’industria galvanica.
PVDF (fluoruro di polivinilidene): la massima resistenza chimica tra i termoplastici, con tolleranza termica fino a 120 °C. Necessario per acidi concentrati ad alta temperatura, solventi e ambienti particolarmente aggressivi.
Sollecitazioni meccaniche: differenze tra veloce e lento
La scelta del materiale deve tenere conto delle sollecitazioni specifiche di ciascun tipo di agitatore. Negli agitatori veloci, la girante è sottoposta a forze centrifughe elevate e a sollecitazioni da fatica ciclica significative. La resistenza meccanica del materiale — in particolare la resistenza a fatica e la rigidità — è un fattore critico. Un cedimento della girante in un agitatore veloce è improvviso e potenzialmente pericoloso.
Negli agitatori lenti, le sollecitazioni meccaniche sulla girante sono inferiori, ma i tempi di immersione nel fluido corrosivo sono tipicamente più lunghi (bagni galvanici che operano 24/7, serbatoi di stoccaggio a lungo termine). La resistenza chimica nel tempo — la capacità del materiale di mantenere le proprietà meccaniche dopo migliaia di ore di esposizione — diventa il fattore predominante.
Il vantaggio della lavorazione CNC dal pieno
In entrambi i casi, la lavorazione CNC dal pieno (solid-block machining) adottata da Nuova Darimpianti offre un vantaggio decisivo rispetto alle giranti stampate o saldate: l’assenza di giunzioni e linee di saldatura elimina i punti deboli dove il fluido corrosivo potrebbe attaccare preferenzialmente il materiale. La girante è un pezzo unico, con proprietà meccaniche uniformi in tutto il volume. Come illustrato nella guida Come scegliere un agitatore industriale per ambienti corrosivi, questo approccio costruttivo garantisce una durata significativamente superiore rispetto ai componenti assemblati.
Domande frequenti
Quale velocità di agitazione serve per un fluido con viscosità di 100 cP?
Un fluido con viscosità di 100 cP è ancora nel campo di applicazione degli agitatori veloci. Con una girante a elica marina di diametro adeguato al serbatoio (D/T ≈ 0,3) e una velocità di 500-900 rpm, si ottiene un regime turbolento con miscelazione efficiente. Per la gamma Nuova Darimpianti, la serie EV con azionamento diretto è la soluzione più indicata. Se il processo richiede una velocità inferiore, si valuta un inverter oppure un agitatore lento; per carichi più gravosi è indicata la serie KVL con lanterna in ghisa e cuscinetti a contatto obliquo.
Posso usare un agitatore veloce per un bagno di cromatura?
No, è fortemente sconsigliato. I bagni di cromatura operano a viscosità basse (2-5 cP), ma richiedono un agitatore lento per ragioni di processo: la turbolenza generata da un agitatore veloce disturba lo strato di diffusione sulla superficie dei pezzi, causando depositi irregolari, bruciature e scarsa aderenza del rivestimento. Inoltre, l’agitazione turbolenta incorpora aria nel bagno, compromettendo ulteriormente la qualità del deposito. Per i bagni di cromatura e, più in generale, per tutti i processi galvanici, la scelta corretta è un agitatore lento della serie EVR o EVRK con girante a pale inclinate, che garantisce la circolazione uniforme del bagno senza turbolenza.
Come calcolo il numero di Reynolds per un agitatore?
Il numero di Reynolds per un agitatore si calcola con la formula Re = ρ × N × D² / μ, dove ρ è la densità del fluido in kg/m³, N è la velocità di rotazione in giri al secondo (rps, non rpm — dividere gli rpm per 60), D è il diametro della girante in metri e μ è la viscosità dinamica in Pa·s (dividere i cP per 1.000). Esempio: per acqua (ρ = 1.000 kg/m³, μ = 0,001 Pa·s) con una girante da 200 mm (D = 0,2 m) a 600 rpm (N = 10 rps): Re = 1.000 × 10 × 0,04 / 0,001 = 400.000. Il valore è molto superiore a 10.000, confermando il regime turbolento e la scelta di un agitatore veloce.
Qual è la differenza tra girante a elica e girante a pale inclinate?
La girante a elica marina (propeller) è una girante veloce a tre pale con profilo elicoidale, progettata per generare un intenso flusso assiale in regime turbolento. Opera a velocità elevate (300-1.400 rpm) con diametro piccolo rispetto al serbatoio (D/T = 0,2-0,4). La girante a pale inclinate (pitched blade) è una girante lenta con pale piatte montate a 45° rispetto al piano orizzontale, progettata per spostare grandi volumi di fluido a bassa velocità. Opera a 10-150 rpm con diametro grande (D/T = 0,5-0,7). In sintesi: l’elica genera turbolenza in fluidi a bassa viscosità, le pale inclinate generano circolazione in fluidi a media e alta viscosità.
Nuova Darimpianti produce agitatori con velocità variabile?
Sì. La serie KVL (agitatori veloci) lavora senza riduttore, mentre la serie KVRL (agitatori lenti), come tutti gli agitatori lenti, è dotata di riduttore. Inoltre, tutte le serie possono essere abbinate a inverter (variatori di frequenza) per una regolazione continua della velocità in funzione delle esigenze del processo. La combinazione riduttore + inverter è particolarmente vantaggiosa nei processi dove la viscosità cambia durante il ciclo produttivo.
Conclusione: la viscosità guida la scelta, il processo la conferma
La scelta tra agitatori veloci e lenti non è una questione di potenza o di preferenza, ma di corrispondenza tra le caratteristiche del fluido e il regime di flusso necessario al processo. La viscosità è il parametro primario: sotto 500 cP si lavora in regime turbolento con agitatori veloci, sopra 5.000 cP si lavora in regime laminare con agitatori lenti, e nella fascia intermedia la scelta dipende dalle esigenze specifiche dell’applicazione.
Nuova Darimpianti produce entrambe le famiglie — serie EV, EVK, EVL, KVL per l’agitazione veloce e serie EVR, EVRK, EVRL, KVRL per l’agitazione lenta — interamente in materiale termoplastico (PP, PVC, PVDF) lavorato CNC dal pieno, garantendo resistenza chimica e durata meccanica anche negli ambienti più aggressivi.
Per una consulenza tecnica sulla scelta dell’agitatore più adatto al vostro processo, contattate l’ufficio tecnico Nuova Darimpianti. Possiamo analizzare la viscosità del fluido, la geometria della vasca e le esigenze di processo per dimensionare l’agitatore corretto, evitando sovradimensionamenti costosi o sottodimensionamenti rischiosi.
Il dimensionamento di una pompa centrifuga è il passaggio tecnico più critico nella progettazione di un impianto per fluidi corrosivi. Una pompa sovradimensionata non è semplicemente “più sicura”: consuma energia in eccesso, funziona lontano dal punto di massima efficienza, genera vibrazioni e accelera l’usura delle tenute meccaniche. Una pompa sottodimensionata, al contrario, non riesce a fornire la portata richiesta dal processo, costringe il motore a lavorare in sovraccarico e può innescare fenomeni di cavitazione che danneggiano irreparabilmente la girante.
Quando il fluido pompato è un acido concentrato, una base caustica o un solvente aggressivo, le conseguenze di un dimensionamento errato si amplificano: il cedimento prematuro di una tenuta o la rottura di una girante non significano solo un fermo impianto, ma un potenziale sversamento chimico con rischi per la sicurezza degli operatori e per l’ambiente. Il corretto calcolo della prevalenza e della portata è quindi il primo passo per garantire un funzionamento affidabile, efficiente e sicuro.
Questa guida tecnica illustra le formule, i parametri e i criteri pratici per dimensionare correttamente una pompa centrifuga destinata al trasferimento di fluidi corrosivi, con riferimento specifico alla gamma di pompe in materiale termoplastico prodotte da Nuova Darimpianti.
Cos’è la prevalenza di una pompa
La prevalenza di una pompa è l’energia che la pompa cede a ogni unità di peso del liquido, espressa in metri di colonna di liquido (m.c.l.). In pratica indica fino a che altezza la pompa è in grado di sollevare il fluido e quanta resistenza (tubazioni, valvole, contropressioni) riesce a vincere a una determinata portata. Portata e prevalenza vanno sempre lette insieme: una pompa non ha “una” prevalenza, ma una prevalenza diversa per ogni valore di portata, descritta dalla sua curva caratteristica.
Prevalenza massima
La prevalenza massima (H max) è il valore che la pompa raggiunge a portata zero, cioè con la valvola di mandata chiusa: è il punto più alto della curva H-Q e corrisponde all’altezza massima a cui la pompa può spingere il liquido senza farlo defluire. È un dato utile per verificare la pressione massima a cui saranno sottoposti tubazioni e raccordi, ma non è un punto di lavoro: il funzionamento prolungato a mandata chiusa surriscalda il liquido nel corpo pompa, condizione particolarmente critica per le pompe in materiale termoplastico e per le pompe a trascinamento magnetico.
Prevalenza in aspirazione e in mandata
La prevalenza totale fornita dalla pompa è la differenza tra l’energia del liquido in uscita (mandata) e quella in ingresso (aspirazione). Il lato aspirazione ha però un limite fisico: quando la pompa si trova sopra il livello del liquido, a spingere il fluido verso la girante è solo la pressione atmosferica. Il dislivello teorico massimo in aspirazione è quindi P_atm / (ρ × g): circa 10,3 m per l’acqua a livello del mare, circa 9,0 m per acido cloridrico al 30% e circa 5,6 m per acido solforico al 96%. Nella realtà il valore utilizzabile è sensibilmente inferiore, perché bisogna sottrarre la tensione di vapore del liquido, le perdite di carico in aspirazione e l’NPSH richiesto dalla pompa (vedi la sezione sull’NPSH). Una pompa centrifuga non autoadescante, inoltre, deve essere installata sotto battente oppure adescata prima dell’avviamento.
Conversione rapida tra bar e metri di prevalenza
Per passare da una pressione in bar alla prevalenza in metri si usa la relazione H [m] ≈ 10,2 × p [bar] / d, dove d è la densità relativa del liquido rispetto all’acqua. A parità di pressione, quindi, un liquido più denso corrisponde a meno metri di prevalenza:
Liquido
Densità relativa
1 bar corrisponde a
Acqua
1,00
circa 10,2 m
Acido cloridrico 30%
1,15
circa 8,9 m
Idrossido di sodio 50%
1,52
circa 6,7 m
Acido solforico 96%
1,84
circa 5,5 m
La portata: il punto di partenza del dimensionamento
La portata volumetrica (Q) rappresenta il volume di fluido che la pompa deve trasferire nell’unità di tempo. Si esprime comunemente in metri cubi all’ora (m³/h) o in litri al minuto (l/min), a seconda delle convenzioni utilizzate nel settore. La portata è il primo dato di progetto da definire perché determina la dimensione della pompa, il diametro delle tubazioni e la potenza del motore.
Come determinare la portata richiesta
La portata necessaria dipende direttamente dalle esigenze del processo. In un impianto di trattamento acque, ad esempio, la portata è dettata dal volume di reagente da dosare per unità di tempo. In un impianto galvanico, è determinata dal ricircolo richiesto per mantenere uniforme la concentrazione del bagno. In un sistema di trasferimento, è funzione del volume da spostare e del tempo disponibile.
La formula base è semplice:
Q = V / t
dove V è il volume da trasferire (in m³ o litri) e t è il tempo disponibile (in ore o minuti).
Processi continui e batch
Nei processi continui, la portata è costante e coincide con il consumo del processo a valle. Nei processi batch (discontinui), la portata deve essere calcolata in base al volume del lotto e al tempo di ciclo. Se ad esempio un serbatoio da 5 m³ deve essere riempito in 30 minuti, la portata richiesta è 10 m³/h.
Margine di sicurezza
È buona pratica aggiungere un margine di sicurezza del 10-15% alla portata calcolata. Questo margine compensa le variazioni di processo, l’invecchiamento delle tubazioni (incrostazioni che riducono la sezione utile) e le tolleranze di misura. Una pompa selezionata per una portata nominale di 10 m³/h dovrebbe essere in grado di erogare almeno 11-11,5 m³/h al punto di lavoro previsto.
La prevalenza: il parametro più frainteso
La prevalenza totale (H) è l’energia che la pompa deve trasferire al fluido, espressa in metri di colonna di liquido (m.c.l.). È il parametro che genera più confusione in fase di dimensionamento, perché viene spesso confuso con la pressione.
Prevalenza e pressione: perché non sono la stessa cosa
La pressione si misura in bar o Pascal ed è influenzata dalla densità del fluido. La prevalenza, invece, è un’espressione di energia specifica indipendente dalla densità: 10 metri di prevalenza corrispondono a circa 1 bar per l’acqua (densità 1.000 kg/m³), ma a circa 1,84 bar per acido solforico al 96% (densità 1.840 kg/m³). Questa distinzione è fondamentale nel dimensionamento di pompe per acidi corrosivi: lo stesso circuito richiede la stessa prevalenza indipendentemente dal fluido, ma la pressione nelle tubazioni e la potenza assorbita dal motore cambiano in modo proporzionale alla densità.
La formula della prevalenza totale
La prevalenza totale richiesta dall’impianto si calcola come:
H_tot = H_geodetica + H_perdite + H_pressione
dove:
H_geodetica è la differenza di quota tra il livello del fluido in aspirazione e il punto di consegna in mandata (in metri). Se il fluido deve salire, H_geodetica è positiva; se il serbatoio di mandata è più basso dell’aspirazione, è negativa.
H_perdite è la somma delle perdite di carico nelle tubazioni, nei raccordi, nelle valvole e negli strumenti di misura (in metri di colonna di liquido).
H_pressione è la prevalenza necessaria per vincere la contropressione al punto di consegna, ad esempio la pressione in un serbatoio pressurizzato o la pressione richiesta da un ugello spruzzatore. Si converte dalla pressione con la formula: H_pressione = P / (ρ × g), dove ρ è la densità del fluido e g è l’accelerazione di gravità (9,81 m/s²).
Esempio pratico
Consideriamo un impianto in cui una pompa deve trasferire acido cloridrico al 30% (densità 1.150 kg/m³) da un serbatoio interrato a un serbatoio sopraelevato:
Dislivello geodetico: +8 m
Perdite di carico nella tubazione: 4,5 m.c.l. (calcolate, vedi sezione successiva)
Pressione al punto di consegna: 0,5 bar → H_pressione = 50.000 / (1.150 × 9,81) = 4,4 m.c.l.
H_tot = 8 + 4,5 + 4,4 = 16,9 m.c.l.
La pompa dovrà fornire almeno 16,9 metri di prevalenza alla portata richiesta.
Le perdite di carico: come calcolarle correttamente
Le perdite di carico rappresentano l’energia dissipata per attrito durante il passaggio del fluido attraverso le tubazioni e i componenti del circuito. Sottovalutarle è l’errore più comune nel dimensionamento e porta alla selezione di una pompa con prevalenza insufficiente.
Perdite di carico distribuite (tratti rettilinei)
Le perdite di carico nei tratti rettilinei di tubazione si calcolano con la formula di Darcy-Weisbach:
H_f = f × (L / D) × (v² / 2g)
dove f è il fattore di attrito (funzione del numero di Reynolds e della rugosità della tubazione), L è la lunghezza del tratto, D è il diametro interno, v è la velocità del fluido e g è l’accelerazione di gravità.
In termini pratici, la velocità del fluido nelle tubazioni di aspirazione dovrebbe essere compresa tra 1 e 1,5 m/s, e nelle tubazioni di mandata tra 1,5 e 3 m/s. Velocità superiori aumentano le perdite di carico in modo quadratico.
Perdite di carico localizzate (raccorderia)
Ogni curva, valvola, riduzione, raccordo a T e strumento inserito nel circuito genera una perdita di carico localizzata. Il metodo più pratico per il calcolo è quello delle lunghezze equivalenti: ogni componente viene assimilato a un tratto rettilineo di tubazione di lunghezza equivalente. Ad esempio, una curva a 90° in un tubo DN 50 equivale a circa 1,5 metri di tubo rettilineo; una valvola a sfera aperta equivale a circa 0,5 metri.
Le perdite localizzate, sommate tra loro e aggiunte alla lunghezza reale della tubazione, danno la lunghezza equivalente totale da inserire nella formula di Darcy-Weisbach.
Esempio di calcolo delle perdite di carico. Riprendiamo l’impianto dell’esempio precedente: 10 m³/h di acido cloridrico al 30% (densità 1.150 kg/m³, viscosità circa 1,7 mPa·s) in una tubazione in PVC con diametro interno di 40 mm. La velocità è v = Q / A = 0,00278 / 0,00126 ≈ 2,2 m/s, all’interno della fascia consigliata per la mandata. Il numero di Reynolds è circa 60.000 (moto turbolento) e, per un tubo liscio come il PVC, il fattore di attrito vale circa 0,020. Con 25 m di tubo rettilineo più circa 11 m di lunghezza equivalente per curve, valvole e raccordi (36 m in totale): H_f = 0,020 × (36 / 0,040) × (2,2² / 19,62) ≈ 4,5 m.c.l. È il valore usato nel calcolo della prevalenza totale.
Il vantaggio delle tubazioni termoplastiche
Un aspetto spesso trascurato è che le tubazioni in materiali termoplastici (PP, PVC, PVDF) presentano una rugosità interna significativamente inferiore rispetto all’acciaio. La rugosità di un tubo in PVC è circa 0,007 mm contro i 0,05 mm dell’acciaio inossidabile e i 0,15 mm dell’acciaio al carbonio. Questo si traduce in un fattore di attrito più basso e in perdite di carico inferiori a parità di diametro e portata — un vantaggio concreto nella progettazione di impianti per fluidi corrosivi.
La selezione del diametro corretto delle tubazioni è cruciale: un diametro troppo piccolo genera perdite elevate e obbliga a scegliere una pompa con prevalenza maggiore e quindi più costosa e più energivora. Un diametro eccessivo comporta costi di installazione più alti senza benefici proporzionali.
La curva caratteristica della pompa
La curva caratteristica è il documento tecnico fondamentale per la selezione di una pompa centrifuga. Rappresenta graficamente il comportamento della pompa al variare della portata.
La curva H-Q
La curva H-Q (prevalenza in funzione della portata) mostra che, all’aumentare della portata erogata, la prevalenza disponibile diminuisce. A portata zero (valvola di mandata chiusa), la prevalenza è massima; alla portata massima, la prevalenza si annulla. La pompa non “decide” dove lavorare: il punto di funzionamento è determinato dall’intersezione tra la curva della pompa e la curva del sistema (che rappresenta la prevalenza richiesta dall’impianto al variare della portata).
Il punto di massimo rendimento (BEP)
Ogni pompa centrifuga ha un punto di massimo rendimento (BEP, Best Efficiency Point) in cui l’energia viene trasferita al fluido con la minima dissipazione. Il punto di funzionamento dell’impianto dovrebbe cadere entro il ±10-15% della portata al BEP. Operare al di fuori di questa fascia comporta:
Sotto il BEP (portata ridotta): ricircoli interni, aumento di temperatura del fluido, vibrazioni assiali, rischio di cavitazione a basse portate.
Sopra il BEP (portata eccessiva): sovraccarico del motore, vibrazioni radiali, aumento delle perdite, usura accelerata della girante e delle tenute.
In un impianto per fluidi corrosivi, le vibrazioni accelerano il deterioramento delle guarnizioni e delle tenute meccaniche, aumentando il rischio di perdite. Operare vicino al BEP non è un lusso ingegneristico ma una necessità operativa.
Curve caratteristiche Nuova Darimpianti
Nuova Darimpianti fornisce curve caratteristiche dettagliate per tutti i modelli delle serie PMC-1, PMC-2 e HTM, con dati di prevalenza, portata, potenza assorbita e rendimento per ciascuna dimensione di girante. Queste curve permettono al progettista di verificare che il punto di lavoro richiesto dall’impianto sia compatibile con la pompa selezionata e che ricada entro la fascia di rendimento ottimale.
NPSH: prevenire la cavitazione
La cavitazione è il fenomeno più insidioso nel funzionamento delle pompe centrifughe. Si verifica quando la pressione del fluido all’ingresso della girante scende al di sotto della tensione di vapore del liquido, causando la formazione di bolle di vapore che implodono violentemente, erodendo le superfici metalliche o plastiche della girante.
NPSH disponibile e NPSH richiesto
L’NPSH (Net Positive Suction Head) è il parametro che quantifica il margine di sicurezza rispetto alla cavitazione.
NPSH_r (richiesto) è un dato della pompa, fornito dal costruttore per ogni combinazione di portata e velocità di rotazione.
NPSH_a (disponibile) è un dato dell’impianto, calcolato dal progettista.
La condizione per evitare la cavitazione è:
NPSH_a > NPSH_r + 0,5 m (margine minimo di sicurezza)
P_atm è la pressione atmosferica sulla superficie del liquido in aspirazione (101.325 Pa a livello del mare; diminuisce in quota)
P_v è la tensione di vapore del fluido alla temperatura di pompaggio (aumenta con la temperatura)
ρ è la densità del fluido
g è l’accelerazione di gravità (9,81 m/s²)
H_s è l’altezza del livello del liquido rispetto all’asse della pompa (positiva se il liquido è sopra la pompa, negativa se è sotto)
H_perdite_asp è la somma delle perdite di carico nella tubazione di aspirazione
Cavitazione e pompe in materiale termoplastico
La cavitazione è particolarmente pericolosa nelle pompe in materiale termoplastico. Mentre l’acciaio inossidabile resiste per un certo tempo all’erosione da cavitazione, il PP e il PVDF si deteriorano più rapidamente sotto l’impatto delle micro-implosioni. Una girante in PP danneggiata dalla cavitazione può perdere materiale in modo asimmetrico, generando squilibri dinamici che danneggiano i cuscinetti e le tenute. La prevenzione della cavitazione non è opzionale: è un requisito progettuale vincolante.
Come aumentare l’NPSH disponibile
Se il calcolo rivela un NPSH_a insufficiente, le strategie correttive includono:
Alzare il livello del liquido nel serbatoio di aspirazione rispetto alla pompa
Ridurre le perdite in aspirazione utilizzando tubazioni di diametro maggiore, minimizzando curve e raccordi
Abbassare la temperatura del fluido, riducendo la tensione di vapore
Adottare pompe verticali (serie VSK o VGA) che pescano direttamente nel serbatoio, eliminando la tubazione di aspirazione e portando l’NPSH_a al valore massimo
Dimensionamento per fluidi corrosivi: le variabili aggiuntive
Quando la pompa centrifuga è destinata a fluidi corrosivi, il dimensionamento richiede la considerazione di parametri aggiuntivi che non intervengono nel caso dell’acqua.
Densità del fluido
La densità di un acido concentrato può essere significativamente superiore a quella dell’acqua. L’acido solforico al 96% ha una densità di 1.840 kg/m³, quasi il doppio dell’acqua. Questo comporta un aumento proporzionale della potenza assorbita dal motore: a parità di portata e prevalenza, pompare acido solforico concentrato richiede quasi il doppio della potenza rispetto all’acqua. Il motore deve essere dimensionato di conseguenza per evitare sovraccarichi.
Viscosità
La maggior parte degli acidi e delle basi industriali ha una viscosità prossima a quella dell’acqua, quindi le correzioni per viscosità sono raramente necessarie. Tuttavia, alcuni fluidi chimici (resine, soluzioni concentrate, fanghi acidi) presentano viscosità elevate che riducono il rendimento della pompa e modificano la curva caratteristica. In questi casi è necessario applicare i fattori correttivi delle norme Hydraulic Institute.
Temperatura
La temperatura influisce su tre aspetti: la compatibilità del materiale (il PP standard è utilizzabile fino a circa 80°C, il PVDF fino a 120°C, il PVC fino a 60°C), la tensione di vapore del fluido (che aumenta con la temperatura, riducendo l’NPSH_a) e le proprietà meccaniche del materiale della pompa (i termoplastici perdono rigidità alle alte temperature).
Compatibilità chimica e scelta del materiale
La compatibilità chimica tra fluido e materiale della pompa è un vincolo non negoziabile. Il PP è la scelta standard per acidi diluiti, basi e soluzioni saline. Il PVC è preferito per ipoclorito di sodio. Il PVDF è necessario per acidi concentrati, solventi e fluidi ossidanti. La scelta del materiale determina le taglie disponibili e i limiti operativi — per un approfondimento, consultare la guida sui materiali termoplastici per pompe e agitatori.
Il vantaggio della lavorazione dal massello CNC
Le pompe in materiale termoplastico possono essere prodotte per stampaggio o per lavorazione dal massello. La lavorazione CNC dal pieno, metodo adottato da Nuova Darimpianti per tutta la gamma, garantisce tolleranze dimensionali più strette, una finitura superficiale migliore nei canali idraulici e un rendimento superiore della girante. Giranti e corpi pompa lavorati dal massello presentano geometrie idrauliche più precise rispetto ai pezzi stampati, con un impatto diretto sull’efficienza e sulla stabilità del punto di lavoro.
La gamma Nuova Darimpianti per ogni esigenza di portata e prevalenza
Nuova Darimpianti produce una gamma completa di pompe centrifughe in materiale termoplastico, ciascuna progettata per specifiche combinazioni di portata, prevalenza e condizioni operative.
Pompe centrifughe orizzontali PMC
La serie PMC-1 è la soluzione standard per il trasferimento, il ricircolo e il dosaggio di fluidi corrosivi. Equipaggiata con tenuta meccanica singola, copre un ampio range di portate e prevalenze ed è disponibile in PP, PVC e PVDF. La serie PMC-2, con doppia tenuta meccanica flussata, è progettata per fluidi pericolosi dove è necessaria una barriera aggiuntiva contro le perdite — è la scelta raccomandata per acidi fumanti, solventi tossici e fluidi classificati come pericolosi.
Pompe a trascinamento magnetico HTM
La serie HTM elimina completamente la tenuta meccanica grazie al trascinamento magnetico: il motore trasmette la coppia alla girante attraverso magneti, senza alcuna connessione meccanica diretta. Il risultato è una pompa a perdita zero, ideale per fluidi altamente tossici, cancerogeni o di elevato valore economico.
Pompe verticali VSK, VGA, VL, EVFA-N
Le pompe verticali (serie VSK, VGA, VL, EVFA-N) vengono installate direttamente sul serbatoio o sulla vasca, con il corpo pompa immerso nel liquido. Questa configurazione elimina la tubazione di aspirazione, massimizza l’NPSH disponibile e semplifica l’installazione. Le pompe verticali sono la scelta ideale per aspirazione da vasche di processo, serbatoi di stoccaggio e impianti galvanici.
Dimensionamento su misura
Tutte le pompe Nuova Darimpianti sono disponibili in PP, PVC e PVDF. L’ufficio tecnico fornisce supporto completo al dimensionamento: partendo dai dati di processo (portata, prevalenza, fluido, temperatura), il team individua il modello ottimale e verifica che il punto di lavoro ricada nella fascia di rendimento ottimale.
Domande frequenti
Come si calcola la prevalenza di una pompa centrifuga?
La prevalenza totale si calcola sommando tre componenti: la prevalenza geodetica (dislivello tra aspirazione e mandata), le perdite di carico nelle tubazioni e nei raccordi, e la prevalenza necessaria a vincere eventuali contropressioni al punto di consegna. La formula è: H_tot = H_geodetica + H_perdite + H_pressione. Tutti i valori si esprimono in metri di colonna di liquido (m.c.l.).
Qual è la differenza tra prevalenza e pressione?
La prevalenza si esprime in metri di colonna di liquido e rappresenta l’energia specifica trasferita dalla pompa al fluido, indipendentemente dalla densità. La pressione si esprime in bar o Pascal e dipende dalla densità del fluido. Dieci metri di prevalenza corrispondono a circa 1 bar per l’acqua, ma a circa 1,84 bar per acido solforico concentrato. Nel dimensionamento delle pompe centrifughe si lavora sempre in prevalenza, convertendo le pressioni note attraverso la densità del fluido.
Come scelgo la portata giusta per il mio impianto?
La portata richiesta dipende dal processo: volume da trasferire diviso per il tempo disponibile. Nei processi continui coincide con il consumo a valle; nei processi batch si calcola dal volume del lotto e dal tempo di ciclo. È buona pratica aggiungere un margine del 10-15% per compensare variazioni di processo e invecchiamento delle tubazioni. Il punto di lavoro deve rientrare nella fascia ±10-15% del BEP della pompa selezionata.
Cosa succede se la pompa è sovradimensionata?
Una pompa sovradimensionata funziona lontano dal punto di massimo rendimento, consumando più energia del necessario e generando vibrazioni che accelerano l’usura delle tenute meccaniche e dei cuscinetti. A portate molto ridotte rispetto al BEP, possono insorgere ricircoli interni e cavitazione. Nelle pompe per fluidi corrosivi, l’usura accelerata delle tenute aumenta il rischio di perdite chimiche. È preferibile selezionare una pompa che lavori vicino al BEP nelle condizioni operative prevalenti.
Come evito la cavitazione nelle pompe per acidi?
La cavitazione si previene assicurando che l’NPSH disponibile dell’impianto sia almeno 0,5 m superiore all’NPSH richiesto dalla pompa. Le strategie principali sono: alzare il livello del liquido rispetto alla pompa, ridurre le perdite di carico in aspirazione (tubazioni corte e di diametro adeguato), evitare temperature eccessive che aumentano la tensione di vapore, e valutare l’uso di pompe verticali che pescano direttamente nel serbatoio, eliminando la linea di aspirazione.
Qual è la prevalenza massima di una pompa?
La prevalenza massima è quella che la pompa sviluppa a portata zero, con la mandata chiusa, ed è il primo punto della curva caratteristica H-Q. Indica l’altezza massima a cui la pompa può spingere il liquido, ma non è una condizione di esercizio: a mandata chiusa il liquido si surriscalda all’interno della pompa. Per la selezione si considera sempre la prevalenza alla portata di lavoro.
Quanti metri può aspirare una pompa centrifuga?
Il limite teorico è dato dalla pressione atmosferica: circa 10,3 m per l’acqua a livello del mare, meno per i liquidi più densi (circa 5,6 m per acido solforico al 96%). Nella pratica il dislivello utilizzabile è molto inferiore, perché va verificato che l’NPSH disponibile resti superiore a quello richiesto dalla pompa. Per i fluidi corrosivi è preferibile installare la pompa sotto battente o scegliere una pompa verticale immersa nel serbatoio.
Dimensionare bene significa risparmiare e produrre in sicurezza
Il dimensionamento corretto di una pompa centrifuga non è un esercizio accademico: è la base per un impianto che funziona in modo efficiente, consuma la giusta quantità di energia e protegge operatori e ambiente dai rischi associati ai fluidi corrosivi. Prevalenza, portata, NPSH, curva caratteristica e proprietà del fluido sono i cinque pilastri su cui costruire una selezione affidabile.
Nuova Darimpianti affianca i progettisti e i responsabili di impianto in ogni fase del dimensionamento: dall’analisi dei dati di processo alla selezione del modello ottimale, dalla verifica del punto di lavoro alla fornitura delle curve caratteristiche dettagliate. Tutte le pompe sono prodotte in PP, PVC e PVDF con lavorazione dal massello CNC, per garantire la massima precisione idraulica e la resistenza chimica necessaria in ambienti aggressivi.
Devi dimensionare una pompa centrifuga per fluidi corrosivi nel tuo impianto? Contatta il nostro ufficio tecnico per una consulenza gratuita e ricevi la proposta del modello più adatto alle tue condizioni operative.
Il travaso di liquidi corrosivi da fusti, cisternette IBC e contenitori industriali è un’operazione quotidiana in ogni impianto chimico, galvanico o di trattamento acque. È anche una delle operazioni più rischiose se eseguita senza l’attrezzatura corretta: ribaltare un fusto da 200 litri di acido solforico è pericoloso per gli operatori e può causare sversamenti con conseguenze ambientali e legali gravi.
Le pompe da travaso risolvono il problema alla radice: permettono di trasferire il contenuto del fusto in modo controllato, sicuro e senza movimentazione manuale del contenitore. Ma non tutte le pompe da travaso sono uguali. La scelta dipende dal tipo di fluido, dalla viscosità, dal volume da trasferire e dalle condizioni operative.
Questa guida analizza le diverse tipologie di pompe da travaso disponibili per fluidi corrosivi, i criteri di selezione e le soluzioni offerte da Nuova Darimpianti per il trasferimento sicuro di acidi, basi e solventi industriali.
Perché serve una pompa da travaso dedicata
Il trasferimento di liquidi corrosivi da contenitori non è un’operazione banale. Ecco perché un approccio improvvisato è inaccettabile.
Sicurezza degli operatori
Il ribaltamento manuale di fusti da 200 litri espone gli operatori a rischi di schiacciamento, strappo muscolare e soprattutto a schizzi di liquido corrosivo. Anche un piccolo sversamento di acido fluoridrico o soda caustica concentrata può causare ustioni chimiche gravi. Le pompe da travaso eliminano la necessità di movimentare fisicamente il contenitore: l’operatore inserisce il tubo pescante nel fusto e avvia la pompa.
Conformità normativa
Il D.Lgs. 81/2008 (Testo Unico sulla Sicurezza) e il Regolamento CLP impongono procedure operative specifiche per la manipolazione di sostanze chimiche pericolose. L’utilizzo di pompe da travaso con materiali compatibili e sistemi anti-gocciolamento è una misura di prevenzione richiesta nella valutazione dei rischi (DVR) di qualsiasi azienda che movimenta acidi e basi.
Controllo del trasferimento
Una pompa da travaso permette il controllo preciso della portata, evitando sovradosaggi nei serbatoi di destinazione. Questo è particolarmente importante nelle operazioni di preparazione bagni galvanici, dosaggio reagenti in impianti di trattamento acque e riempimento di serbatoi di stoccaggio.
Prevenzione della contaminazione
Il trasferimento per gravità tramite rubinetto del fusto espone il liquido all’aria e alla polvere ambientale. Le pompe da travaso con sistema chiuso mantengono il fluido isolato, evitando contaminazioni — un requisito critico nell’industria farmaceutica e nella produzione di semiconduttori.
Tipologie di pompe da travaso per fluidi corrosivi
Le pompe da travaso si dividono in diverse categorie in base al principio di funzionamento e alla configurazione di installazione.
Pompe da fusto verticali (drum pumps)
Le pompe da fusto verticali sono la soluzione più diffusa per lo svuotamento di fusti da 200 litri e cisternette IBC. Il principio è semplice: un tubo verticale viene inserito nel fusto attraverso il tappo superiore. All’interno del tubo è alloggiata una girante o un elemento pompante che, azionato da un motore montato in testa, aspira il liquido dal fondo del fusto e lo spinge verso l’uscita.
I vantaggi delle pompe da fusto verticali includono la facilità d’uso (inserire, accendere, trasvasare), la possibilità di svuotare il fusto quasi completamente, l’ingombro minimo e la portabilità.
Le pompe da fusto in materiale plastico sono disponibili in PP (per acidi diluiti, basi, soluzioni saline) e PVDF (per acidi concentrati, solventi, fluidi ossidanti). La lunghezza del tubo pescante varia da 500 mm (per taniche da 25 litri) a 1.200 mm (per fusti da 200 litri) fino a versioni da 1.500 mm per cisternette IBC.
Pompe centrifughe orizzontali per travaso
Per trasferimenti da serbatoi di stoccaggio, vasche o contenitori di grande volume, le pompe centrifughe orizzontali offrono portate e prevalenze superiori rispetto alle pompe da fusto. In questo contesto, le serie PMC-1 e PMC-2 di Nuova Darimpianti sono la soluzione ideale: pompe centrifughe orizzontali disponibili sia con tenuta meccanica singola sia con doppia tenuta flussata (la PMC-2 è la versione monoblocco per portate elevate), in PP, PVC e PE-HD.
Queste pompe sono progettate per il trasferimento continuo o semi-continuo di volumi importanti, con portate e prevalenze elevate che coprono la maggior parte delle esigenze impiantistiche.
Pompe a trascinamento magnetico per travaso sicuro
Quando il fluido da trasvasare è altamente pericoloso (acido fluoridrico, solventi cancerogeni, reagenti tossici), la pompa a trascinamento magnetico serie HTM garantisce zero perdite durante il trasferimento. L’assenza di tenuta meccanica elimina qualsiasi possibilità di gocciolamento, rendendo l’operazione di travaso conforme alle normative più restrittive.
Pompe pneumatiche a membrana (AODD)
Le pompe pneumatiche a doppia membrana sono un’alternativa per il travaso di fluidi viscosi o con solidi in sospensione. Funzionano ad aria compressa (non richiedono alimentazione elettrica), sono autoadescanti e possono funzionare a secco senza danneggiarsi. Sono particolarmente indicate in ambienti ATEX dove non è possibile utilizzare motori elettrici.
Il limite delle pompe pneumatiche è la pulsazione del flusso (il trasferimento non è continuo ma intermittente) e la necessità di un impianto di aria compressa.
Criteri di selezione: come scegliere la pompa da travaso giusta
La scelta della pompa da travaso dipende da cinque fattori principali.
1. Tipo di fluido e compatibilità chimica
Il primo criterio è la compatibilità del materiale della pompa con il fluido da trasvasare. Per acidi diluiti, basi e soluzioni saline, il PP è la scelta standard. Per acidi concentrati, solventi e fluidi ossidanti, il PVDF è necessario. Per ipoclorito di sodio, il PVC è il materiale preferito.
La compatibilità non riguarda solo il corpo pompa ma tutti i componenti a contatto con il fluido: guarnizioni (FPM, EPDM o PTFE), tubo pescante, tubo di mandata e raccordi.
2. Viscosità del fluido
Le pompe centrifughe (sia da fusto che orizzontali) funzionano in modo ottimale con fluidi a bassa e media viscosità. Per fluidi più viscosi (oli, resine, paste), le pompe pneumatiche a membrana o le pompe a vite sono più adatte.
La maggior parte degli acidi e delle basi industriali ha una viscosità prossima a quella dell’acqua (1-10 cP), quindi le pompe centrifughe sono la scelta ideale per il travaso di reagenti chimici.
3. Portata e volume
Per operazioni di travaso occasionali da singoli fusti, una pompa da fusto verticale con portata di 50-100 litri/minuto è sufficiente. Per trasferimenti da cisternette IBC o da serbatoi, servono pompe centrifughe orizzontali con portate maggiori. Per operazioni continue di rifornimento linee produttive, servono pompe dimensionate per il flusso richiesto dal processo.
4. Prevalenza richiesta
Se il serbatoio di destinazione si trova ad un livello superiore rispetto al fusto, o se il circuito di trasferimento è lungo, la pompa deve fornire una prevalenza sufficiente a vincere il dislivello e le perdite di carico. Le pompe da fusto verticali hanno prevalenze limitate (3-10 metri). Le pompe centrifughe orizzontali PMC raggiungono prevalenze molto superiori.
5. Ambiente di installazione (ATEX)
In ambienti con rischio di esplosione (zona ATEX), i motori elettrici devono essere certificati Ex o sostituiti con azionamenti pneumatici. Per le versioni con motore pneumatico o certificato Ex disponibili per ciascuna serie di pompe e agitatori Nuova Darimpianti, contattate il nostro ufficio tecnico.
Accessori essenziali per il travaso sicuro
Una pompa da travaso da sola non è sufficiente per un’operazione sicura e controllata. Gli accessori completano il sistema.
Tubi e raccordi resistenti
I tubi di aspirazione e mandata devono essere in materiale compatibile con il fluido. Tubi in PP, PVDF o tubi flessibili in PTFE con treccia esterna sono le opzioni standard. I raccordi devono garantire la tenuta e permettere un collegamento rapido e sicuro.
Sistemi anti-gocciolamento
Al termine del travaso, il liquido residuo nel tubo pescante tende a gocciolare durante l’estrazione dal fusto. I sistemi anti-gocciolamento (valvole di ritegno, tappi di chiusura) prevengono sversamenti e contaminazione dell’area di lavoro.
Misuratori di portata
Per operazioni di dosaggio preciso, un misuratore di portata montato sulla linea di mandata permette di controllare esattamente il volume trasferito. Misuratori in PP o PVDF sono disponibili per fluidi corrosivi.
Vasche di contenimento
La normativa prevede che le operazioni di travaso di sostanze pericolose avvengano su vasche di contenimento capaci di raccogliere l’intero volume del fusto in caso di sversamento accidentale.
Applicazioni tipiche del travaso industriale
Il travaso è un’operazione trasversale a molti settori industriali.
Preparazione bagni galvanici
La preparazione dei bagni galvanici richiede il travaso preciso di acidi (solforico, cloridrico, cromico) e additivi da fusti alle vasche di trattamento. Le pompe da travaso in PVDF sono essenziali per l’acido cromico; il PP è adeguato per acidi diluiti.
Dosaggio reagenti in impianti di trattamento acque
Ipoclorito di sodio, acido solforico per correzione pH, polielettroliti: questi reagenti vengono forniti in fusti o cisternette e devono essere trasferiti nei serbatoi di dosaggio. Pompe da travaso in PVC per l’ipoclorito, in PP per gli acidi diluiti.
Rifornimento serbatoi di stoccaggio
Il trasferimento da cisterne (autobotti) ai serbatoi di stoccaggio dell’impianto richiede pompe centrifughe orizzontali con portate elevate. Le serie PMC-1 e PMC-2 di Nuova Darimpianti coprono questa esigenza con portate elevate.
Laboratori e impianti pilota
Nei laboratori chimici e negli impianti pilota, il travaso avviene con volumi ridotti ma con fluidi spesso molto pericolosi. Le pompe da fusto in PVDF con motore a velocità variabile permettono un controllo preciso anche a portate basse.
Industria farmaceutica
Il trasferimento di solventi e reagenti puri richiede pompe che non contaminino il fluido. Le pompe a trascinamento magnetico serie HTM in PVDF sono lo standard per queste applicazioni, garantendo zero contaminazione e zero perdite.
La soluzione Nuova Darimpianti per il travaso
Nuova Darimpianti offre un ventaglio completo di soluzioni per il travaso di fluidi corrosivi, tutte basate sulla lavorazione dal massello CNC per la massima affidabilità.
Le pompe centrifughe orizzontali PMC-1 e PMC-2 sono ideali per trasferimenti da serbatoi e cisternette con portate e prevalenze elevate. Entrambe sono disponibili con tenuta singola per fluidi standard o con doppia tenuta flussata per fluidi pericolosi.
Le pompe a trascinamento magnetico HTM sono la scelta per fluidi altamente pericolosi dove zero perdite è un requisito non negoziabile.
Le pompe verticali VSK e VGA sono perfette per l’aspirazione diretta da vasche e serbatoi aperti, eliminando la necessità di adescamento.
I materiali disponibili variano secondo la serie (PP, PVC, PVDF, PE-HD): ad esempio la HTM è realizzata in PP o PVDF. Per ambienti ATEX il nostro ufficio tecnico indica la motorizzazione adatta.
Domande frequenti
Quale pompa serve per travaso di acido solforico da fusti?
Per acido solforico diluito (fino al 50%), una pompa da fusto in PP è sufficiente. Per acido solforico concentrato (70-98%), è necessario il PVDF. Per trasferimenti da cisternette IBC o volumi maggiori, una pompa centrifuga orizzontale PMC è la soluzione più efficiente; per l’acido concentrato, dove serve il PVDF, si può scegliere la pompa a trascinamento magnetico HTM in PVDF.
Le pompe da travaso possono funzionare con fluidi viscosi?
Le pompe centrifughe funzionano bene con fluidi a bassa e media viscosità. Per fluidi più viscosi (oli pesanti, resine, paste), le pompe pneumatiche a membrana sono più adatte. La maggior parte degli acidi e delle basi industriali ha viscosità molto bassa e non pone problemi.
È sicuro usare una pompa da travaso in zona ATEX?
Sì, a condizione che il motore sia certificato ATEX o che si utilizzi un azionamento pneumatico. Il nostro ufficio tecnico vi indica la motorizzazione adatta alla zona di installazione.
Ogni quanto va ispezionata una pompa da travaso per acidi?
Le guarnizioni e le parti a contatto con il fluido devono essere ispezionate periodicamente, e più spesso in caso di utilizzo intensivo con acidi concentrati. Il corpo pompa lavorato dal massello CNC ha una durata significativamente superiore rispetto ai componenti stampati, richiedendo sostituzioni meno frequenti.
Posso usare la stessa pompa per acidi e basi diversi?
È tecnicamente possibile se il materiale è compatibile con tutti i fluidi (ad esempio, una pompa in PVDF può gestire sia acidi che basi diluite). Tuttavia, per evitare contaminazione incrociata tra fluidi incompatibili, è buona pratica dedicare una pompa a ciascun tipo di fluido o eseguire un lavaggio approfondito tra un utilizzo e l’altro.
Il travaso sicuro è un investimento, non un costo
Un sistema di travaso correttamente progettato protegge gli operatori, rispetta la normativa, previene sversamenti e garantisce la qualità del prodotto. Il costo di una pompa da travaso in materiale adeguato è una frazione del costo di un infortunio chimico, di una bonifica ambientale o di un lotto di produzione contaminato.
Nuova Darimpianti progetta e produce pompe per il trasferimento di fluidi corrosivi in PP, PVC e PVDF, tutte lavorate dal massello CNC. Dalla piccola pompa per il travaso da fusti alla pompa centrifuga per il rifornimento di serbatoi di stoccaggio, ogni soluzione è dimensionata sulle esigenze specifiche dell’impianto.
Hai bisogno di una soluzione per il travaso sicuro di acidi, basi o solventi nel tuo impianto? Contatta i nostri tecnici per una consulenza personalizzata.
L’industria galvanica è uno degli ambienti più aggressivi per qualsiasi componente meccanico immerso nelle vasche di trattamento. Soluzioni di acido cromico a 60°C, bagni di nichelatura a pH controllato, soluzioni di decapaggio con acido cloridrico e fluoridrico, bagni alcalini sgrassanti ad alta temperatura: ogni vasca presenta una combinazione diversa di aggressività chimica, temperatura e requisiti di miscelazione.
Un agitatore inadeguato in una vasca galvanica non si limita a funzionare male — compromette la qualità del deposito elettrolitico. Una miscelazione insufficiente provoca disuniformità nella distribuzione ionica, zone fredde o calde nella vasca, accumulo di ioni metallici contaminanti vicino al catodo e difetti superficiali sul pezzo trattato (porosità, bruciature, distacco del rivestimento).
Questa guida analizza i requisiti specifici dell’agitazione nelle diverse fasi del trattamento galvanico e spiega come scegliere l’agitatore corretto per ogni tipo di bagno.
Perché l’agitazione è critica nei processi galvanici
In un bagno galvanico, il deposito metallico avviene per riduzione elettrochimica degli ioni metallici sulla superficie del catodo (il pezzo da rivestire). La qualità del deposito dipende direttamente da tre fattori che l’agitazione controlla.
Distribuzione uniforme degli ioni
Durante la deposizione, gli ioni metallici vengono consumati in prossimità del catodo, creando una zona impoverita (strato limite diffusivo). Se la soluzione non viene adeguatamente agitata, la concentrazione ionica vicino al pezzo scende sotto il livello critico e il deposito diventa poroso, ruvido o disuniforme. L’agitazione rinnova costantemente lo strato limite, mantenendo una concentrazione ionica uniforme su tutta la superficie del pezzo.
Uniformità di temperatura
Molti bagni galvanici operano a temperatura controllata: la cromatura a 50-60°C, la nichelatura a 45-55°C, lo zinco alcalino a 25-35°C. Le resistenze di riscaldamento o le serpentine creano gradienti termici che, senza agitazione, possono raggiungere 5-10°C tra zone diverse della vasca. Questa disuniformità causa differenze di spessore del deposito, difetti estetici e variazioni nelle proprietà meccaniche del rivestimento. L’agitatore mantiene la temperatura uniforme entro ±1-2°C.
Rimozione di bolle di gas
Durante l’elettrolisi si sviluppa idrogeno gassoso al catodo. Se le bollicine di idrogeno aderiscono alla superficie del pezzo, impediscono il deposito metallico in quei punti, creando porosità (pitting). L’agitazione favorisce il distacco e l’allontanamento delle bolle, migliorando la qualità superficiale del deposito.
L’effetto sull’efficienza catodica
L’agitazione ha un impatto diretto sull’efficienza del processo. In un bagno di cromatura, l’efficienza catodica con agitazione raggiunge il 70-90%, mentre senza agitazione scende al 50-60%. Questo significa che a parità di tempo di trattamento, il pezzo agitato riceve uno spessore di deposito significativamente maggiore e più uniforme.
I bagni galvanici: requisiti specifici per ogni tipo di trattamento
Ogni fase del ciclo galvanico ha esigenze di agitazione diverse. Vediamo le principali.
Sgrassatura alcalina
La sgrassatura è la prima fase del ciclo e utilizza soluzioni fortemente alcaline (NaOH 30-50 g/l, carbonati, fosfati, tensioattivi) a temperature di 50-80°C. L’agitazione deve essere vigorosa per favorire il distacco dei contaminanti organici dalla superficie del pezzo, mantenere i tensioattivi in emulsione e garantire una pulizia uniforme su tutta la superficie.
Per questa fase, un agitatore veloce della serie EV con girante elica tripala in PP è la scelta standard. La velocità elevata genera la turbolenza necessaria a “strappare” i residui oleosi dalla superficie metallica.
Decapaggio acido
Il decapaggio rimuove ossidi e calamina dalla superficie mediante immersione in acidi forti: acido cloridrico 10-20% (il più comune), acido solforico 10-25% o miscele acido cloridrico/fluoridrico per acciai inox.
L’agitazione deve essere moderata: sufficiente a mantenere una concentrazione acida uniforme e a rimuovere i prodotti di reazione (sali metallici) dalla superficie, ma non così violenta da provocare un’eccessiva asportazione di metallo base. La serie EVR con girante a pale inclinate a velocità bassa (50-150 rpm) è ideale: genera ricircolo senza turbolenza eccessiva.
Per bagni con acido fluoridrico, il materiale deve essere PVDF. Per acido cloridrico e solforico diluiti, il PP è adeguato.
Bagno di zinco alcalino
La zincatura alcalina utilizza soluzioni di zincato di sodio in ambiente fortemente basico (NaOH 80-140 g/l) a temperatura ambiente o leggermente riscaldata (25-35°C). L’agitazione deve essere dolce e uniforme per evitare turbolenze localizzate che causerebbero depositi non uniformi.
Un agitatore lento della serie EVR o KVRL a 30-80 rpm con girante a pale in PP è perfetto. Il PP resiste eccellentemente alla soda caustica anche concentrata — una delle poche applicazioni dove il PP è superiore al PVDF.
Bagno di nichel (Watts)
Il bagno di Watts (solfato di nichel, cloruro di nichel, acido borico) opera a 45-55°C e pH 3,5-4,5. L’agitazione deve essere uniforme e a bassa turbolenza per evitare l’incorporazione di aria e garantire un deposito brillante e privo di pitting.
La serie EVR a 40-100 rpm con girante in PP è la configurazione tipica. Per bagni al nichel chimico (electroless) che operano a 85-90°C con pH più aggressivi, il PVDF offre maggiore sicurezza.
Bagno di cromatura
La cromatura è il processo galvanico più critico dal punto di vista dell’agitazione e dei materiali. Il bagno contiene acido cromico (CrO₃ 200-400 g/l) e acido solforico come catalizzatore, a temperature di 50-60°C.
L’acido cromico è un forte ossidante che attacca il PP e il PVC. Il PVDF è l’unico materiale termoplastico adeguato per agitatori immersi in bagni di cromatura.
L’agitazione deve essere moderata e uniforme: sufficiente a mantenere la temperatura omogenea e la distribuzione ionica costante, ma senza eccesso di turbolenza che favorirebbe l’evaporazione dei composti di cromo (un problema ambientale e di salute). La serie EVR o KVRL con girante in PVDF a 30-60 rpm è la configurazione ottimale.
Bagno di rame acido
La ramatura acida (solfato di rame in acido solforico) opera a temperatura ambiente con concentrazioni di H₂SO₄ del 5-10%. L’agitazione deve essere vigorosa vicino ai catodi per uniformare la distribuzione ionica, specialmente su pezzi con geometrie complesse (fori, recessi, angoli).
La serie EV con girante in PP a velocità media-alta (300-800 rpm) offre il flusso turbolento necessario. Per impianti con vasche grandi, agitatori laterali della serie LVO possono essere preferibili.
Risciacquo e lavaggio
Le vasche di risciacquo tra una fase e l’altra richiedono un’agitazione vigorosa per rimuovere rapidamente i trascinamenti chimici dalla superficie del pezzo. Serie EV veloce in PP, con possibilità di installazione multipla per vasche grandi.
Configurazioni di installazione per vasche galvaniche
Le vasche galvaniche hanno geometrie specifiche (tipicamente rettangolari, lunghe e strette) che richiedono soluzioni di installazione particolari.
Installazione dall’alto (top-entry)
L’installazione dall’alto è la più comune per vasche piccole e medie. L’agitatore viene montato sul bordo della vasca con un supporto a staffa. L’albero scende verticalmente nella soluzione con la girante posizionata nel terzo inferiore della vasca.
Per le vasche galvaniche, Nuova Darimpianti offre le serie EVL e EVRL con albero allungato, progettate specificamente per raggiungere il fondo di vasche profonde senza richiedere guide intermedie.
Installazione laterale
Per vasche lunghe dove un singolo agitatore dall’alto non garantisce uniformità su tutta la lunghezza, l’installazione laterale (serie LVO o LRO) genera un flusso elicoidale che coinvolge l’intero volume. Questa configurazione è particolarmente efficace per linee galvaniche con vasche da 2-5 metri di lunghezza.
Installazione multipla
Per vasche molto grandi o per processi che richiedono un’agitazione particolarmente uniforme, è possibile installare più agitatori sulla stessa vasca, distribuiti uniformemente lungo la lunghezza. In questo caso è importante che le giranti generino flussi complementari (non contrapposti) per evitare zone di turbolenza eccessiva o zone morte.
La resistenza ai fumi: un aspetto spesso trascurato
Nelle vasche galvaniche calde, la zona immediatamente sopra il livello del liquido è esposta a fumi e vapori acidi concentrati. L’albero dell’agitatore attraversa questa zona e subisce un attacco chimico diverso e spesso più aggressivo di quello nella soluzione.
I fumi di acido cromico, ad esempio, attaccano il PP anche quando la soluzione sottostante non lo farebbe (perché i fumi sono più concentrati e ossidanti). Per questo motivo, in vasche di cromatura è consigliabile utilizzare il PVDF anche per la parte emersa dell’albero, oppure prevedere un manicotto protettivo nella zona di interfaccia liquido-vapore.
Manutenzione degli agitatori in ambiente galvanico
L’ambiente galvanico è particolarmente aggressivo per la manutenzione. Ecco le pratiche raccomandate.
La girante e l’albero devono essere ispezionati visivamente ogni 3-6 mesi per individuare segni di attacco chimico (sbiancamento, rugosità superficiale, rigonfiamento). La concentrazione e la temperatura del bagno devono essere monitorate costantemente: una deriva della concentrazione può spostare il fluido fuori dalla zona di compatibilità del materiale. I cuscinetti e le tenute (nelle versioni con riduttore) devono essere protetti dai vapori acidi con soffietti o manicotti.
Grazie alla lavorazione dal massello CNC, i componenti Nuova Darimpianti non presentano tensioni interne che potrebbero accelerare il degrado chimico: questo si traduce in una durata superiore rispetto ai componenti stampati, specialmente in ambienti ciclici (vasche che vengono scaldate/raffreddate quotidianamente).
Domande frequenti
Quale velocità di agitazione serve per una vasca galvanica?
Dipende dal tipo di bagno. Per cromatura e nichelatura, velocità basse (30-100 rpm) con giranti a pale sono ideali per evitare turbolenza eccessiva. Per sgrassatura e risciacquo, velocità più alte (300-800 rpm) con giranti elica favoriscono la pulizia meccanica. Il principio guida è: bagni di deposizione → bassa velocità; bagni di preparazione → alta velocità.
Posso usare l’aria compressa al posto dell’agitatore meccanico?
L’agitazione ad aria compressa è un’alternativa tradizionale, ma presenta svantaggi: introduce ossigeno nel bagno (problematico per molti processi), crea nebbie acide sopra la vasca, non permette un controllo preciso dell’intensità di miscelazione e ha un’efficienza energetica inferiore. L’agitatore meccanico offre un controllo più preciso e una migliore efficienza, ed è preferito negli impianti moderni.
Quale materiale devo usare per un agitatore in vasca di cromatura?
Il PVDF è l’unico materiale termoplastico adeguato per bagni di cromatura. L’acido cromico è un forte ossidante che attacca sia il PP che il PVC. Il PVDF resiste all’acido cromico a tutte le concentrazioni e temperature di esercizio della cromatura (50-60°C).
L’agitatore può danneggiare i pezzi nella vasca?
Se la girante è troppo vicina ai pezzi appesi al telaio catodico, il flusso eccessivo può causare depositi disuniformi sui bordi esposti (effetto “dog bone”). La girante va posizionata ad almeno 15-20 cm dai pezzi, nel terzo inferiore della vasca, dove genera circolazione senza investire direttamente la superficie dei catodi.
Nuova Darimpianti fornisce agitatori per linee galvaniche complete?
Sì. Nuova Darimpianti progetta soluzioni di agitazione per l’intera linea galvanica: sgrassatura, decapaggio, bagni di deposito, risciacqui e trattamenti post-deposito. Ogni vasca viene analizzata individualmente per dimensione, fluido, temperatura e obiettivo di processo, con selezione personalizzata di serie, materiale e velocità.
L’agitatore giusto per ogni fase del ciclo galvanico
La qualità di un trattamento galvanico dipende da molti fattori, ma l’agitazione è uno di quelli troppo spesso sottovalutati. Un agitatore correttamente dimensionato e costruito con il materiale adatto migliora l’uniformità del deposito, riduce gli scarti, aumenta l’efficienza catodica e prolunga la vita del bagno.
Nuova Darimpianti produce agitatori veloci (serie EV, EVK, EVL, KVL) e lenti (serie EVR, EVRK, EVRL, KVRL) in PP, PVC e PVDF specificamente progettati per l’industria galvanica e del trattamento superficiale. Ogni componente è lavorato dal massello CNC per garantire la massima resistenza chimica e durata anche nei bagni più aggressivi.
Stai progettando una nuova linea galvanica o vuoi migliorare l’agitazione in vasche esistenti? Contatta l’ufficio tecnico Nuova Darimpianti per una consulenza personalizzata.
Come Scegliere il Materiale Giusto per Pompe e Agitatori
PP vs PVC vs PVDF
PP vs PVC vs PVDF: Come Scegliere il Materiale Giusto per Pompe e Agitatori
In un impianto chimico, la scelta del materiale non è una decisione secondaria — è la decisione che determina se la pompa o l’agitatore durerà anni oppure settimane. Un corpo pompa in polipropilene esposto ad acido nitrico concentrato si degrada in poche ore. Una girante in PVC utilizzata oltre 60°C si deforma sotto carico. Un investimento in PVDF dove basterebbe il PP è un costo inutile.
Ogni materiale termoplastico ha un campo di applicazione preciso, definito dalla combinazione di tre fattori: il tipo di agente chimico, la sua concentrazione e la temperatura operativa. Questa guida tecnica analizza in profondità le proprietà, i limiti e le applicazioni ideali dei tre principali polimeri utilizzati nella costruzione di pompe e agitatori per ambienti corrosivi: polipropilene (PP), cloruro di polivinile (PVC) e polivinilidene fluoruro (PVDF).
La struttura molecolare: perché materiali diversi resistono a sostanze diverse
Per comprendere le differenze di resistenza chimica tra PP, PVC e PVDF è utile partire dalla loro struttura molecolare, perché è la chimica del polimero che determina la sua vulnerabilità agli attacchi chimici.
Polipropilene (PP)
Il polipropilene è un polimero a catena idrocarburica con gruppi metilici laterali. La sua struttura è composta esclusivamente da carbonio e idrogeno, il che gli conferisce un’eccellente resistenza alle soluzioni acquose di acidi e basi, ma una scarsa resistenza ai solventi organici (che “sciolgono” le catene idrocarburiche simili) e agli agenti ossidanti forti (che rompono i legami C-H).
PVC (Cloruro di polivinile)
Il PVC sostituisce un atomo di idrogeno con un atomo di cloro in ogni unità ripetitiva. Il cloro conferisce al polimero una maggiore rigidità e una buona resistenza chimica a molti acidi e basi. Tuttavia, la presenza di cloro rende il PVC sensibile alla degradazione termica: sopra i 60°C il materiale inizia a perdere stabilità dimensionale e sopra i 70°C il degrado diventa rapido.
PVDF (Polivinilidene fluoruro)
Il PVDF sostituisce due atomi di idrogeno con due atomi di fluoro in ogni unità ripetitiva. Il legame carbonio-fluoro è uno dei più forti in chimica organica (energia di legame ~485 kJ/mol contro ~413 kJ/mol del legame C-H). Questa stabilità estrema del legame C-F è il motivo per cui il PVDF resiste ad acidi concentrati, a molti solventi aggressivi e a temperature elevate dove PP e PVC cedono.
Comprendere questa gerarchia molecolare spiega perché il PVDF costa di più: non è un semplice “upgrade” del PP, ma un materiale con una chimica fondamentalmente diversa e superiore in termini di inerzia chimica.
Polipropilene (PP): il cavallo di battaglia dell’industria chimica
Il polipropilene è il materiale termoplastico più diffuso nella costruzione di pompe e agitatori per fluidi corrosivi. Il motivo è semplice: offre un ottimo rapporto tra resistenza chimica e costo, coprendo la maggior parte delle applicazioni industriali standard.
Resistenza chimica del PP
Il polipropilene resiste in modo eccellente ad acidi inorganici diluiti (solforico fino al 70%, cloridrico fino al 30%, fosforico a tutte le concentrazioni), basi forti (idrossido di sodio e potassio a tutte le concentrazioni e temperature fino a 80°C), soluzioni saline (cloruri, solfati, nitrati), alcoli (metanolo, etanolo, isopropanolo) e acqua deionizzata e ultra-pura.
Limiti del PP
Il polipropilene non resiste ad acidi ossidanti forti come l’acido nitrico concentrato (>50%) e l’acido cromico (oltre il 20% circa o a caldo), agenti ossidanti come acqua ossigenata concentrata (>30%) e ipoclorito ad alta concentrazione, solventi organici clorurati (diclorometano, cloroformio, tricloroetilene), idrocarburi aromatici (benzene, toluene, xilene) e alogeni liberi (cloro gassoso, bromo).
Proprietà meccaniche e termiche
La temperatura operativa massima del PP è di 80-90°C (a seconda del grado e dello stress meccanico). Il PP ha una buona resistenza all’impatto a temperatura ambiente ma diventa fragile sotto 0°C. La densità è di 0,90-0,91 g/cm³ (il più leggero tra i tre polimeri), il che rende i componenti facili da maneggiare.
Lavorabilità CNC
Il polipropilene è un materiale eccellente per la lavorazione dal massello. Si taglia facilmente, produce trucioli netti e non richiede lubrificazione durante la lavorazione. Le tolleranze raggiungibili sono eccellenti. Nuova Darimpianti utilizza il PP come materiale standard per corpi pompa, giranti e alberi agitatore lavorati su centri CNC a 3 e 5 assi.
Quando scegliere il PP
Il PP è la scelta corretta per acidi e basi diluiti a temperature moderate (< 80°C), vasche galvaniche con soluzioni standard, impianti di trattamento acque con reagenti non ossidanti, soluzioni di lavaggio e neutralizzazione e tutte le applicazioni dove il costo del materiale è un fattore determinante.
PVC: lo specialista delle basse temperature
Il PVC occupa una nicchia specifica: offre prestazioni comparabili al PP a temperatura ambiente, con un vantaggio distintivo nella resistenza all’ipoclorito di sodio e una rigidità superiore che lo rende ideale per componenti strutturali.
Resistenza chimica del PVC
Il PVC resiste in modo eccellente ad acidi inorganici diluiti e medi (solforico fino al 50%, cloridrico fino al 35%), ipoclorito di sodio a tutte le concentrazioni di uso industriale (è il materiale preferito per NaClO), basi diluite e medie, soluzioni saline e acqua di mare, e oli minerali e grassi.
Limiti del PVC
Il PVC non resiste a temperature superiori a 60°C (la temperatura è il suo limite principale), solventi organici (acetone, MEK, THF che lo sciolgono), idrocarburi clorurati, acidi concentrati a temperature anche moderate e ammine e ammoniaca concentrata.
Proprietà meccaniche e termiche
La temperatura operativa massima è di soli 60°C, un limite significativo per molti processi industriali. Tuttavia, il PVC ha una rigidità superiore a PP e PE-HD a temperatura ambiente, una buona resistenza alla fiamma (autoestinguente grazie al contenuto di cloro) e una densità di 1,35-1,45 g/cm³.
Quando scegliere il PVC
Il PVC è la scelta corretta per circuiti di dosaggio e stoccaggio di ipoclorito di sodio, impianti di trattamento acque potabili (dove l’NaClO è il disinfettante standard), scrubber per l’abbattimento fumi acidi a temperatura ambiente, vasche e serbatoi per soluzioni acide diluite in ambiente non riscaldato e applicazioni dove la rigidità del materiale è importante.
PVDF: la resistenza chimica senza compromessi
Il PVDF è il materiale premium per pompe e agitatori destinati alle applicazioni più aggressive. Il suo costo è 3-5 volte superiore al PP, ma in molte applicazioni è l’unica opzione tecnicamente valida.
Resistenza chimica del PVDF
Il PVDF resiste in modo eccellente ad acidi inorganici forti a qualsiasi concentrazione (solforico fino al 98%, cloridrico a qualsiasi concentrazione, nitrico fino al 65% a temperatura moderata, fino a circa 40°C), acidi organici (acetico, formico, ossalico), alogeni e acidi alogenati (acido fluoridrico, cloro gassoso umido, bromo), perossido di idrogeno a concentrazioni moderate, idrocarburi aromatici e molti solventi clorurati (dove PP e PVC si rigonfiano) e miscele acide aggressive usate nella produzione di semiconduttori.
Limiti del PVDF
Il PVDF non resiste a basi forti concentrate (NaOH > 30% a temperature elevate — questa è la differenza critica con PP che invece resiste), ammine alifatiche (trietilammina, dietilammina), chetoni (acetone, MEK), acido solforico fumante (oleum), alcuni solventi fortemente basici (DMF, DMSO in condizioni aggressive) e acido nitrico concentrato (oltre il 50%) sopra i 40°C circa, dove la resistenza diventa solo parziale.
La scarsa resistenza alle basi forti è un aspetto spesso sottovalutato: per applicazioni con soda caustica concentrata a caldo, il PP è più sicuro del PVDF.
Proprietà meccaniche e termiche
La temperatura operativa massima è di 100-120°C (significativamente superiore a PP e PVC), con un’eccellente stabilità dimensionale sotto carico anche a temperature elevate. La densità è di 1,75-1,78 g/cm³ (il più pesante dei tre) e la resistenza meccanica è superiore a PP e PVC in tutto il range di temperatura.
Quando scegliere il PVDF
Il PVDF è la scelta obbligata per acidi concentrati a temperature elevate (>50°C), acido fluoridrico a qualsiasi concentrazione, applicazioni dove sono presenti agenti ossidanti forti, industria dei semiconduttori (requisiti di purezza estrema), processi farmaceutici con solventi aggressivi, pompe a trascinamento magnetico per fluidi altamente pericolosi e tutte le applicazioni dove la sicurezza non ammette compromessi.
Gli altri materiali: PE-HD e Ebanite
Oltre ai tre materiali principali, Nuova Darimpianti utilizza altri due polimeri per applicazioni specifiche.
PE-HD (Polietilene ad alta densità)
Il PE-HD ha una resistenza chimica molto simile al PP, ma offre una migliore resistenza allo stress cracking ambientale e una maggiore flessibilità a basse temperature. È la scelta preferita per applicazioni con acido fluoridrico diluito (dove il PP può presentare problemi di stress cracking) e per installazioni all’aperto in climi freddi.
Il limite principale del PE-HD è la bassa temperatura massima operativa (60-70°C) e la minore rigidità rispetto al PP, che ne limita l’uso in componenti sotto pressione.
Ebanite
L’Ebanite è una gomma naturale vulcanizzata ad alto contenuto di zolfo, con una resistenza chimica eccellente ad acido cloridrico a tutte le concentrazioni, acido fluoridrico e soluzioni saline aggressive. Viene utilizzata come rivestimento interno di pompe e serbatoi in applicazioni dove la combinazione di resistenza chimica e resilienza meccanica è critica.
Tabella di compatibilità chimica: i casi più comuni
La tabella seguente riassume la compatibilità dei tre materiali principali con i reagenti chimici più utilizzati nell’industria. La classificazione utilizza tre livelli: R (resistente — uso continuativo sicuro), PR (parzialmente resistente — verificare concentrazione e temperatura), NR (non resistente — non utilizzare).
Agente chimico
Conc.
Temp.
PP
PVC
PVDF
Acido solforico
<70%
60°C
R
R
R
Acido solforico
70-98%
60°C
NR
NR
R
Acido solforico
96%
80°C
NR
NR
R
Acido cloridrico
<30%
60°C
R
R
R
Acido cloridrico
37% (conc.)
60°C
PR
PR
R
Acido nitrico
<30%
40°C
PR
PR
R
Acido nitrico
>50%
≤40°C
NR
NR
R
Acido fluoridrico
<50%
40°C
PR
NR
R
Acido fluoridrico
qualsiasi
60°C
NR
NR
R
Ipoclorito di sodio
<15%
40°C
R
R
R
Ipoclorito di sodio
concentrato
40°C
PR
R
PR
Idrossido di sodio (NaOH)
<50%
80°C
R
PR
PR
Idrossido di sodio (NaOH)
>50%
80°C
R
NR
PR
Perossido di idrogeno
<30%
40°C
PR
PR
R
Perossido di idrogeno
>30%
40°C
NR
NR
R
Acido cromico
≤20%
20°C
PR
PR
R
Cloruro ferrico
qualsiasi
60°C
R
R
R
Acetone
puro
20°C
PR
NR
NR
Metanolo
puro
40°C
R
PR
R
Cloroformio
puro
20°C
NR
NR
PR
Nota importante: questa tabella è una guida orientativa. La resistenza chimica dipende dalla combinazione specifica di concentrazione, temperatura, durata dell’esposizione e stress meccanico. Per applicazioni critiche, consultare sempre le tabelle complete del produttore e richiedere un test di compatibilità.
Il metodo di fabbricazione: perché la lavorazione dal massello fa la differenza
La scelta del materiale è condizione necessaria ma non sufficiente per una pompa o un agitatore affidabile. Il metodo con cui il materiale viene trasformato nel componente finito influenza significativamente le sue prestazioni.
I limiti dello stampaggio
La maggior parte dei produttori di pompe e agitatori in plastica utilizza lo stampaggio a iniezione o il roto-stampaggio. Questi processi hanno vantaggi economici per grandi volumi, ma introducono potenziali problemi: le tensioni interne residue generate dal raffreddamento non uniforme possono causare fessurazione sotto stress chimico (Environmental Stress Cracking), gli spessori non uniformi creano punti deboli dove il materiale cede prima, e le linee di giunzione (weld lines) nel materiale stampato sono zone a resistenza ridotta.
Il vantaggio della lavorazione dal massello CNC
Nuova Darimpianti produce tutti i componenti critici (corpi pompa, giranti, alberi agitatore, bicchieri di contenimento) mediante lavorazione dal massello su centri di lavoro CNC a 3 e 5 assi. Questo significa che ogni pezzo viene ricavato da una barra o una lastra piena di materiale estruso, che per definizione è privo di tensioni termiche da stampaggio.
I vantaggi sono l’assenza totale di tensioni interne residue (il fattore principale nello stress cracking), il controllo preciso degli spessori (±0,1 mm su tutte le superfici), l’assenza di linee di giunzione e punti deboli, la possibilità di ottimizzare la geometria senza i vincoli dello stampo e la tracciabilità completa del lotto di materiale utilizzato.
In applicazioni con acidi concentrati a temperatura elevata, dove il materiale è sollecitato chimicamente e meccanicamente al massimo livello, la differenza tra un pezzo stampato e uno lavorato dal massello può significare anni di vita utile aggiuntivi.
Come scegliere: l’albero decisionale pratico
Per semplificare la selezione, ecco un percorso logico in quattro domande.
Domanda 1: Il fluido è un acido ossidante forte (nitrico, cromico) o un solvente organico? Se è un acido ossidante forte concentrato → PVDF (con l’acido nitrico oltre il 50% la piena resistenza arriva fino a circa 40°C; l’acido cromico diluito, fino al 20% circa e a temperatura moderata, è tollerato parzialmente anche da PP e PVC). Se è un solvente organico → verifica caso per caso: il PVDF è adatto ad aromatici e clorurati, ma non a chetoni (acetone, MEK), ammine e DMF. Se no → procedi alla domanda 2.
Domanda 2: La temperatura operativa supera 60°C? Se sì → escludi il PVC, scegli tra PP (fino a 80-90°C) e PVDF (fino a 100-120°C). Se no → procedi alla domanda 3.
Domanda 3: Il fluido è ipoclorito di sodio? Se sì → PVC è la scelta preferita. Se no → procedi alla domanda 4.
Domanda 4: L’acido è concentrato (>70% solforico, >37% cloridrico, qualsiasi concentrazione di HF)? Se sì → PVDF. Se no → PP (la scelta economica per la maggior parte delle applicazioni standard).
Questo schema decisionale copre circa l’80% delle applicazioni. Per i casi rimanenti (miscele multi-componente, condizioni cicliche, presenza simultanea di più agenti aggressivi) è necessaria un’analisi specifica che tenga conto di tutti i fattori.
No. Il PVDF ha una resistenza chimica superiore nella maggior parte dei casi, ma il PP resiste meglio alle basi forti concentrate (NaOH > 30% a caldo), e il PVDF viene attaccato da chetoni (acetone, MEK) e ammine. Inoltre, il costo del PVDF è 3-5 volte superiore al PP: usarlo dove il PP è perfettamente adeguato è uno spreco economico. La scelta corretta dipende sempre dal fluido specifico, dalla concentrazione e dalla temperatura.
Posso usare il PVC per acido solforico?
Sì, ma solo per soluzioni diluite (fino al 50%) a temperatura ambiente (massimo 60°C). Per concentrazioni superiori o temperature elevate, il PVC non è adatto. Per acido solforico concentrato, solo il PVDF offre una resistenza adeguata.
Come faccio a sapere se il mio fluido è compatibile con un determinato materiale?
Il primo passo è consultare le tabelle di compatibilità chimica del produttore. Tuttavia, queste tabelle si riferiscono a condizioni standard. Per applicazioni critiche (alte temperature, alte concentrazioni, miscele, cicli termici), è consigliabile richiedere un test di immersione sul materiale specifico nelle condizioni operative reali.
Perché Nuova Darimpianti non usa il PTFE (Teflon)?
Il PTFE ha una resistenza chimica praticamente universale, ma non è lavorabile dal massello come i termoplastici. Il PTFE non può essere fuso e iniettato come PP o PVDF: viene sinterizzato da polvere, un processo che limita le geometrie realizzabili. Nuova Darimpianti utilizza il PVDF perché offre una resistenza chimica quasi comparabile al PTFE ma con una lavorabilità CNC eccellente, permettendo la produzione di geometrie complesse come corpi pompa e giranti.
Il materiale dell'O-ring è importante quanto quello del corpo pompa?
Assolutamente sì. Una pompa con corpo in PVDF ma O-ring in materiale incompatibile perderà comunque. Le guarnizioni devono essere selezionate con la stessa attenzione del corpo pompa. Nuova Darimpianti utilizza guarnizioni in FPM (Viton), EPDM o PTFE a seconda del fluido di processo.
Il materiale giusto per ogni applicazione
La scelta del materiale per pompe e agitatori in ambienti corrosivi non è una questione di “migliore” o “peggiore” in assoluto, ma di adeguatezza alla specifica applicazione. Il PP copre la maggior parte delle esigenze industriali standard a un costo accessibile. Il PVC eccelle con l’ipoclorito e le applicazioni a bassa temperatura. Il PVDF è insostituibile dove servono resistenza chimica estrema e temperature elevate.
Nuova Darimpianti produce pompe centrifughe (serie PMC, HTM), pompe verticali (serie VSK, VGA, VL) e agitatori (serie EV, EVR, KVL, KVRL) nei materiali previsti per ciascuna serie tra PP, PVC e PVDF (ad esempio la HTM in PP e PVDF), oltre a PE-HD e Ebanite per applicazioni specifiche. Ogni componente è lavorato dal massello CNC per garantire la massima affidabilità e durata.